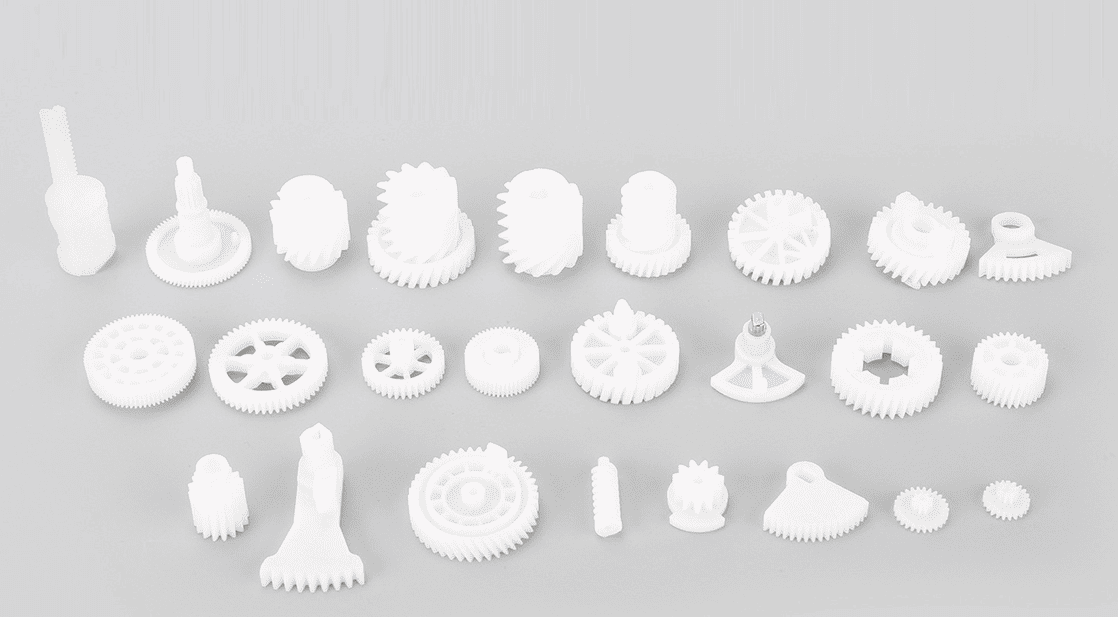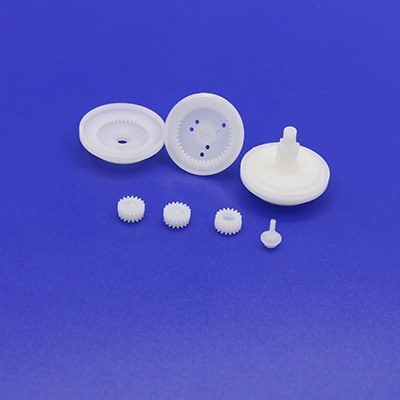
Najważniejsze punkty
- Poniżej modułu 1 mm koło zębate palca nie jest pomniejszonym zwykłym kołem: ząb staje się mniejszy niż błędy, które przy większych rozmiarach były pomijalne.
- Trudność polega na utrzymaniu stabilnej grubości zęba i położenia otworu, gdy kilka mikronów decyduje, czy palec porusza się płynnie, czy się zacina.
- Nasza fabryka produkuje mikrokoła zębate od modułu 0.1, a nasze mikroprzekładnie obejmują Ø 3.4–38 mm przy przełożeniach 5–1500.
- Próbne koło zębate o module 0.320 z 9 zębami uzyskało klasę JGMA 0 w teście dwustronnego toczenia: całkowity błąd złożony 4.1 µm, błąd złożony ząb do zęba 2.8 µm, bicie 1.4 µm.
Humanoidalna dłoń robota wymaga od plastikowego koła zębatego prawie niemożliwego: zmieścić się w stawie palca o szerokości opuszki palca, przenieść wystarczający moment, by chwytać, i zmieniać kierunek tysiące razy dziennie. Poniżej modułu 1 mm ząb jest tak mały, że błędy, które zwykłe koło może zignorować — kilka mikronów skurczu, otwór nie w osi, zadzior na jednym boku zęba — stają się dużą częścią samego zęba.
Dlaczego palec robota to najtrudniejsze zadanie dla plastikowego koła zębatego
Staw palca jest mały w każdym kierunku naraz. Przekładnia musi zmieścić się w średnicy palca, silnik siedzi obok, a nie za nim, a przekładnia zębata zwykle zawija się sama na siebie, by uzyskać przełożenie potrzebne palcowi. Nasze mikroprzekładnie obejmują Ø 3.4–38 mm, przełożenia 5–1500, moment od 1 gf·cm do 50 kgf·cm — bo palec, nadgarstek i łokieć potrzebują różnych zakątków tego zakresu. Napęd palca żyje na końcu „mała średnica, wysokie przełożenie”, gdzie koła ostatniego stopnia są najmniejsze i przenoszą cały moment wyjściowy.
Reżim pracy pogarsza sprawę. Palec nie obraca się ciągle jak silnik wentylatora: rusza, zatrzymuje się, zmienia kierunek, utrzymuje chwyt i czasem blokuje się na czymś twardym. Blokada to niebezpieczny przypadek — silnik dalej naciska, ząb dalej się ugina, a ciepło gromadzi się tam, gdzie ząb jest najcieńszy.
Co zmienia się poniżej modułu 1 mm
Moduł koła zębatego to rozmiar zęba w milimetrach: moduł 1 oznacza ząb o wysokości około 2.25 mm, moduł 0.3 — ząb o wysokości około 0.7 mm, a każdy błąd zaokrąglenia staje się problemem konstrukcyjnym.
| Moduł | Przybliżona wysokość zęba | Co to oznacza w praktyce |
|---|---|---|
| 1.0 | ≈ 2.25 mm | Standardowe oprzyrządowanie i pomiary |
| 0.5 | ≈ 1.1 mm | Detal formy i położenie wlewu zaczynają mieć znaczenie |
| 0.3 | ≈ 0.7 mm | Skurcz trzeba przewidywać dla każdego materiału i gniazda |
| 0.2 i mniej | ≈ 0.45 mm lub mniej | Oprzyrządowanie, formowanie i pomiary wymagają osobnych procesów |
Zmniejszenie modułu o połowę w przybliżeniu podwaja udział każdego błędu. Gniazdo formy nieokrągłe o 5 µm jest niewidoczne na kole o module 1, a staje się prawdziwym problemem na kole o module 0.2. Dostawca, który wycenia więc tylko z rysunku, nie pytając o reżim pracy, to sygnał ostrzegawczy.
Pięć rzeczy, które psują się jako pierwsze
Gdy koło poniżej 1 mm ulega awarii, przyczyną jest zwykle jedna z pięciu.
1. Forma nie potrafi odtworzyć zęba
Przy module 0.2–0.3 wnęka zęba jest mniejsza niż ziarno piasku, wycinana elektroerozją drutową i wgłębną w hartowanej stali. Wnęka o stępionej krawędzi lub szorstkim boku kopiuje tę szorstkość na każde koło. Nasze oprzyrządowanie powstaje we własnym zakładzie, więc formierz, technolog formowania i kontroler kół pracują nad tą samą częścią w jednym budynku — a poprawka dociera do wnęki tego samego dnia.
2. Skurcz przesuwa ząb po formowaniu
Każde tworzywo kurczy się podczas stygnięcia, a POM, PA, PC i ABS kurczą się każde inaczej. Na kole o module 0.3 oszacowanie skurczu błędne o ułamek procenta przesuwa grubość zęba o kilka mikronów — wystarczy, by luz zmienił się z prawidłowego na blokujący. Dlatego forma jest cięta pod jeden konkretny materiał, a skurcz potwierdza się na pierwszych próbkach, zanim zwolni się jakiekolwiek gniazdo produkcyjne.
3. Otwór nie jest tam, gdzie myślą zęby
Koło może mieć idealne zęby i mimo to pracować źle, jeśli otwór jest mimośrodowy. Bicie sprawia, że zazębienie jest ciasne po jednej stronie obrotu i luźne po drugiej, więc palec przez pół obrotu czuje się gładko, a przez drugie pół — szorstko. Dlatego mierzymy bicie na tym samym przyrządzie tocznym, który sprawdza zęby.
4. Pomiar nie potrafi dostrzec problemu
Mikrometr nie potrafi zmierzyć zęba o module 0.2. Dwustronny test toczenia potrafi: koło toczy się względem koła wzorcowego, a zmiana odległości osi jest rejestrowana, wychwytując razem błędy grubości, profilu, podziałki i bicia. Nasza strona możliwości opisuje pomiar próbki tą metodą: próbne koło o module 0.320 z 9 zębami uzyskało klasę JGMA 0, przy całkowitym błędzie złożonym 4.1 µm, błędzie złożonym ząb do zęba 2.8 µm i biciu 1.4 µm. To raport z próbki, nie obietnica — ale pokazuje, co potrafi rozwiązać łańcuch pomiarowy.
5. Uszkodzenia montażowe, których nikt nie zauważa
Ostatnie ryzyko w ogóle nie tkwi w kole. Mikrokoło wciśnięte na wał ze zbyt dużym wciskiem albo uszkodzone pęsetą na boku zęba dociera do klienta już uszkodzone. Koło powinno więc być zaprojektowane pod swoją metodę montażu — otwór w kształcie D albo kontrolowane wciskanie, a nie wcisk siłowy — i zapakowane tak, by zęby nigdy nie dotykały się w transporcie.
Co sprawdzić przed zamówieniem
Pięć pytań oddziela dostawcę, który potrafi pracować poniżej 1 mm, od tego, który zgaduje. Jaki jest najmniejszy moduł, który formował w produkcji — nie w próbie? Jak mierzy dokładność zęba przy tym module — dostawca, który nie potrafi nazwać metody, jej nie mierzy. Jaki materiał wybrałby i dlaczego? POM to zwykły domyślny wybór; kompromisy wobec nylonu są w naszym porównaniu POM z nylonem. Jak luz jest utrzymywany w całej partii i jak koła są pakowane, by zęby się nie dotykały? I co dzieje się przy blokadzie: dostawca, który przemyślał przypadek chwytu i utrzymania, odpowie o ugięciu zęba i cieple, a nie tylko poda moment z katalogu. Poniżej modułu 1 mm nie ma marginesu, by wchłonąć optymizm dostawcy; jedynym wiarygodnym dowodem jest zmierzona próbka.
Często zadawane pytania
Jaki moduł zwykle mają koła zębate palców robotów humanoidalnych?
Większość kół stawów palców mieści się w zakresie modułu 0.2–0.5, przy czym najmniejsze zębniki schodzą do modułu 0.1. Nasza fabryka formuje mikrokoła od modułu 0.1, więc cały zakres jest pokryty jednym oprzyrządowaniem i jednym układem pomiarowym.
Czy plastikowe koła zębate wytrzymają moment w palcu robota?
Tak, w granicach swojego zakresu projektowego. Przekładnia palca mnoży moment silnika na kilku stopniach, więc ostatnie koła widzą wysoki moment przy niskiej prędkości — reżim, który plastik znosi dobrze, pod warunkiem że materiał dobrano pod przypadek blokady. Nasze mikroprzekładnie dostarczają do 50 kgf·cm, co pokrywa siły chwytu dłoni ludzkich rozmiarów.
Projektujesz dłoń, chwytak albo mały napęd z kołami poniżej modułu 1 mm? Wyślij nam rysunek z momentem, prędkością i warunkami blokady, a wrócimy z rekomendacją materiałową, planem pomiarów i wyceną.