Önemli noktalar
- Modül 1 mm'nin altında, bir parmak dişlisi küçültülmüş normal bir dişli değildir: diş, daha büyük boyutlarda önemsiz olan hatalardan daha küçük hale gelir.
- Zor olan kısım, birkaç mikronun parmağın düzgün hareket edip etmeyeceğini ya da sıkışacağını belirlediği noktada diş kalınlığını ve delik konumunu sabit tutmaktır.
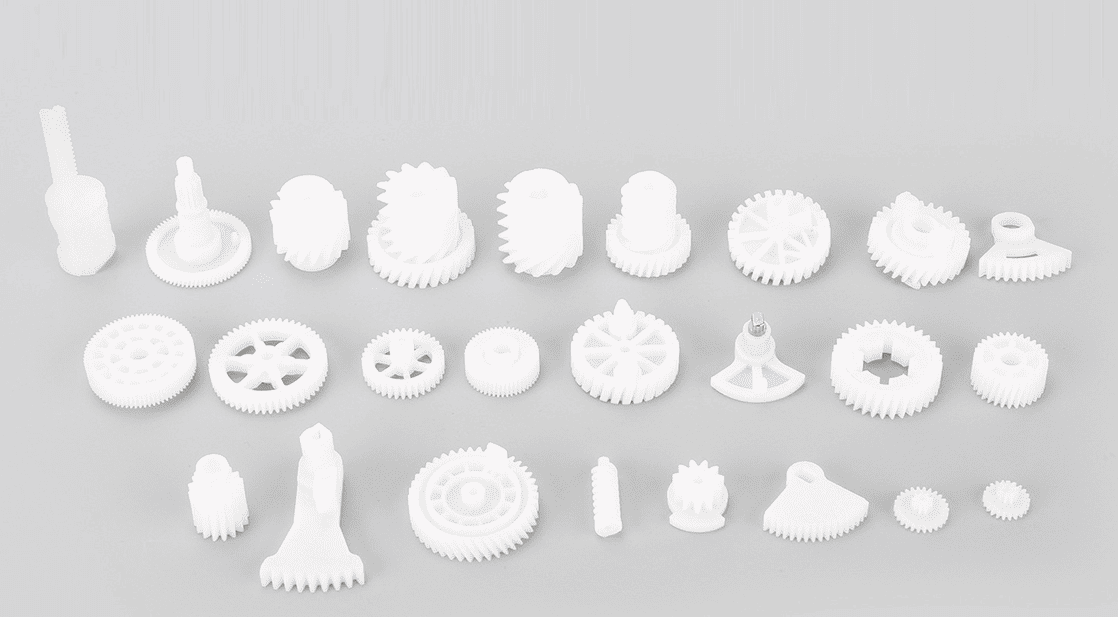
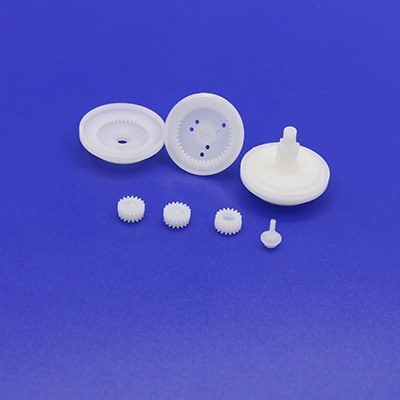
- Fabrikamız modül 0.1'den itibaren mikro dişliler üretir ve mikro dişli kutularımız Ø 3.4–38 mm aralığında, 5–1500 oranlarıyla çalışır.
- Modül 0.320, 9 dişli bir numune dişli, çift taraflı yuvarlanma testinde JGMA 0. sınıf ölçtü: toplam bileşik hata 4.1 µm, dişten dişe bileşik hata 2.8 µm, salgı 1.4 µm.
İnsansı bir robot eli, plastik bir dişliden neredeyse imkânsızı ister: parmak ucu genişliğinde bir parmak eklemine sığmak, kavramak için yeterli tork iletmek ve günde binlerce kez yön değiştirmek. Modül 1 mm'nin altında diş o kadar küçüktür ki normal bir dişlinin görmezden gelebileceği hatalar — birkaç mikron büzülme, merkezden kaçık bir delik, bir yanda bir çapak — dişin kendisinin büyük bir bölümüne dönüşür.
Robot parmağı neden plastik dişli için en zor iştir
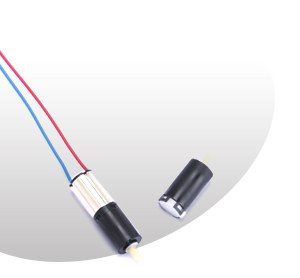
Bir parmak eklemi her yönde küçüktür. Dişli kutusu parmağın çapına sığmalı, motor arkasında değil yanında durmalı ve dişli dizisi, parmağın ihtiyaç duyduğu redüksiyona ulaşmak için kendi üzerine katlanmalıdır. Mikro dişli kutularımız Ø 3.4–38 mm, 5–1500 oranları ve 1 gf·cm ile 50 kgf·cm arasında tork kapsar — çünkü parmak, bilek ve dirsek bu aralığın her biri farklı bir köşesine ihtiyaç duyar. Bir parmak tahriki, küçük çaplı ve yüksek oranlı uçta yaşar; burada son kademe dişlileri en küçüktür ve tüm çıkış torkunu taşır.
Çalışma rejimi durumu daha da kötüleştirir. Bir parmak, fan motoru gibi sürekli dönmez: başlar, durur, yön değiştirir, bir kavramayı tutar ve bazen sert bir şeye kapanınca kilitlenir. Kilitlenme tehlikeli durumdur — motor itmeye devam eder, diş eğilmeye devam eder ve ısı, dişin en ince olduğu yerde birikir.
Modül 1 mm'nin altında ne değişir
Dişli modülü, dişin milimetre cinsinden boyutudur: modül 1, yaklaşık 2.25 mm yüksekliğinde bir diş; modül 0.3, yaklaşık 0.7 mm yüksekliğinde bir diş demektir — ve her yuvarlama hatası bir tasarım sorunu haline gelir.
| Modül | Yaklaşık diş yüksekliği | Pratikte ne anlama gelir |
|---|---|---|
| 1.0 | ≈ 2.25 mm | Standart takım ve ölçüm |
| 0.5 | ≈ 1.1 mm | Kalıp detayı ve giriş konumu önem kazanmaya başlar |
| 0.3 | ≈ 0.7 mm | Büzülme, malzeme ve boşluk bazında öngörülmelidir |
| 0.2 ve altı | ≈ 0.45 mm veya daha az | Takım, kalıplama ve ölçümün her biri kendi sürecini gerektirir |
Modülü yarıya indirmek her hatanın payını kabaca iki katına çıkarır. 5 µm ovalleşmiş bir kalıp boşluğu, modül 1 dişlide görünmezken modül 0.2 dişlide gerçek bir sorundur. Dolayısıyla yalnızca çizimden fiyat veren, çalışma rejimini sormayan bir tedarikçi bir uyarı işaretidir.
Önce yanlış giden beş şey
1 mm'nin altındaki bir dişli arızalandığında, neden genellikle bu beşinden biridir.
1. Kalıp dişi yeniden üretemez
Modül 0.2–0.3'te diş boşluğu bir kum tanesinden küçüktür; sertleştirilmiş çelikte tel ve dalma erozyonla kesilir. Kör kenarlı ya da pürüzlü yanaklı bir boşluk, bu pürüzlülüğü her dişliye kopyalar. Takımlarımız kendi bünyemizde üretilir; bu nedenle kalıpçı, kalıplama mühendisi ve dişli denetçisi aynı parça üzerinde aynı binada çalışır — ve bir düzeltme aynı gün boşluğa ulaşır.
2. Büzülme, kalıplamadan sonra dişi kaydırır
Her plastik soğurken büzülür ve POM, PA, PC ve ABS her biri farklı büzülür. Modül 0.3 dişlide, yüzde birin altında bir hatayla tahmin edilen büzülme, diş kalınlığını birkaç mikron kaydırır — boşluğu doğru durumdan sıkışan duruma değiştirmeye yeter. Bu nedenle kalıp tek bir malzeme için kesilir ve büzülme, herhangi bir üretim boşluğu serbest bırakılmadan önce ilk numunelerde doğrulanır.
3. Delik, dişlerin sandığı yerde değildir
Bir dişli mükemmel dişlere sahip olabilir ve delik eksantrikse yine de kötü çalışabilir. Salgı, kavramayı devrin bir tarafında sıkı, diğer tarafında gevşek yapar; parmak yarım devir pürüzsüz, diğer yarım devir pürüzlü hissedilir. Bu nedenle salgıyı, dişleri kontrol eden aynı yuvarlanma test cihazında ölçeriz.
4. Ölçüm sorunu göremez
Bir mikrometre, modül 0.2 dişi ölçemez. Çift taraflı yuvarlanma testi ölçebilir: dişli, bir ana dişliye karşı yuvarlanır ve merkez mesafesi değişimi kaydedilir; kalınlık, profil, adım ve salgı hataları birlikte yakalanır. Yetenekler sayfamız bu yöntemle yapılan bir numune ölçümünü anlatır: modül 0.320, 9 dişli bir numune dişli JGMA 0. sınıf ölçtü; toplam bileşik hata 4.1 µm, dişten dişe bileşik hata 2.8 µm ve salgı 1.4 µm. Bu bir numune raporudur, bir vaat değil — ama ölçüm zincirinin neyi çözebildiğini gösterir.
5. Kimsenin fark etmediği montaj hasarı
Son risk dişlide hiç değildir. Mil üzerine bir parça fazla sıkı geçmeyle preslenmiş ya da cımbızla yanağı çizilmiş bir mikro dişli, müşteriye zaten hasarlı ulaşır. Bu nedenle dişli, montaj yöntemine göre tasarlanmalıdır — D delik ya da kontrollü pres geçme, zorlamalı geçme değil — ve dişlerin nakliyede asla birbirine değmeyeceği şekilde paketlenmelidir.
Sipariş vermeden önce ne kontrol edilmeli
Beş soru, 1 mm'nin altında çalışabilen bir tedarikçiyi tahmin yürüten birinden ayırır. Üretimde — denemede değil — kalıpladığı en küçük modül nedir? O modülde diş doğruluğunu nasıl ölçer — yöntemi adlandıramayan bir tedarikçi onu ölçmüyordur. Hangi malzemeyi seçerdi ve neden? POM olağan varsayılan seçimdir; naylona karşı ödünleşimler POM-naylon karşılaştırmamızda yer alır. Boşluk parti boyunca nasıl korunur ve dişliler, dişler birbirine değmeyecek şekilde nasıl paketlenir? Ve kilitlenmede ne olur: kavrama-ve-tutma durumunu düşünmüş bir tedarikçi, diş eğilmesi ve ısı hakkında cevap verir; yalnızca katalog tork değeri vermez. Modül 1 mm'nin altında bir tedarikçinin iyimserliğini absorbe edecek pay kalmaz; tek güvenilir kanıt, ölçülmüş bir numunedir.
Sık sorulan sorular
İnsansı robot parmak dişlileri genellikle hangi modülü kullanır?
Çoğu parmak eklemi dişlisi modül 0.2–0.5 aralığındadır; en küçük pinyonlar modül 0.1'e kadar iner. Fabrikamız modül 0.1'den itibaren mikro dişli kalıplar; böylece tüm aralık tek bir takım ve ölçüm düzeninden karşılanır.
Plastik dişliler bir robot parmağındaki torku kaldırabilir mi?
Evet, tasarım sınırları içinde. Bir parmak dişli dizisi motor torkunu birkaç kademede çarpar; son dişliler yüksek torku düşük hızda görür — plastiğin iyi karşıladığı çalışma rejimi, malzeme kilitlenme durumu için seçildiği sürece. Mikro dişli kutularımız 50 kgf·cm'ye kadar tork verir; bu, insan ölçeğinde bir elin kavrama kuvvetlerini kapsar.
Modül 1 mm'nin altında dişlileri olan bir el, tutucu ya da küçük bir aktüatör mü tasarlıyorsunuz? Çizimi bize gönderin; tork, hız ve kilitlenme koşullarıyla birlikte malzeme önerisi, ölçüm planı ve teklifle geri dönelim.