Yetenekler
Kalıp, kalıplama ve muayene tek bir Wenzhou fabrikasında — çizimden seri üretime kadar her kritik adım kendi bünyemizde, tek çatı altında gerçekleşir.
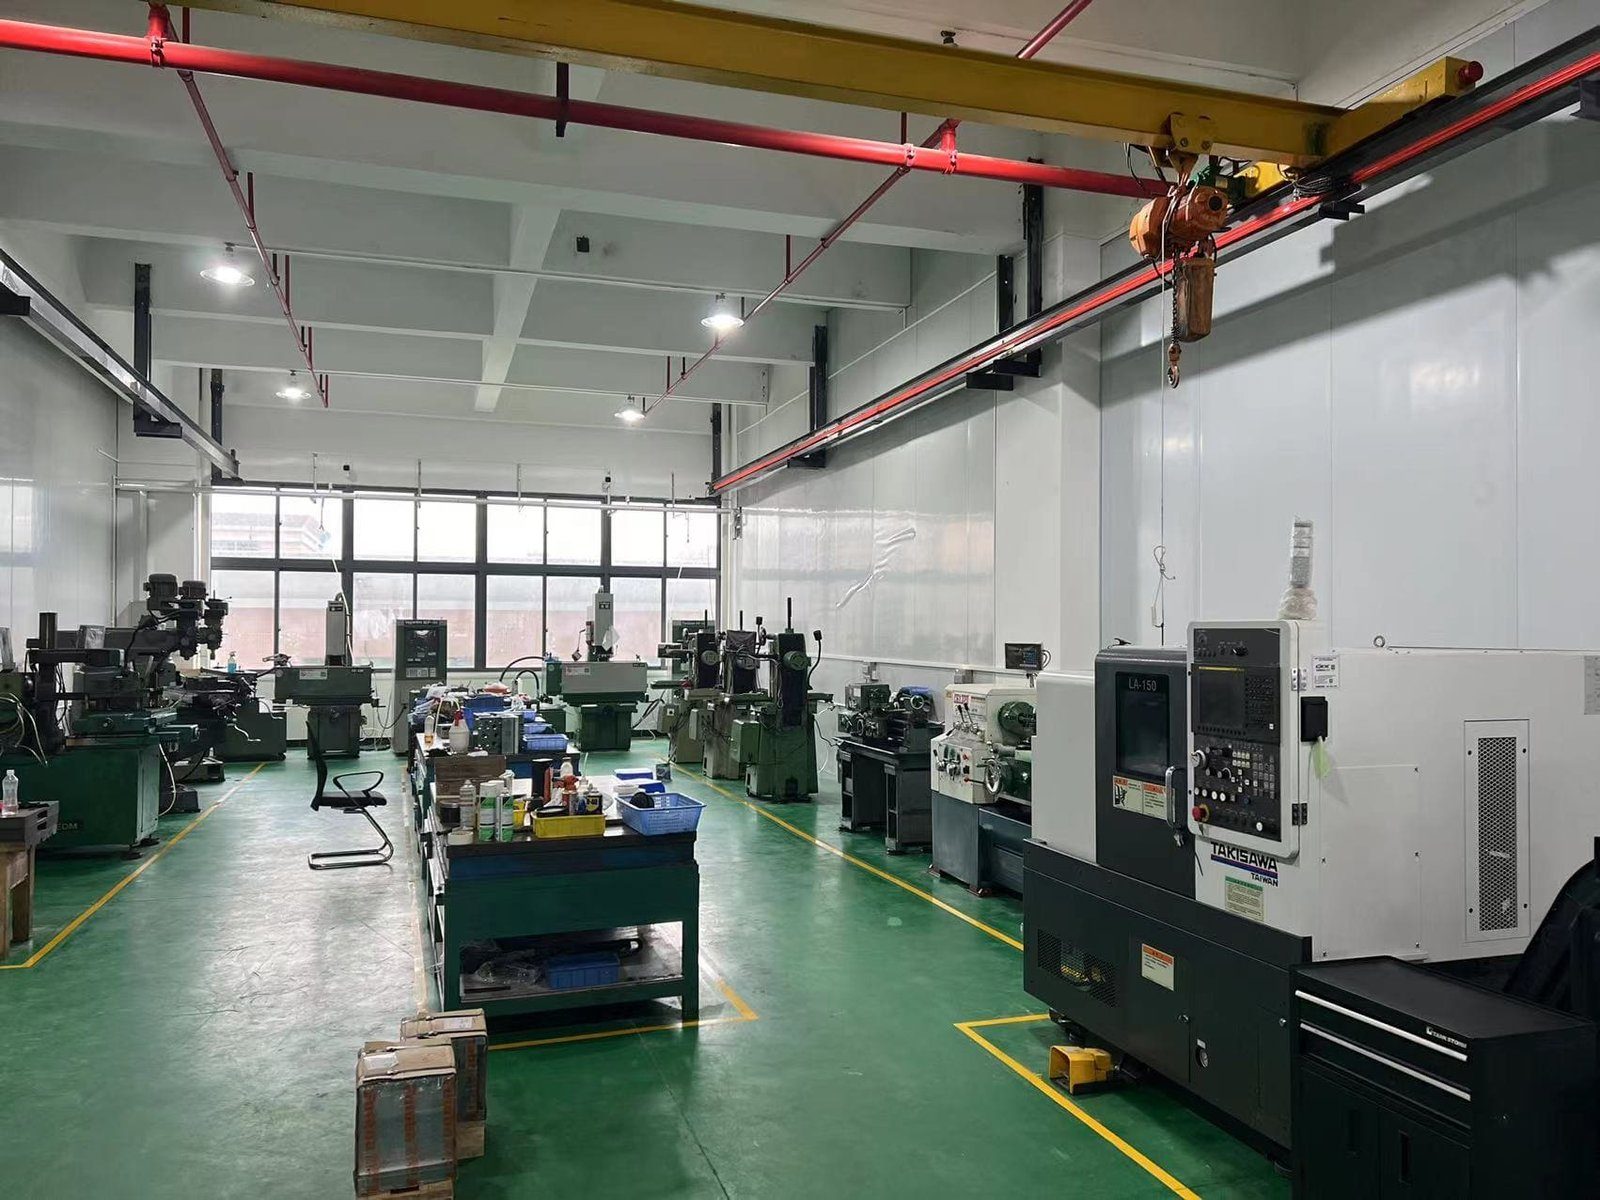
Kendi Kalıp Atölyesi
Plastik bir dişli kalıpta kazanılır ya da kaybedilir: diş profili hassasiyeti kalıba kesilir, sonradan eklenmez. Kalıplarımız kendi kalıp atölyemizde tasarlanır, işlenir, denenir ve bakımı yapılır.
- Kalıp tasarımı ve işleme — diş boşlukları, seçilen malzeme için çekme telafisiyle çiziminize göre kesilir.
- Kendi tesisimizde kalıp denemeleri — ilk baskılar burada kalıplanır ve ölçülür, ardından kalıp düzeltilir.
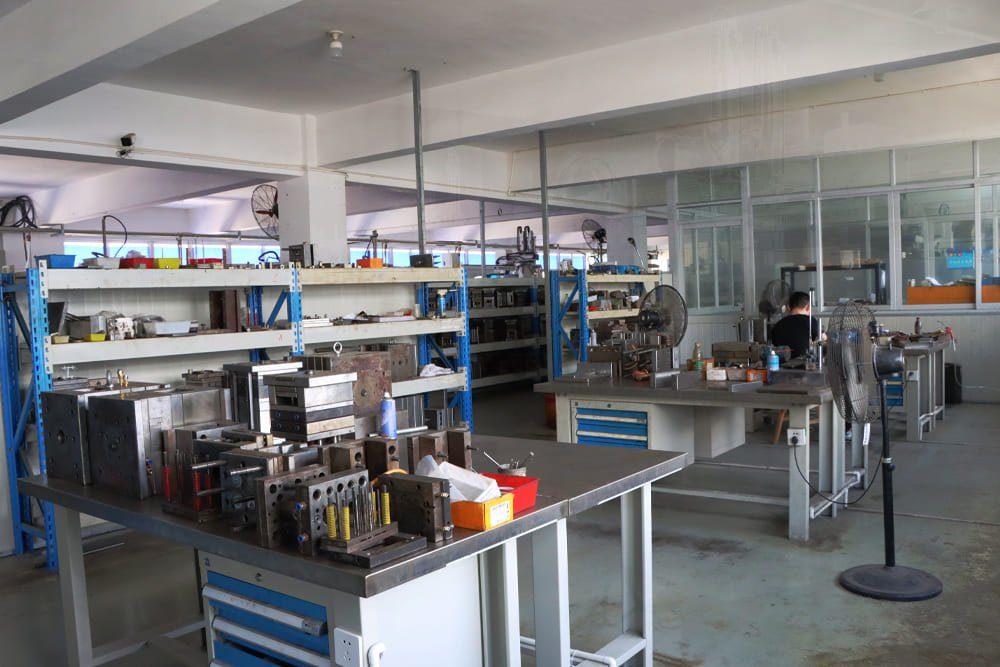
- Onarım ve bakım — bir kalıp proje ortasında iş gerektirdiğinde kendi kalıp atölyemiz halleder; üretim dış bir atölyeyi beklemez.
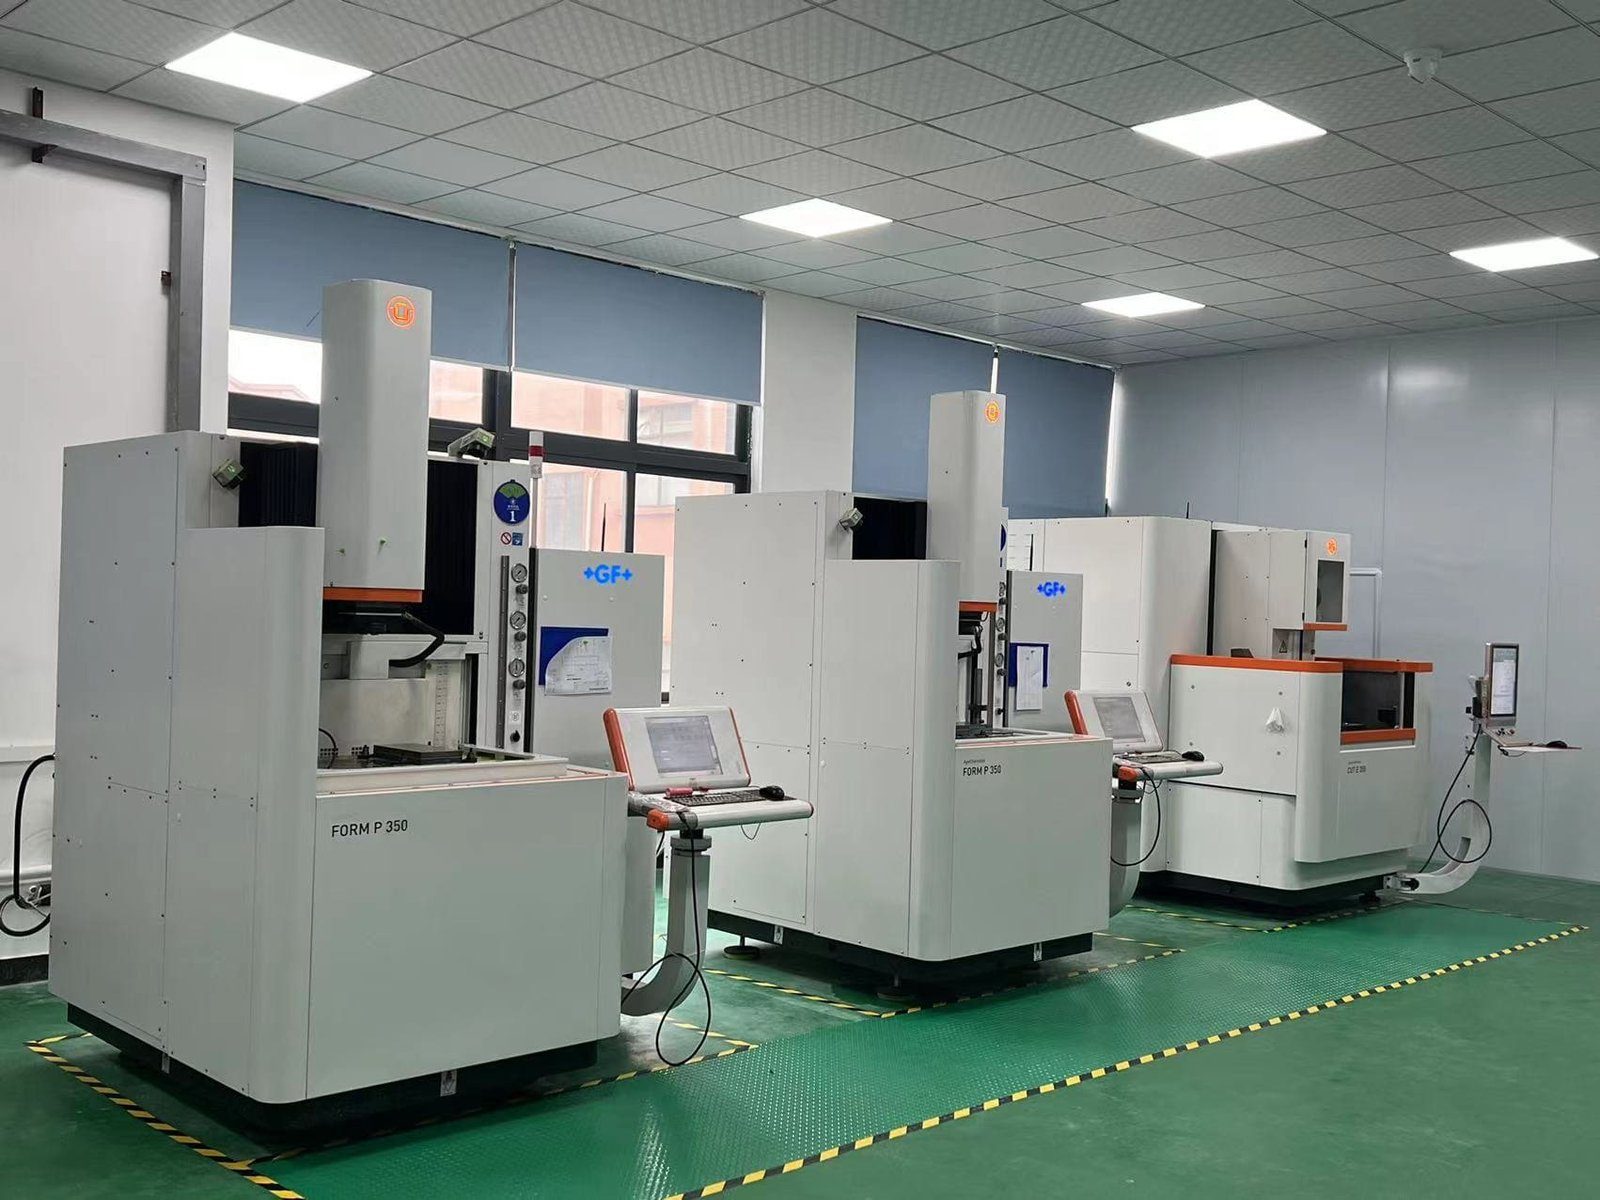
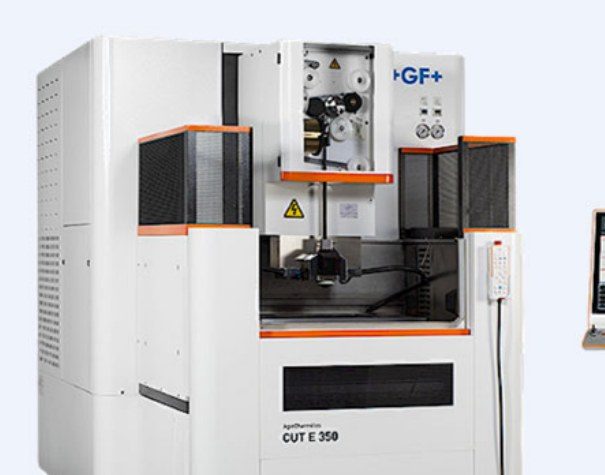
- Modül M0,1'e kadar mikro dişli boşlukları için yavaş tel erozyon ve hassas elektrotlar
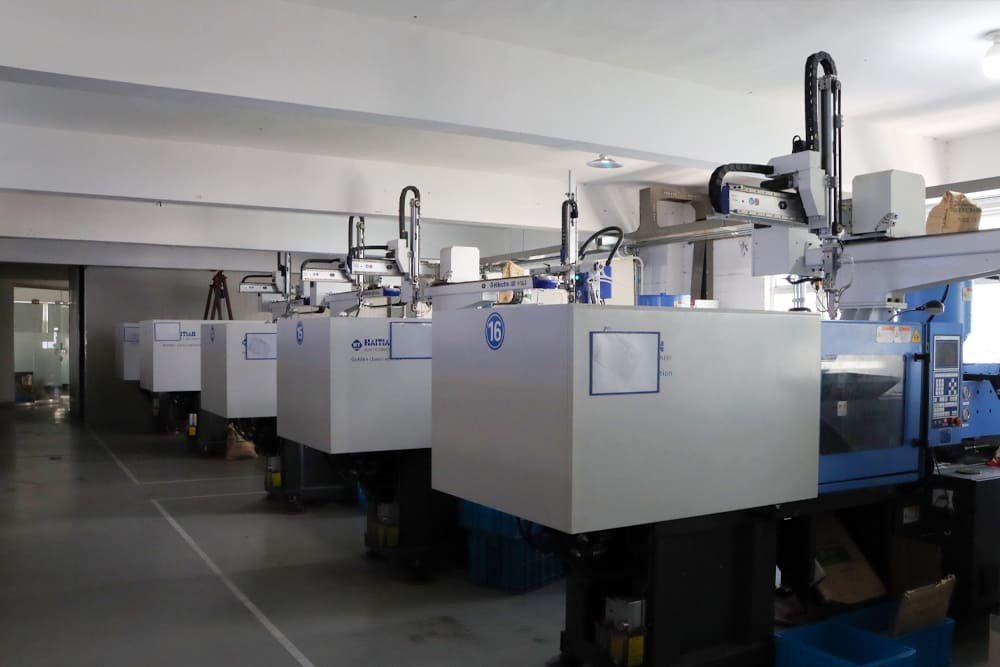
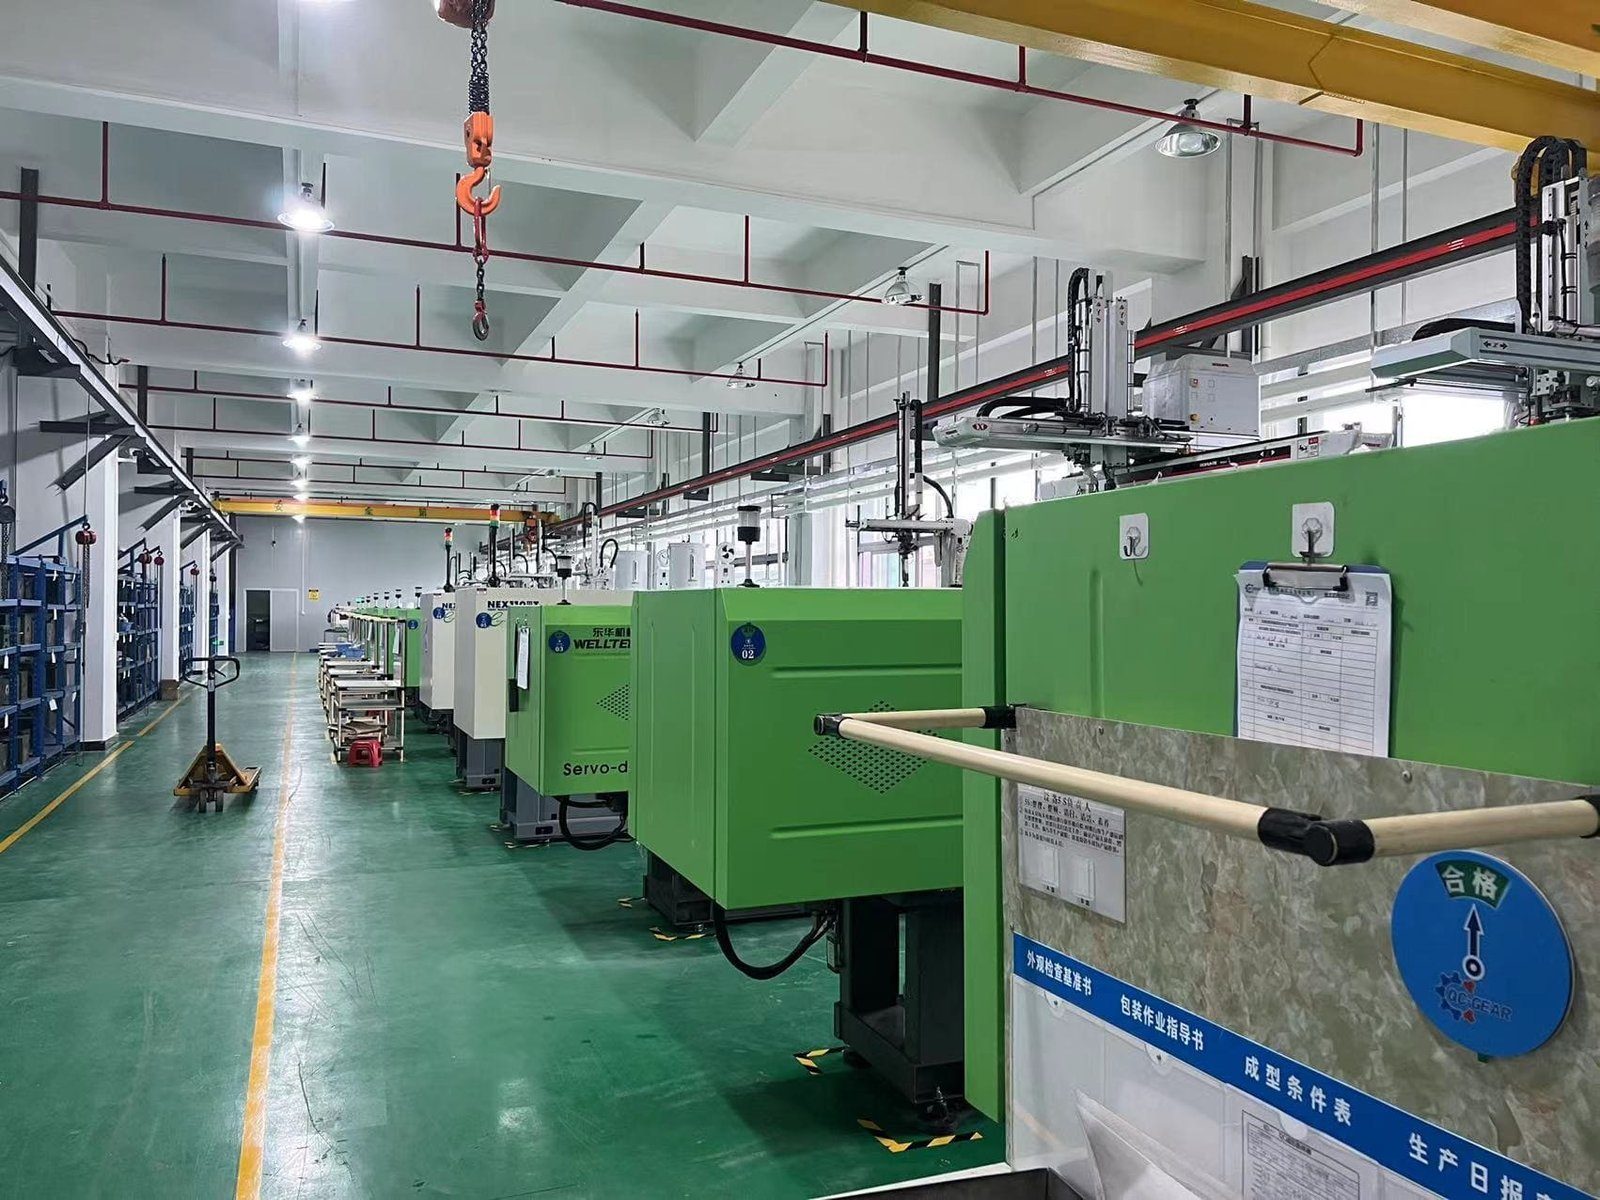
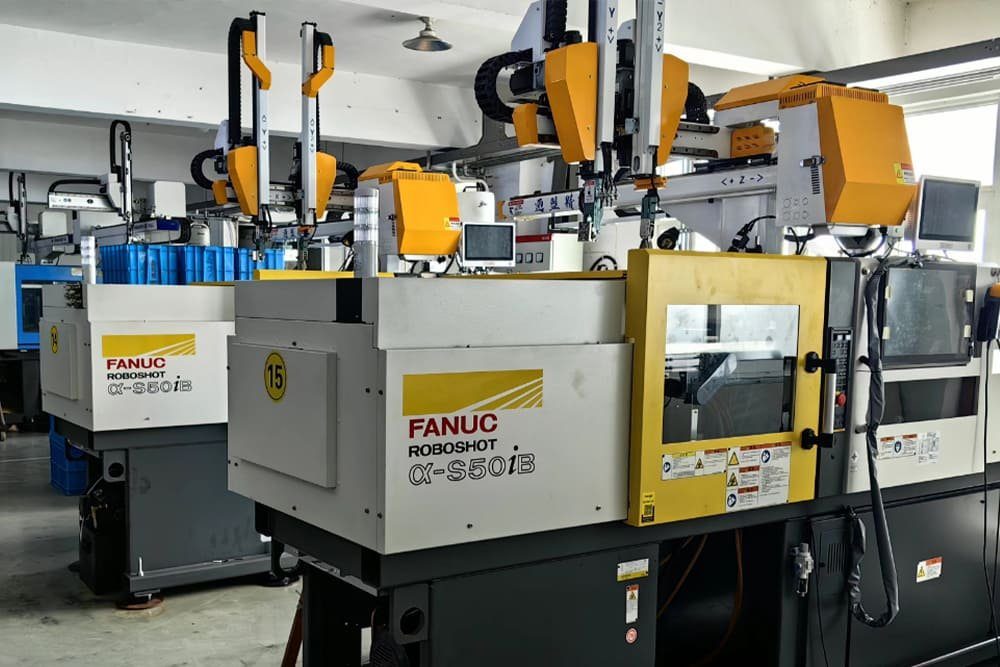
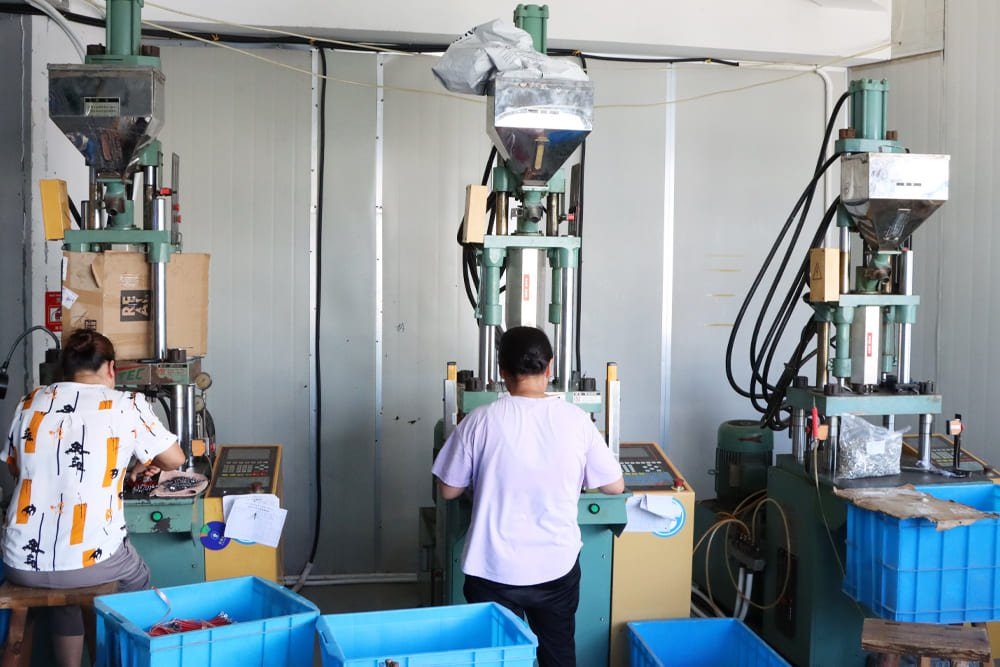
- 35–160 ton arası yaklaşık 24 enjeksiyon makinesi — Nissei, FANUC ROBOSHOT α-S50iB, Arburg ve Donghua — mikro parçalardan daha büyük gövdelere, geçmeli ve üzerine kalıplama işleri dahil
Enjeksiyon Kalıplama
Dişliler, FANUC ROBOSHOT dahil Japon tam elektrikli enjeksiyon makinelerinde kalıplanır. Tam elektrikli tahrik, küçük modüllü dişlerin baskı üstüne baskı ihtiyaç duyduğu kararlı, tekrarlanabilir çevrimleri verir.
- Dişli kutuları, kalıplanmış muhafazalarıyla aynı fabrikada monte edilir.
- Her gün işlenen malzemeler: POM, naylon, PC ve ABS.
Transmisyon Tasarımı ve Mühendisliği
Mikro ve küçük tahriklerde mühendislik, çiziminiz son hâlini almadan başlayabilir. Destek yalnızca kalıplamayı değil, tüm transmisyonu kapsar: Yüksek hassasiyetli özel üretim temel güçlerimizdendir: hassas kalıplar ve yüksek hassasiyetli dişliler stok parçalardan uyarlanmaz, çiziminize göre tasarlanır ve üretilir.
- Kavrama analizi ve dişli geometrisi tasarımı
- Diş profili düzeltmesi (baş ve kök rahatlatma)
- Diş kökü dayanımı ve temas gerilimi analizi
- Transmisyon simülasyonu ve kalıp akış analizi
- Hassas kalıp uçları ve bakır elektrotlar bünyemizde işlenir — mikro boşluklar için GF AgieCharmilles yavaş tel erozyon (E350) ve dalma erozyon (P350)
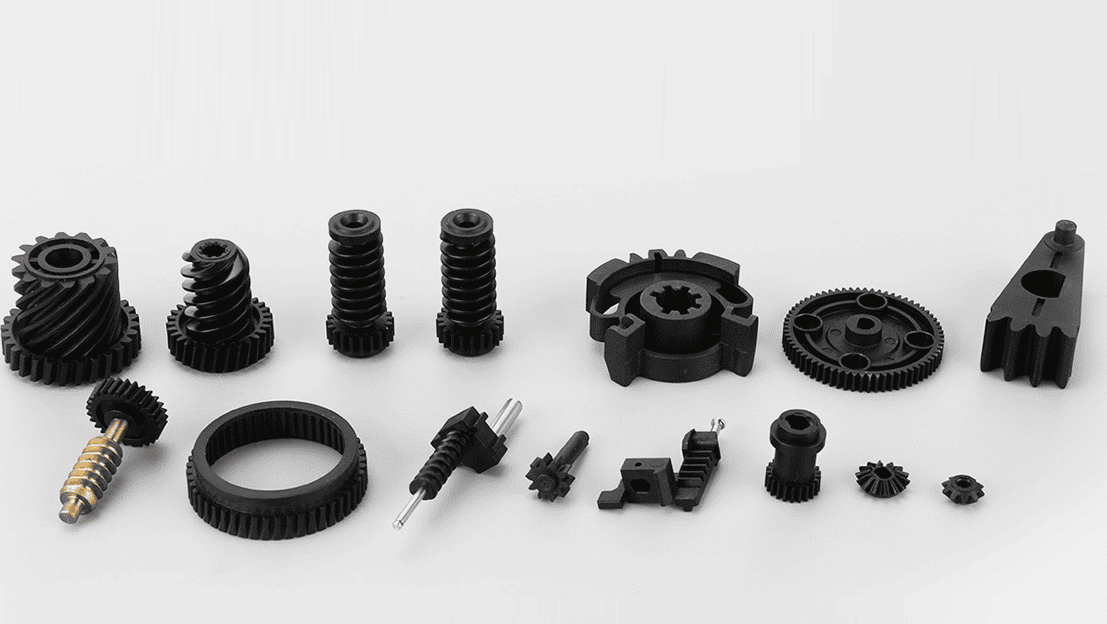
Kalıpladığımız Dişli Tipleri
Yedi dişli formu; aktüatörlerde, ev aletlerinde ve cihazlarda kullanılan neredeyse her küçük tahriki kapsar.
Malzemeler
Dört mühendislik plastiği çoğu dişli ve muhafaza işini kapsar. Çiziminizi ve yük durumunuzu inceledikten sonra bir kalite önereceğiz.
POM
Polioksimetilen · Asetal
Dişlilerin iş atı malzemesi: sert, düşük sürtünmeli ve boyutsal olarak kararlı; diş tanımı kalıptan çıktığı gibi nettir.
Nylon
Poliamid · PA
Tok ve aşınmaya dayanıklı, iyi darbe dayanımlı — daha yüksek yüklü dişliler ve sonsuz dişliler için yaygın bir seçim.
PC
Polikarbonat
Yüksek darbe dayanımı ve ısı direnci; zorlu bileşenler ve tokluğun en önemli olduğu parçalar için kullanılır.
ABS
Akrilonitril Bütadien Stiren
Kalıplanması kolay, ekonomik ve rijit — dişli kutusu muhafazaları ve kapakları için standart seçim.
Çizimden Üretime
Sekiz adım, her biri kendi kalite kapısıyla — DFM'li çizim incelemesinden sevkiyat öncesi son muayeneye.
Çizim İncelemesi ve DFM
Diş geometrisini, toleransları ve kalıplanabilirliği kontrol eder, kalıp teklifi öncesinde DFM geri bildirimi göndeririz.
Transmisyon Tasarımı Onayı
Geometri, oran ve malzemeler sizinle netleştirilir — tahrik gerektirdiğinde kavrama analizi ve kalıp akış analizi ile.
Kalıp İmalatı
Kalıp, kendi kalıphanemizde tasarlanır ve işlenir; gözler çiziminize göre kesilir.
T1 Numuneler
Yeni kalıbın ilk parçaları (T1) basılır ve ölçüme hazırlanır.
Numune Muayene Raporu
Numuneler ölçülür — çift yanaklı kavrama testi ve kritik ölçüler — rapor numunelerle birlikte size ulaşır.
Onayınız
Üretim, ancak numuneleri ve raporu onayladıktan sonra başlar.
Seri Üretim
Onaylanan parçalar enjeksiyon makinelerimizde, üretim boyunca sabit aralıklarla kontrollerle üretilir.
Son Muayene ve Sevkiyat
Bitmiş parçalar paketlemeden önce yeniden muayene edilir — onayladığınız ürün sevk edilir.
Kalite Muayenesi
Muayene, sürece dört noktada yerleştirilmiştir:
Gelen Malzeme Kontrolü
Reçine, üretime verilmeden önce varışta kontrol edilir.
İlk Parça Muayenesi
Yeni veya düzeltilmiş bir kalıbın ilk parçaları, üretim onaylanmadan önce çizime göre ölçülür.
Proses İçi Kontroller
Parçalar üretim boyunca aralıklarla kontrol edilir, sadece sonda değil.
Son Muayene
Bitmiş parçalar paketleme ve sevkiyat öncesi muayene edilir.
Muayene raporları ve malzeme sertifikaları talep üzerine sunulur — sorarken giriş kalite kontrolünüzün hangi belgeleri istediğini bize söyleyin.
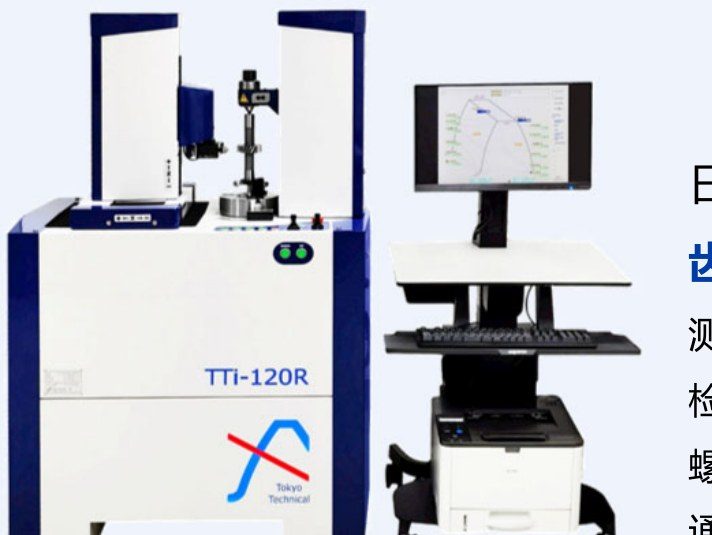
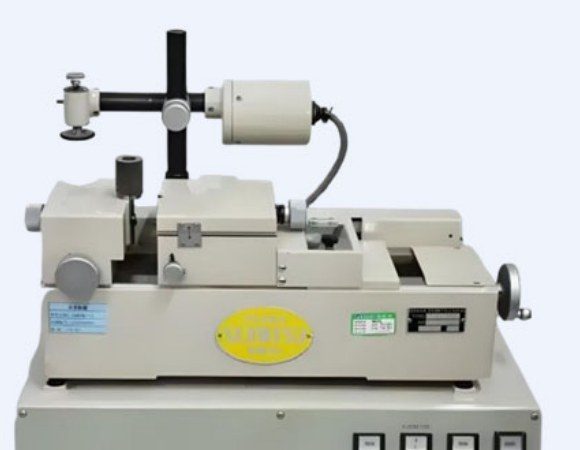
Dişli Ölçümü ve Tahrik Testleri
Dişli grupları ve komple dişli kutuları tahrik olarak da test edilir — ölçüm, gürültü, tork ve dayanıklılık:
Ölçülen Hassasiyet — Numune Test Raporu
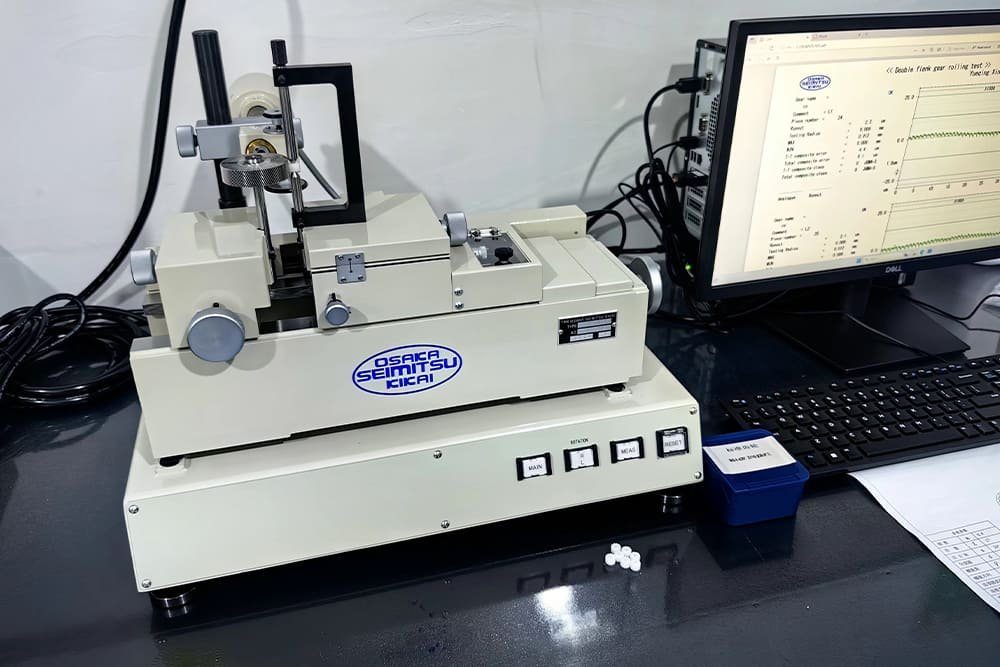
Üretimimizden bir numune dişli, Osaka Seimitsu çift yanaklı kavrama test cihazımızda ölçüldü. Numune: modül 0.320, 9 diş.
- Dişli hassasiyeti
- JGMA Sınıf 0 — numunede ölçüldü
- Dişten dişe bileşik hata
- 2.8 µm
- Toplam bileşik hata
- 4.1 µm
- Salgı (runout)
- 1.4 µm
Bu bir numune ölçüm raporudur: kalıplarımızın ve enjeksiyonumuzun mikro dişlilerde ulaştığı hassasiyet seviyesini belgeler. Her parça için genel bir garanti değildir: parçalarınız çiziminize ve toleranslarına göre ölçülür.
Fabrika Turu
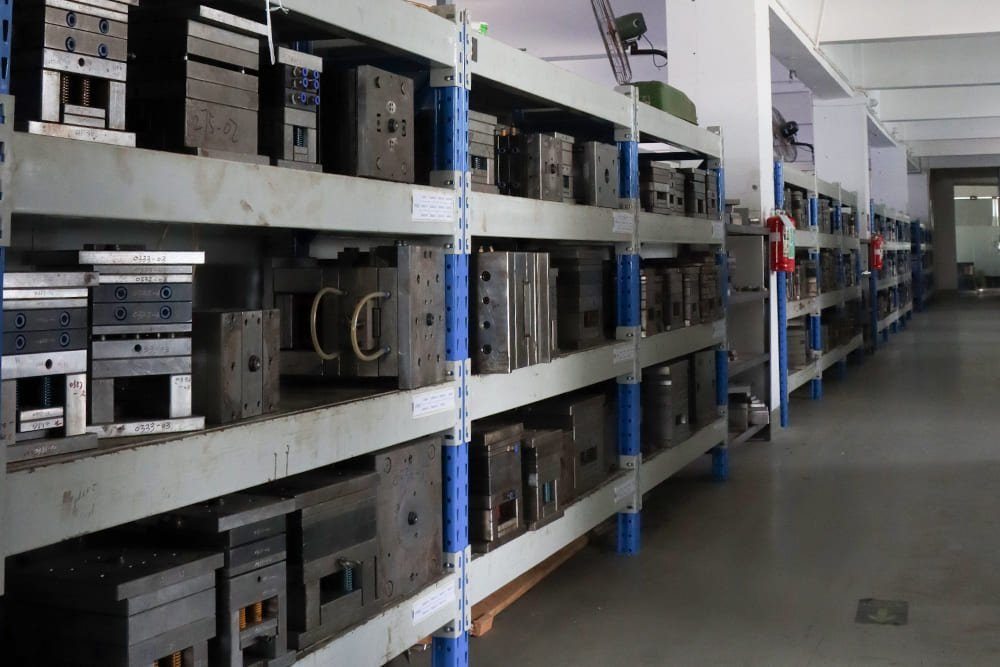
Tesisin geri kalanı, olduğu gibi — kalıplama, kalıp atölyesi, kalıp depolama ve kalıpların monte edilip bakımının yapıldığı tezgâhlar.
Kalıp atölyemizi çalıştırın
Bir çizim gönderin, kalıplayıp kalıplayamayacağımızı — ve maliyetini — dürüstçe söyleyelim.