Возможности
Пресс-формы, литьё и контроль на одном заводе в Вэньчжоу — каждый критический этап, от чертежа до серийного производства, выполняется у нас, под одной крышей.
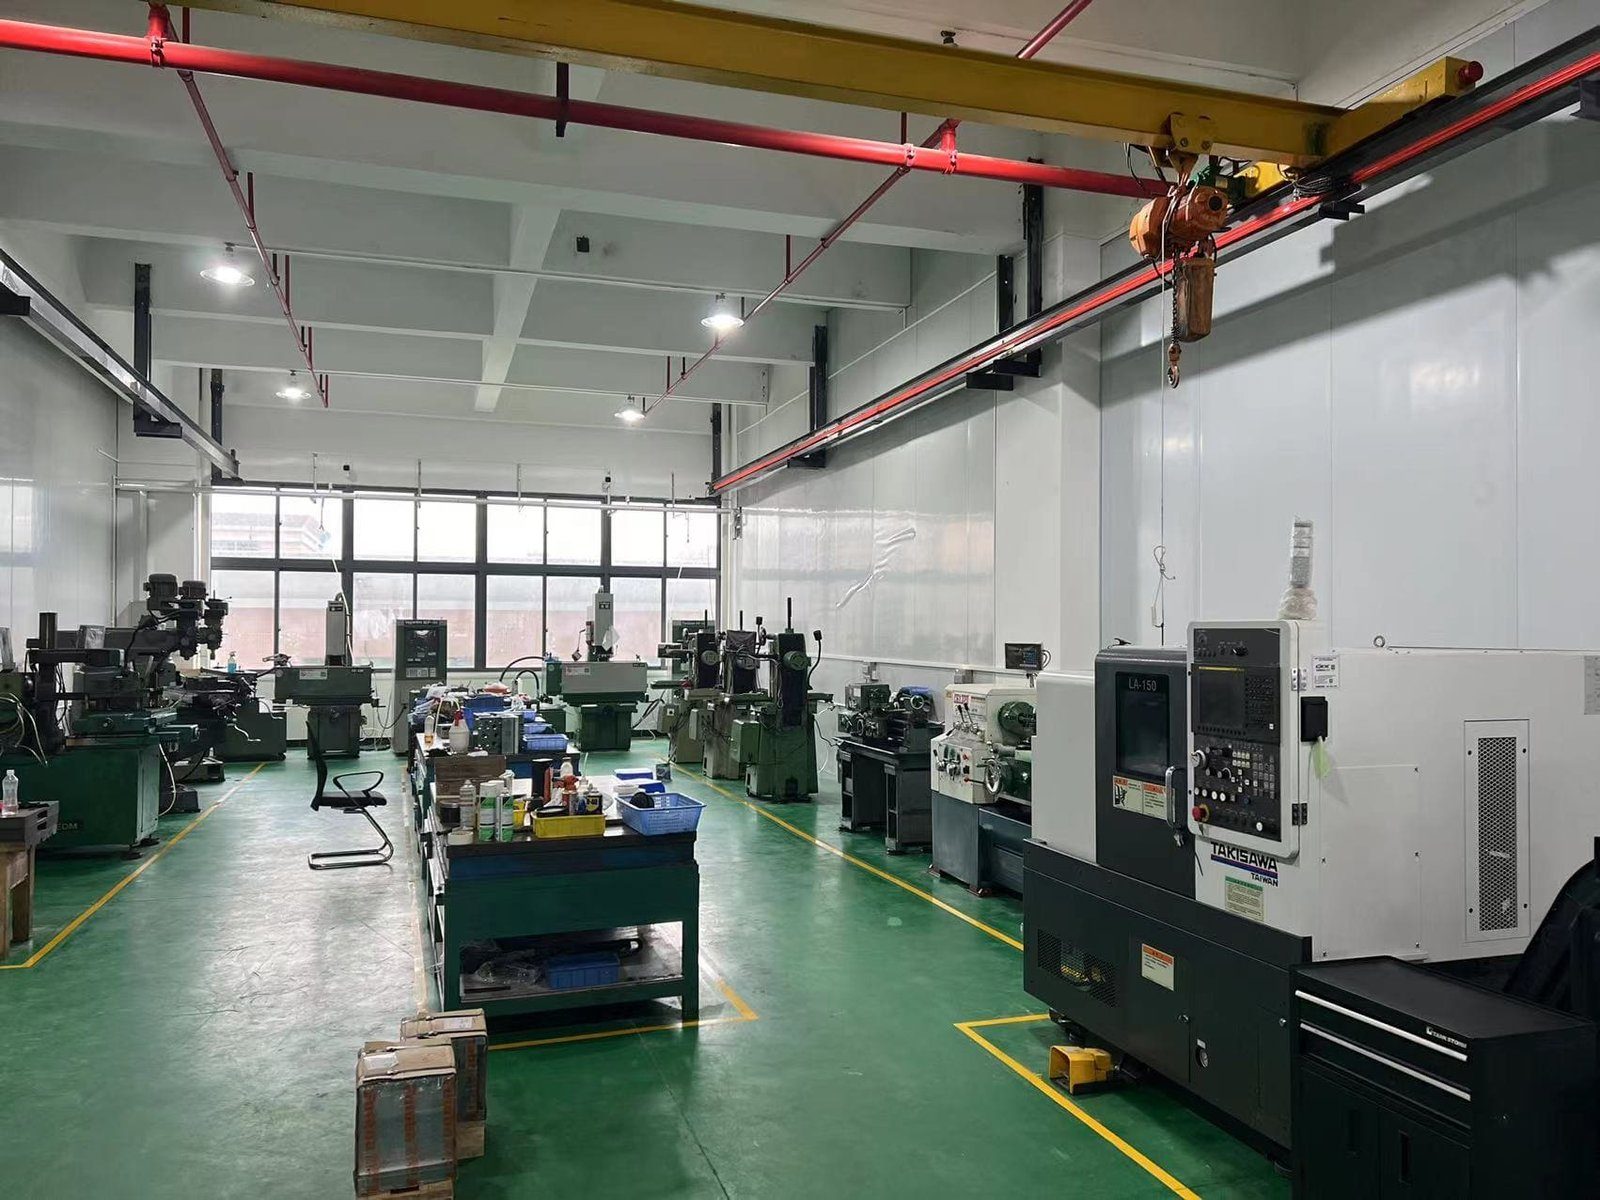
Собственное производство пресс-форм
Именно на пресс-форме выигрывается или проигрывается пластиковая шестерня: точность профиля зуба вырезается в форме, а не добавляется позже. Наши формы проектируются, изготавливаются, опробуются и обслуживаются в собственном инструментальном цехе.
- Проектирование и изготовление форм — полости зубьев вырезаются по вашему чертежу, с компенсацией усадки под выбранный материал.
- Опробование форм у себя — первые отливки производятся и измеряются здесь, затем инструмент корректируется.
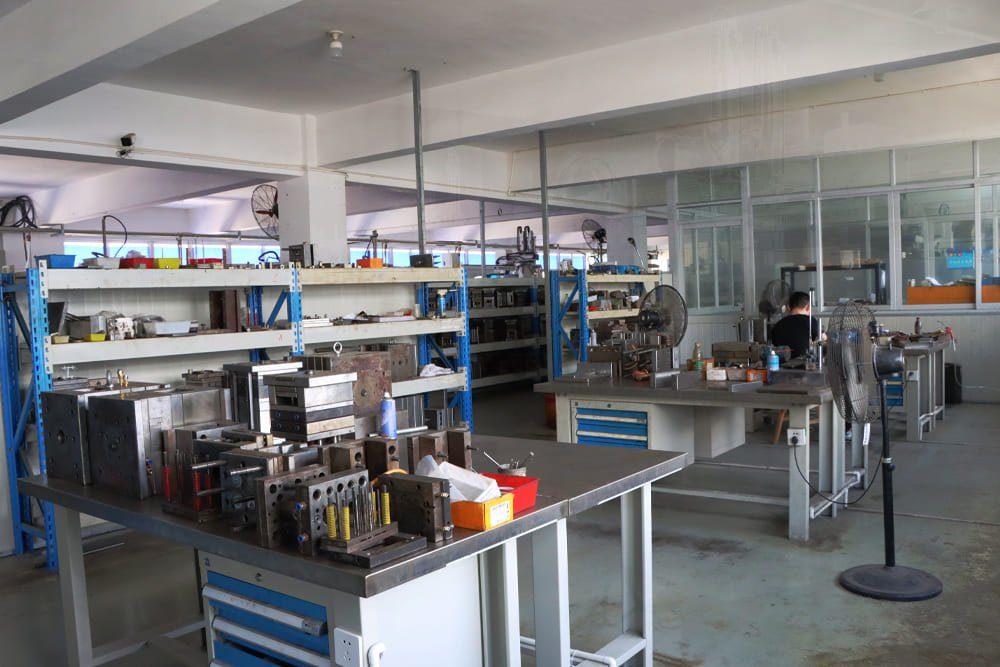
- Ремонт и обслуживание — если форме нужна доработка в середине проекта, наш собственный цех выполняет её; производство не ждёт стороннюю фирму.
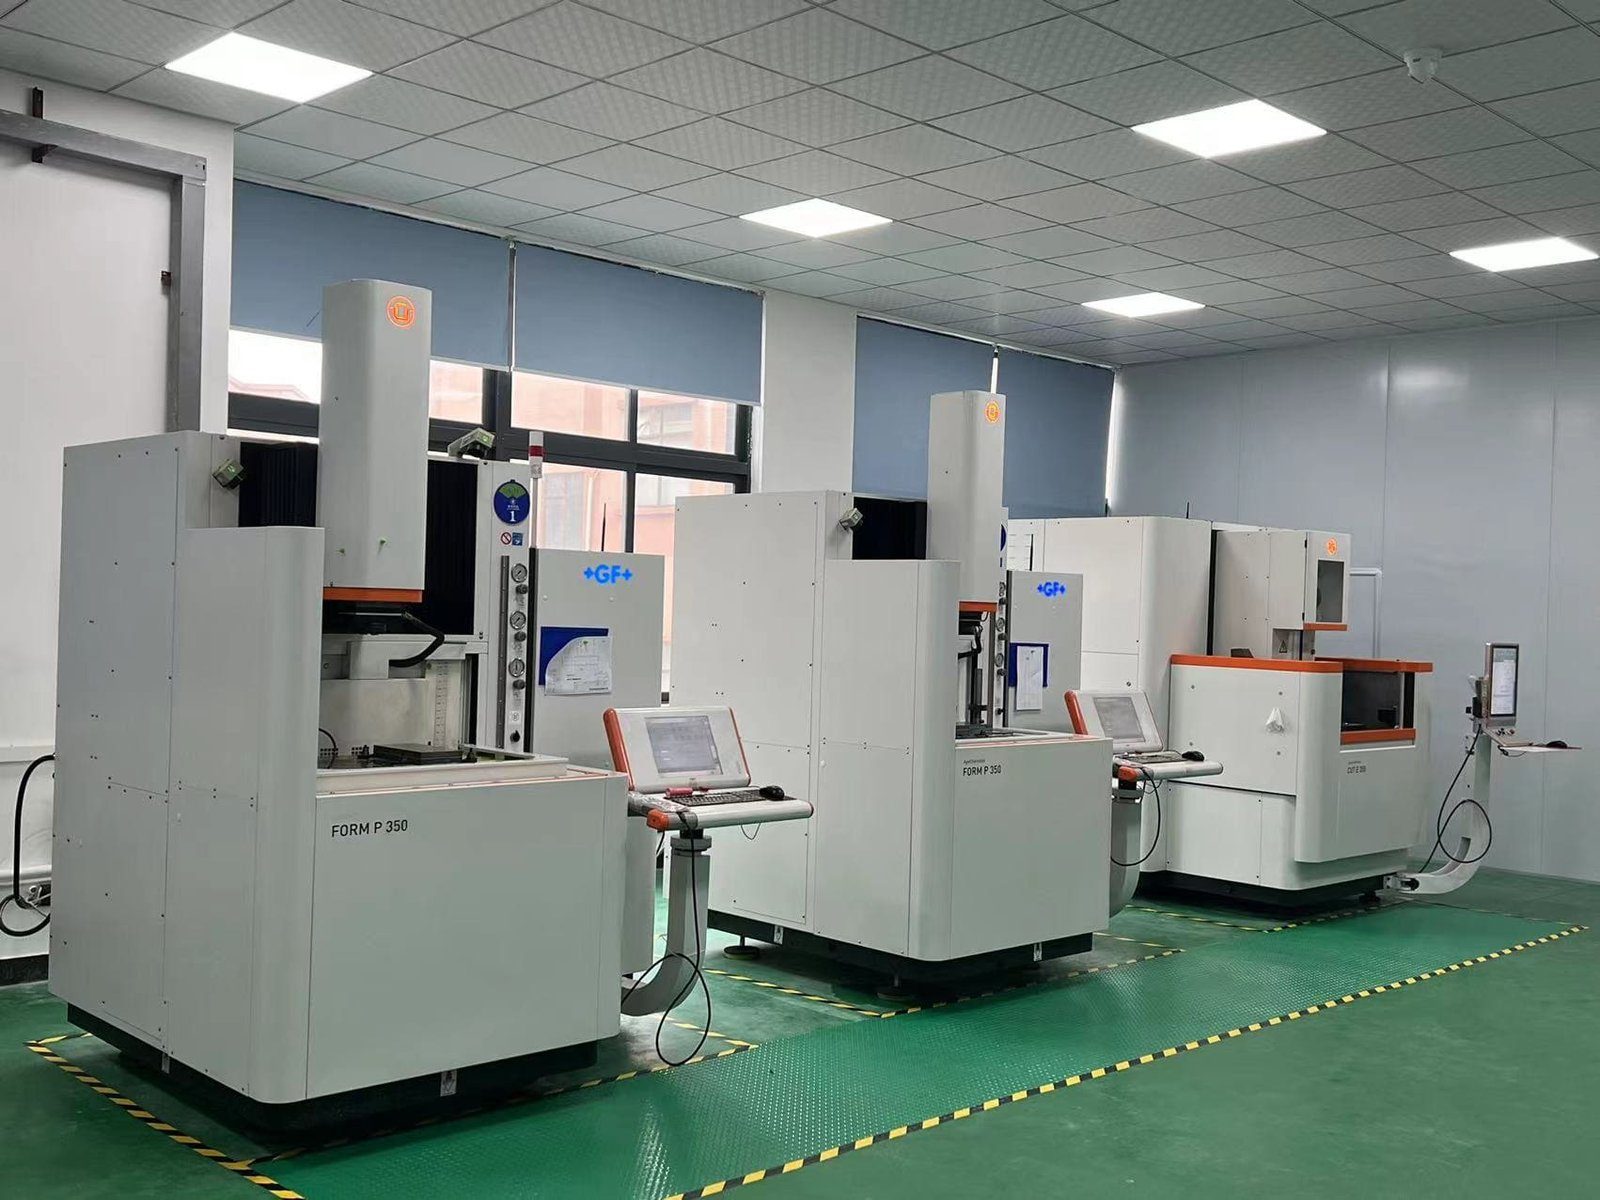
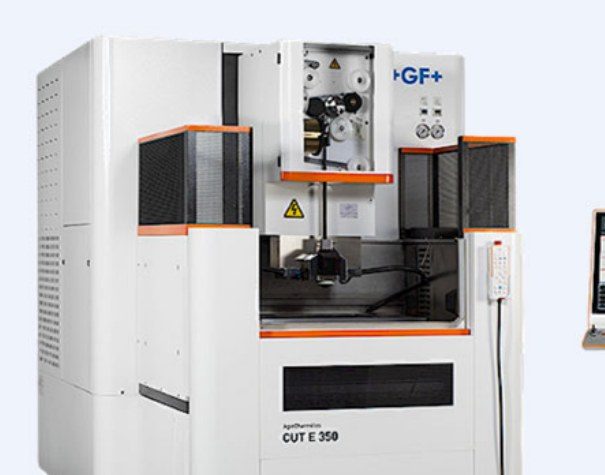
- Проволочно-вырезная электроэрозия и прецизионные электроды для микрополостей шестерён до модуля M0,1
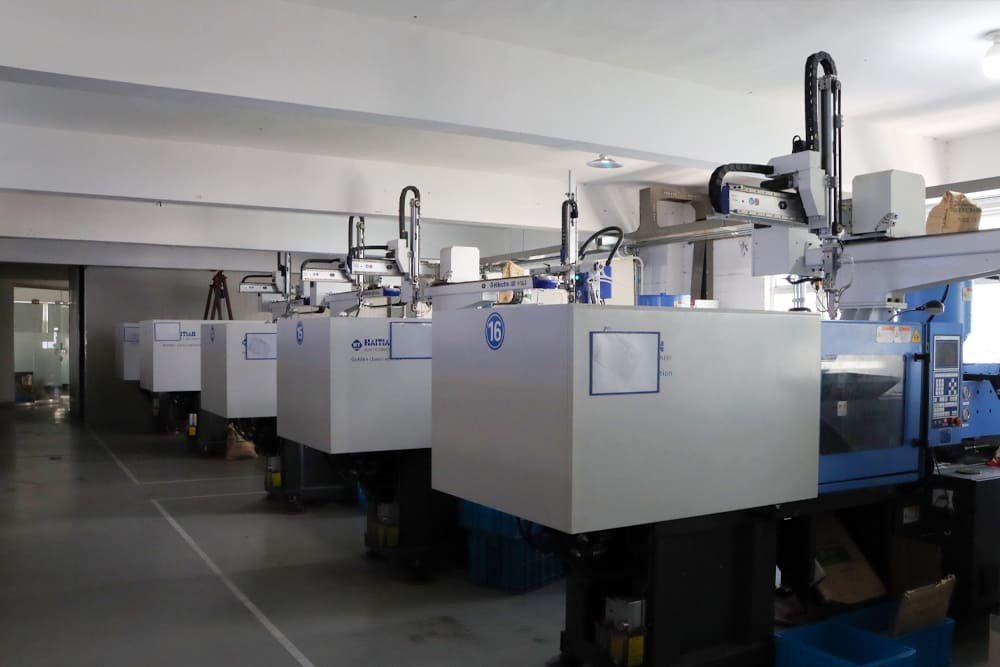
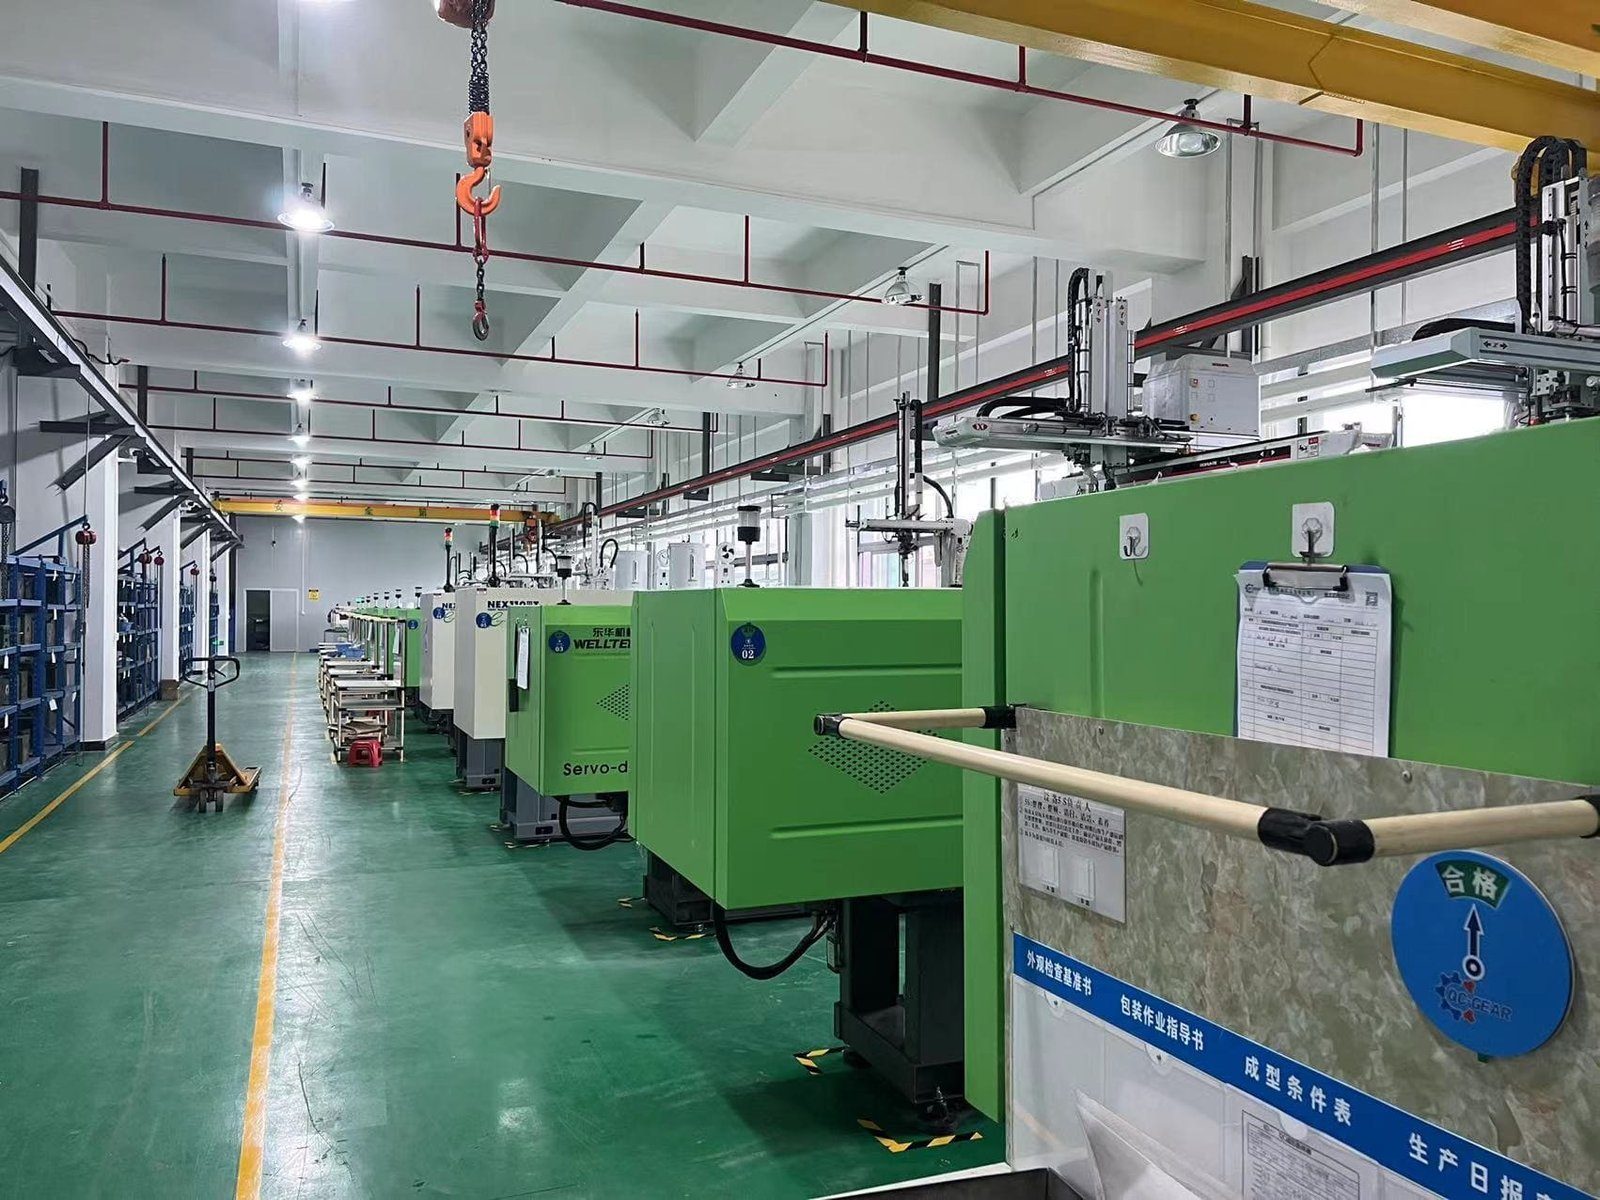
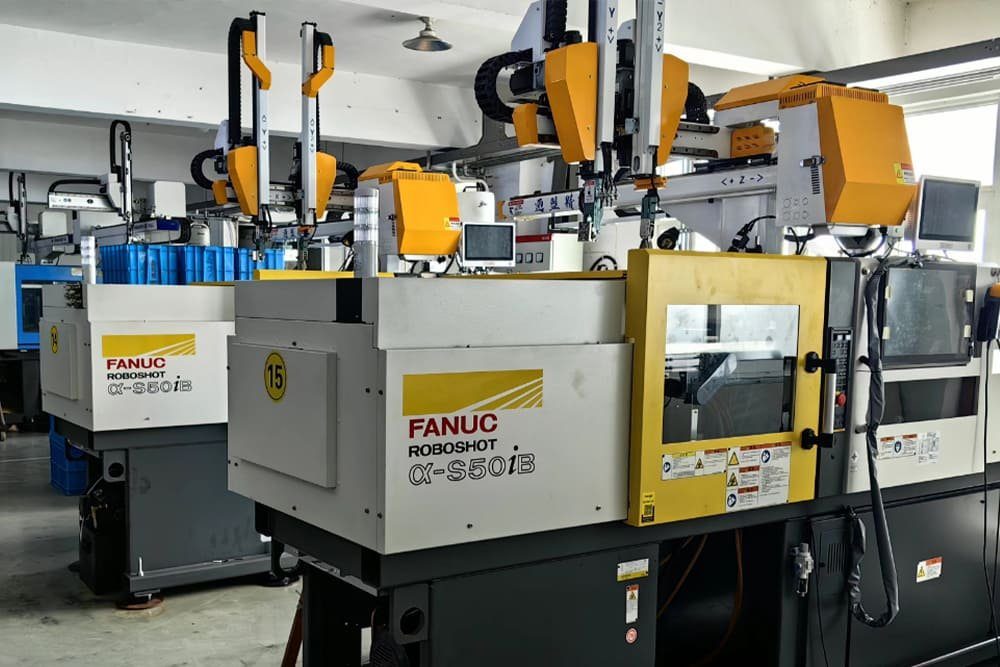
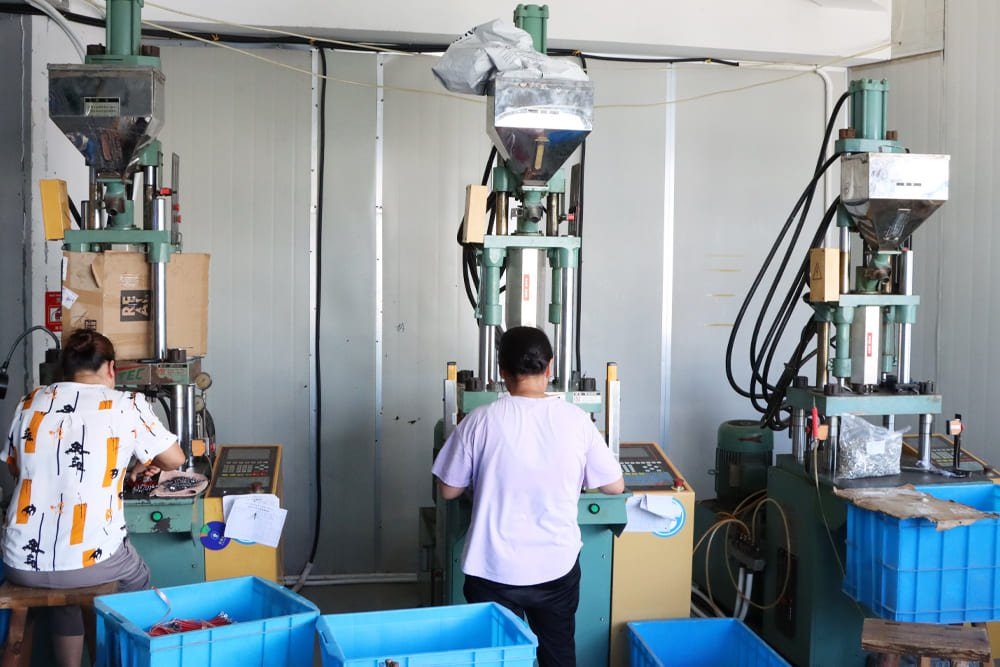
- Около 24 литьевых машин от 35 до 160 т — Nissei, FANUC ROBOSHOT α-S50iB, Arburg и Donghua — от микродеталей до более крупных корпусов, включая работу с вставками и наплавку
Литьё под давлением
Шестерни льются на японских полностью электрических литьевых машинах, включая FANUC ROBOSHOT. Полностью электрический привод даёт стабильные, повторяемые циклы — то, что нужно зубьям малого модуля, отливка за отливкой.
- Редукторы собираются со своими литыми корпусами на том же заводе.
- Материалы, перерабатываемые ежедневно: POM, нейлон, PC и ABS.
Проектирование и инжиниринг передач
Для микро- и малых приводов инжиниринг может начаться до того, как ваш чертёж станет окончательным. Поддержка охватывает всю передачу, а не только литьё: Высокоточная работа по чертежу — одна из наших сильных сторон: прецизионные формы и высокоточные шестерни проектируются и изготавливаются по вашему чертежу, а не подгоняются из складских деталей.
- Анализ зацепления и проектирование геометрии шестерён
- Коррекция профиля зуба (разгрузка головки и ножки)
- Анализ прочности ножки зуба и контактных напряжений
- Моделирование передачи и анализ заполнения формы (mold-flow)
- Прецизионные вставки форм и медные электроды собственного изготовления — проволочно-вырезная электроэрозия GF AgieCharmilles (E350) и прошивная (P350) для микрополостей
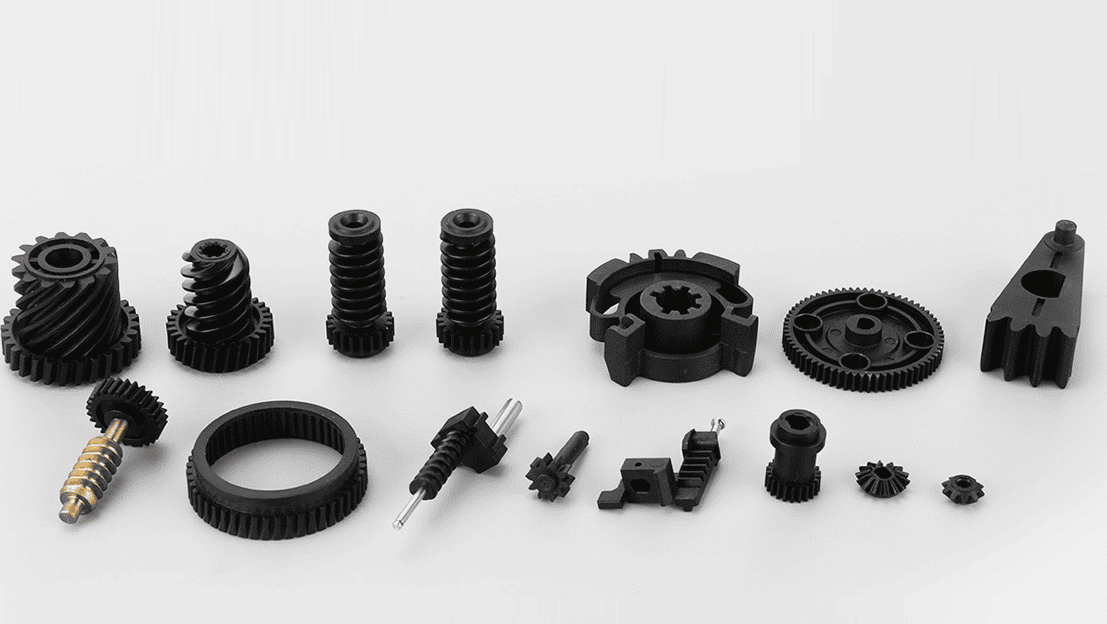
Типы шестерён, которые мы льём
Семь форм зубчатых колёс покрывают почти все малые приводы, используемые в актуаторах, бытовой технике и приборах.
Материалы
Четыре инженерных пластика покрывают большинство задач по шестерням и корпусам. Мы порекомендуем марку после изучения вашего чертежа и условий нагрузки.
POM
Полиоксиметилен · Ацеталь
Основной материал для шестерён: жёсткий, с низким трением и стабильными размерами, с чёткой формой зубьев прямо из формы.
Nylon
Полиамид · PA
Прочный и износостойкий, с хорошей ударной прочностью — частый выбор для более нагруженных шестерён и червячных колёс.
PC
Поликарбонат
Высокая ударная прочность и термостойкость; используется для требовательных компонентов и деталей, где прочность важнее всего.
ABS
Акрилонитрил-бутадиен-стирол
Лёгок в литье, экономичен и жёсток — стандартный выбор для корпусов и крышек редукторов.
От чертежа до производства
Восемь этапов, каждый со своим контрольным пунктом качества — от проверки чертежа с DFM до финального контроля перед отгрузкой.
Проверка чертежа и DFM
Мы проверяем геометрию зубьев, допуски и технологичность литья и присылаем замечания DFM до расчёта оснастки.
Подтверждение конструкции передачи
Геометрия, передаточное число и материалы согласуются с вами — при необходимости с анализом зацепления и проливаемости формы.
Изготовление формы
Пресс-форма проектируется и изготавливается в нашем собственном инструментальном цехе, полости — по вашему чертежу.
Образцы T1
Первые отливки из новой формы (T1) изготавливаются и готовятся к измерениям.
Отчёт по измерениям образцов
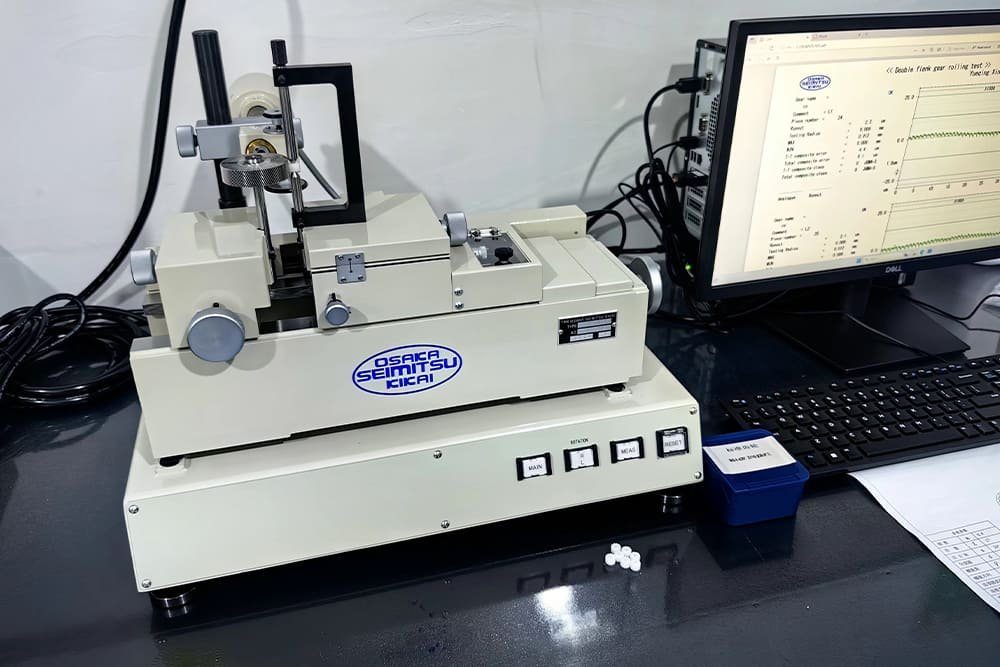
Образцы измеряются — двухпрофильный контроль зацепления и ключевые размеры — отчёт отправляется вместе с образцами.
Ваше одобрение
Производство начинается только после вашего одобрения образцов и отчёта.
Серийное производство
Одобренные детали льются на наших машинах, с проверками через заданные интервалы в ходе производства.
Финальный контроль и отгрузка
Готовые детали повторно проверяются перед упаковкой — отгружается то, что вы одобрили.
Контроль качества
Контроль встроен в процесс в четырёх точках:
Входной контроль материалов
Гранулы проверяются по прибытии до допуска к производству.
Контроль первого образца
Первые детали с новой или скорректированной формы измеряются по чертежу до утверждения производства.
Межоперационный контроль
Детали проверяются с интервалами в ходе производственной серии, а не только в конце.
Окончательный контроль
Готовые детали проверяются перед упаковкой и отгрузкой.
Протоколы испытаний и сертификаты на материалы предоставляются по запросу — при обращении укажите, какая документация нужна вашему входному контролю.
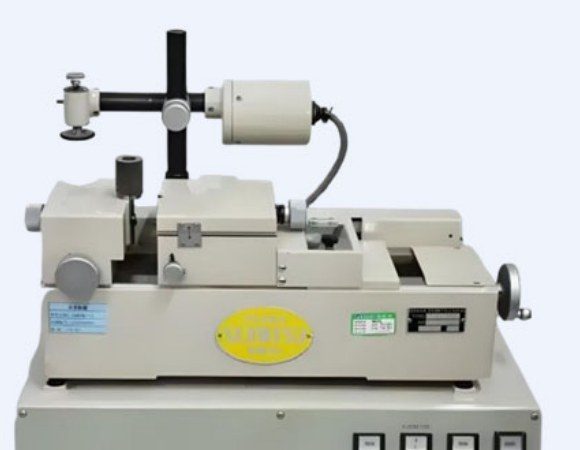
Измерение шестерён и испытания приводов
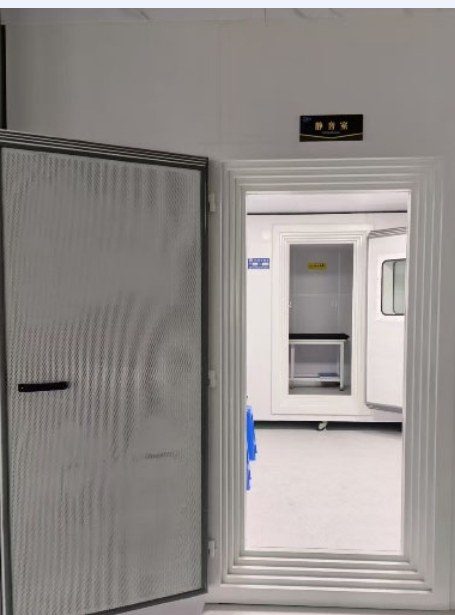
Зубчатые передачи и готовые редукторы также испытываются как приводы — измерение, шум, момент и выносливость:
Измеренная точность — отчёт по образцу
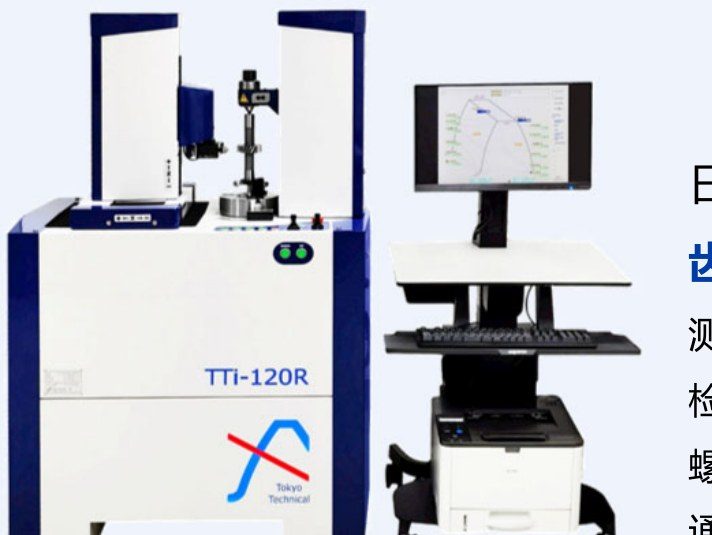
Образец шестерни из нашего производства, измеренный на нашем двухпрофильном контрольном приборе Osaka Seimitsu. Образец: модуль 0.320, 9 зубьев.
- Точность шестерни
- JGMA класс 0 — измерено на образце
- Составная погрешность «зуб к зубу»
- 2.8 µm
- Суммарная составная погрешность
- 4.1 µm
- Радиальное биение
- 1.4 µm
Это отчёт по измерению одного образца: он показывает уровень точности, которого наша оснастка и литьё достигают на микрошестернях. Это не общая гарантия для каждой детали: ваши детали измеряются по вашему чертежу и его допускам.
Экскурсия по заводу
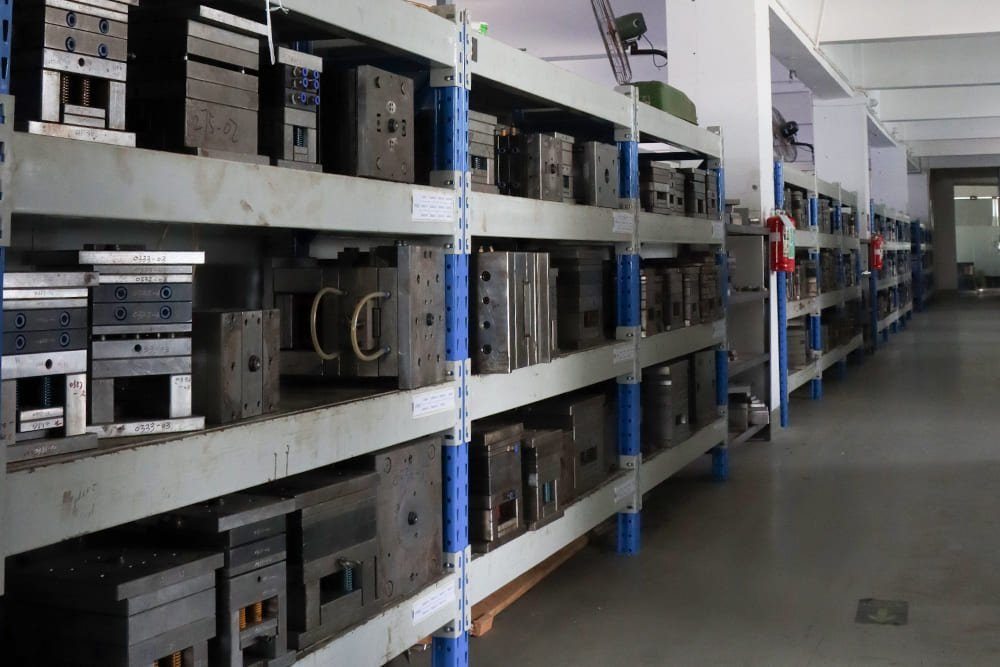
Остальная часть производства, как она есть, — литьё, инструментальный участок, хранение форм и верстаки, где формы собирают и обслуживают.
Доверьте работу нашему инструментальному цеху
Пришлите чертёж, и мы честно скажем, сможем ли отлить деталь и сколько это будет стоить.