역량
금형, 성형, 검사를 원저우의 한 공장에 모았습니다 — 도면에서 양산까지 모든 핵심 단계를 자체 공장에서, 한 지붕 아래에서 수행합니다.
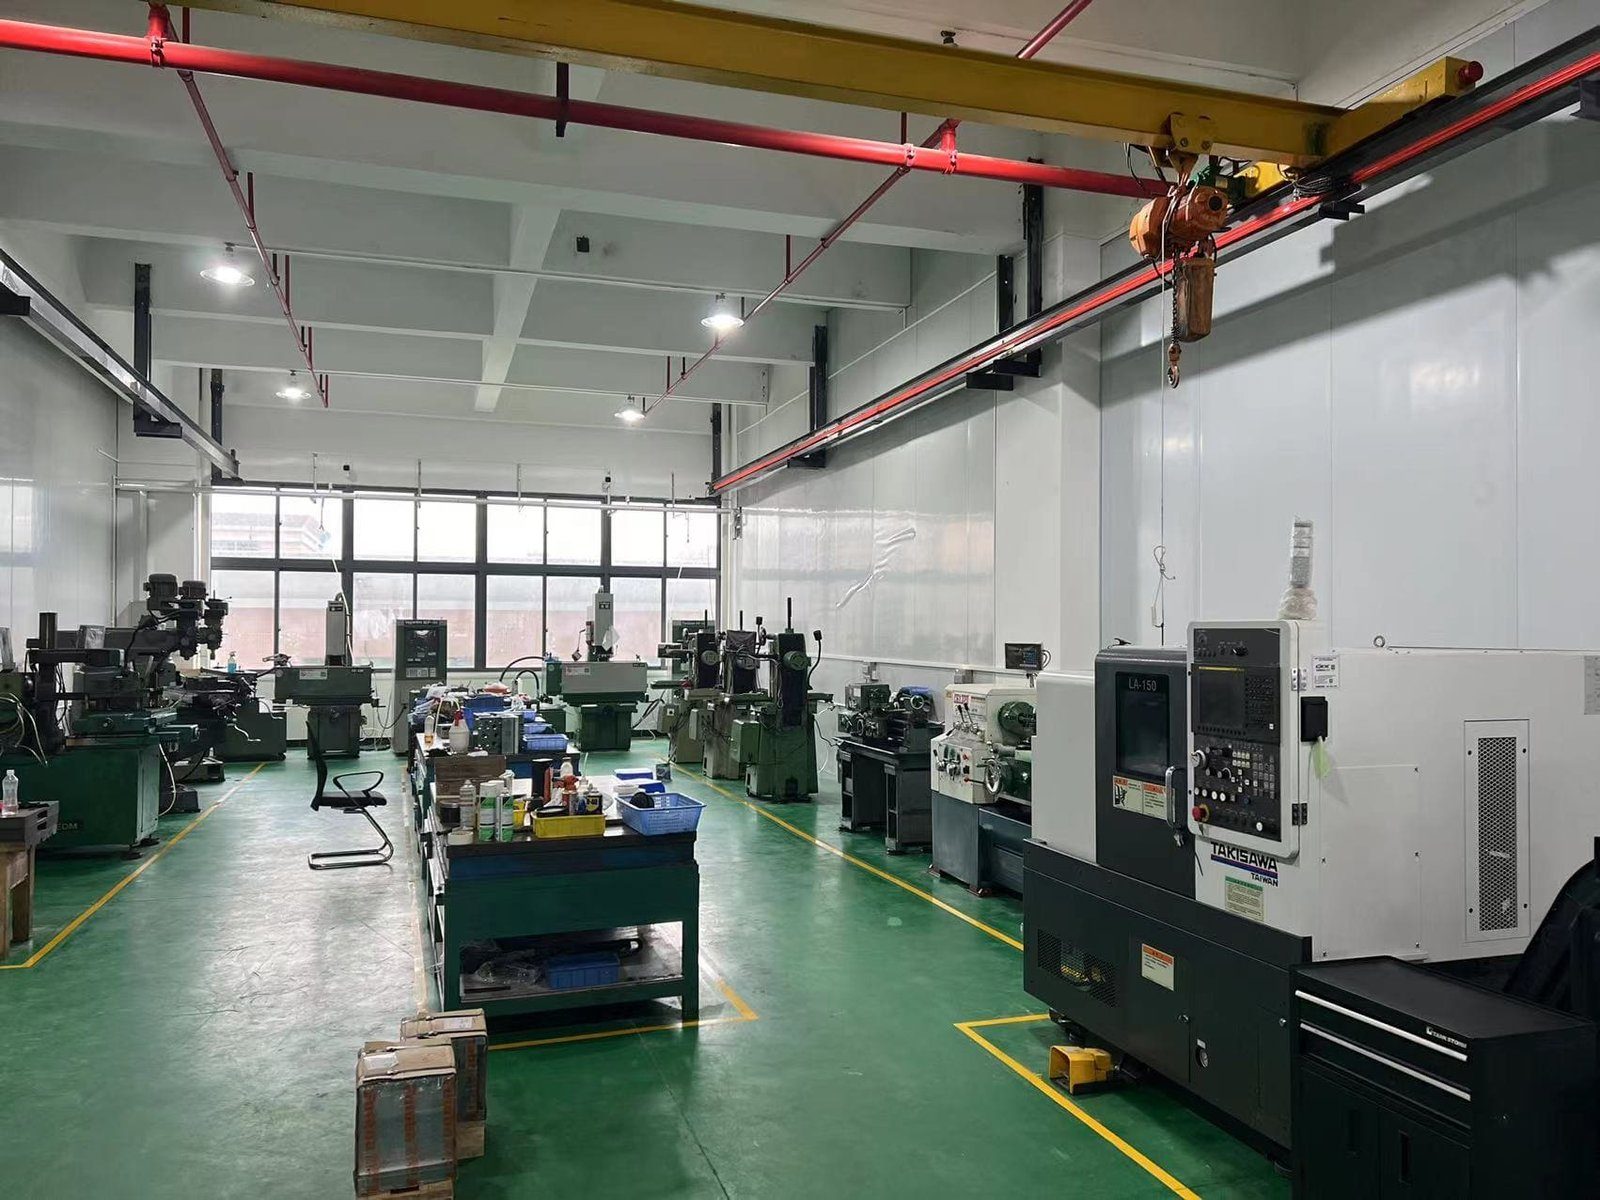
자체 금형 제작
플라스틱 기어의 성패는 금형에서 갈립니다. 치형 정밀도는 나중에 더해지는 것이 아니라 금형에 새겨지는 것입니다. 당사의 금형은 자체 금형 공방에서 설계, 가공, 시사출, 유지보수를 합니다.
- 금형 설계 및 가공 — 선택한 재료에 대한 수축 보정을 적용해 도면대로 기어 캐비티를 가공합니다.
- 자체 금형 시사출 — 첫 사출을 이곳에서 성형하고 측정 한 뒤 금형을 수정합니다.
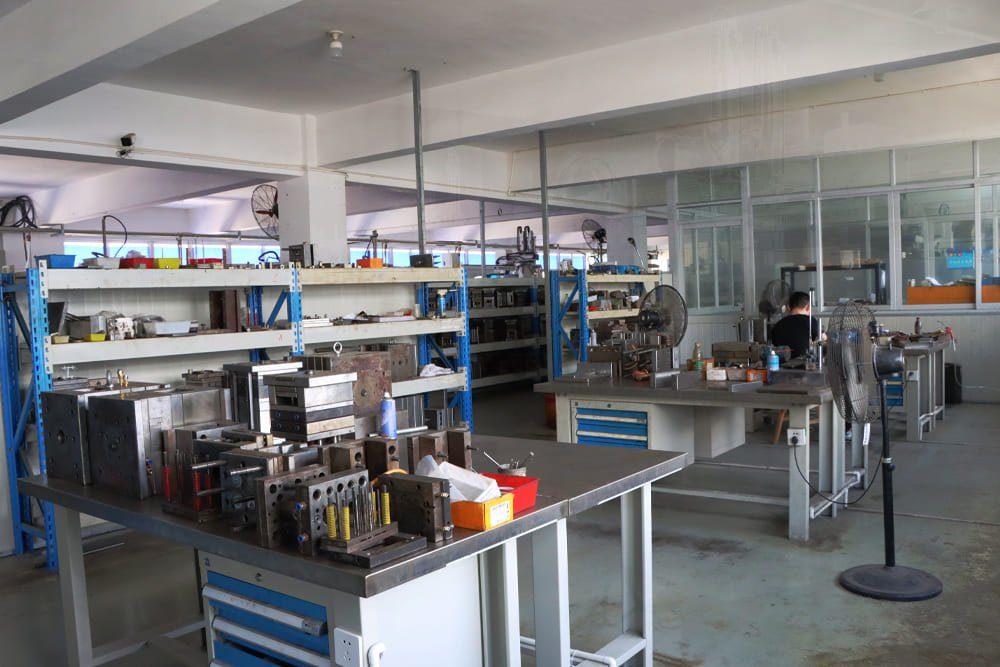
- 수리 및 유지보수 — 프로젝트 도중 금형에 손질이 필요하면 자체 금형 공방이 처리합니다. 생산이 외부 업체를 기다리지 않습니다.
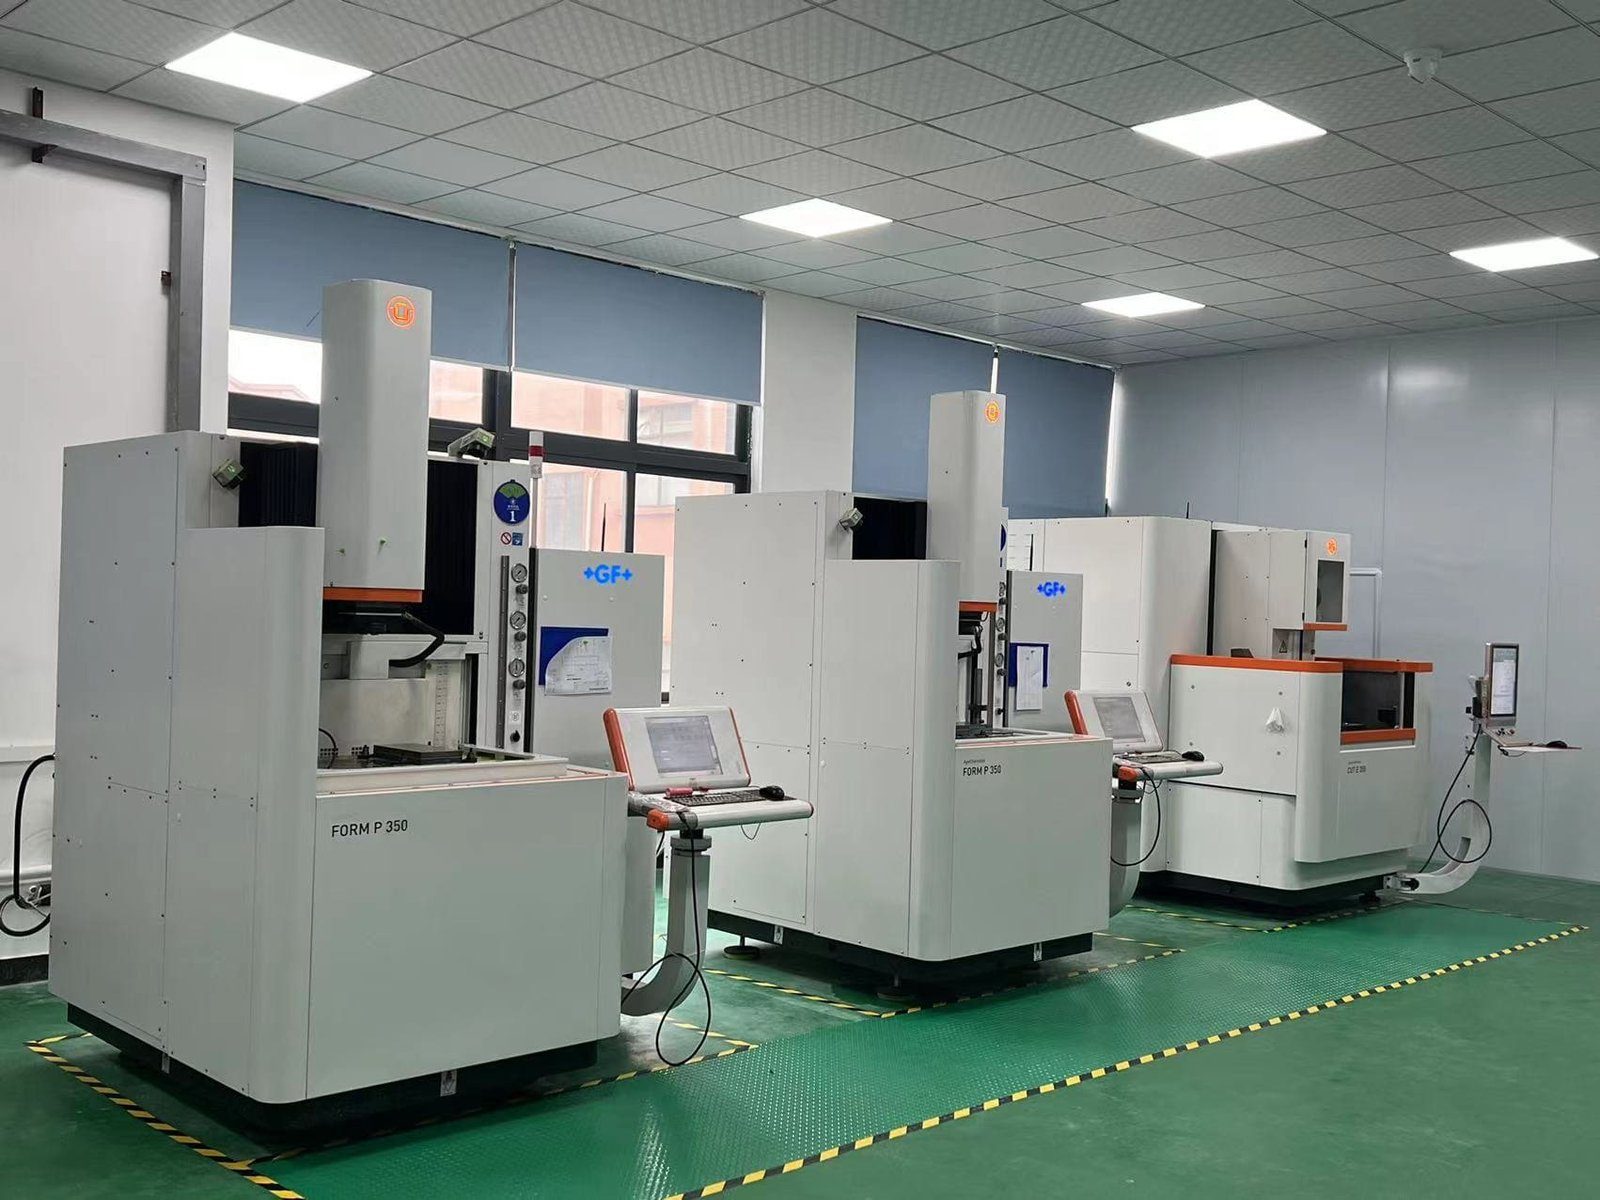
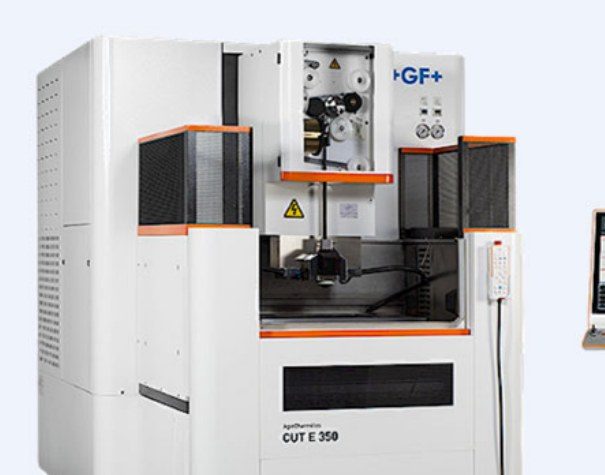
- 모듈 M0.1까지의 마이크로 기어 캐비티용 슬로 와이어 방전 및 정밀 전극
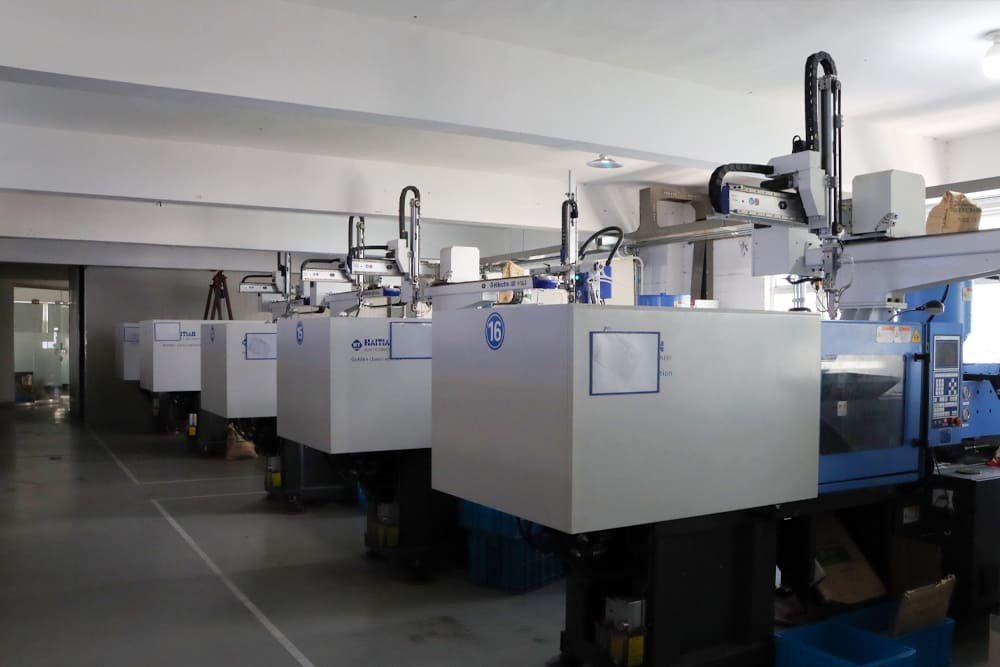
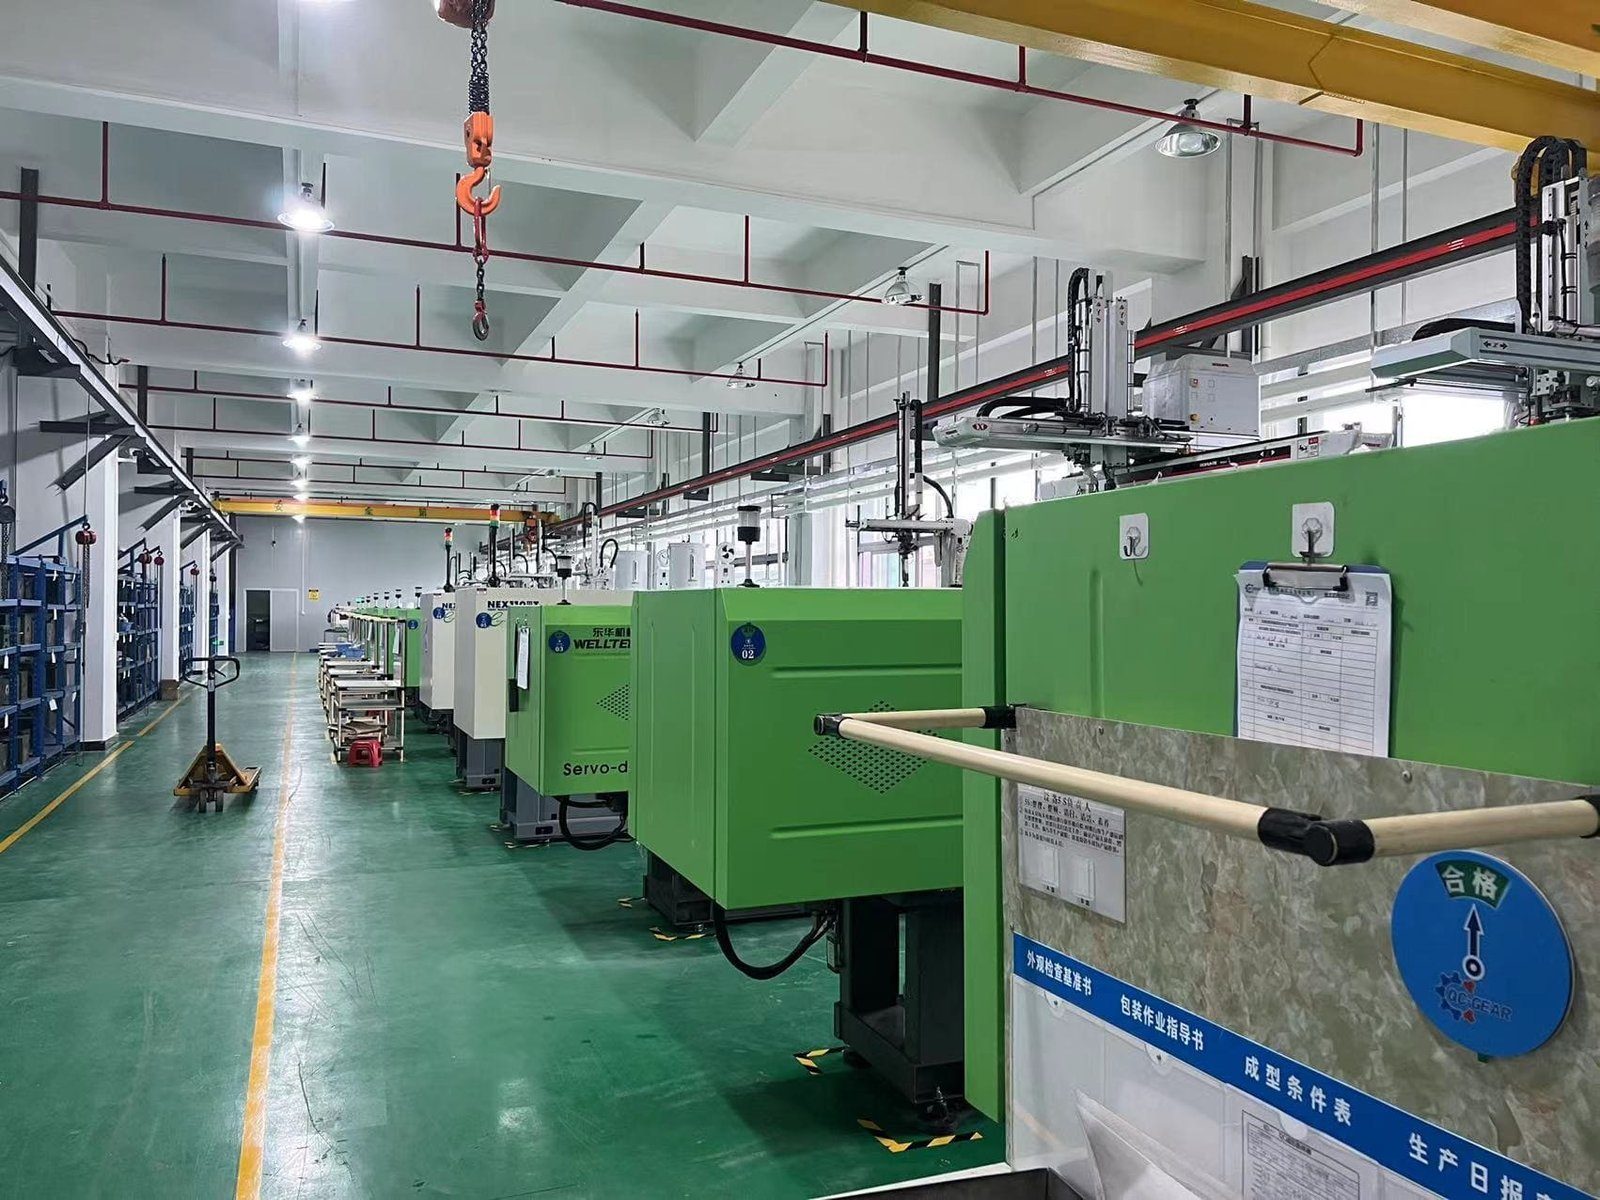
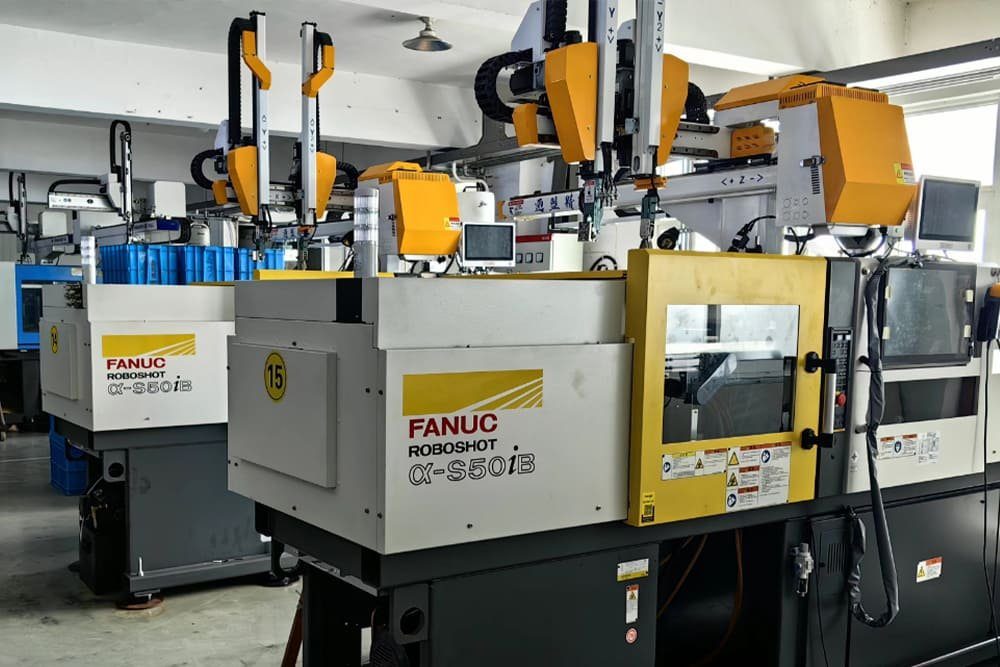
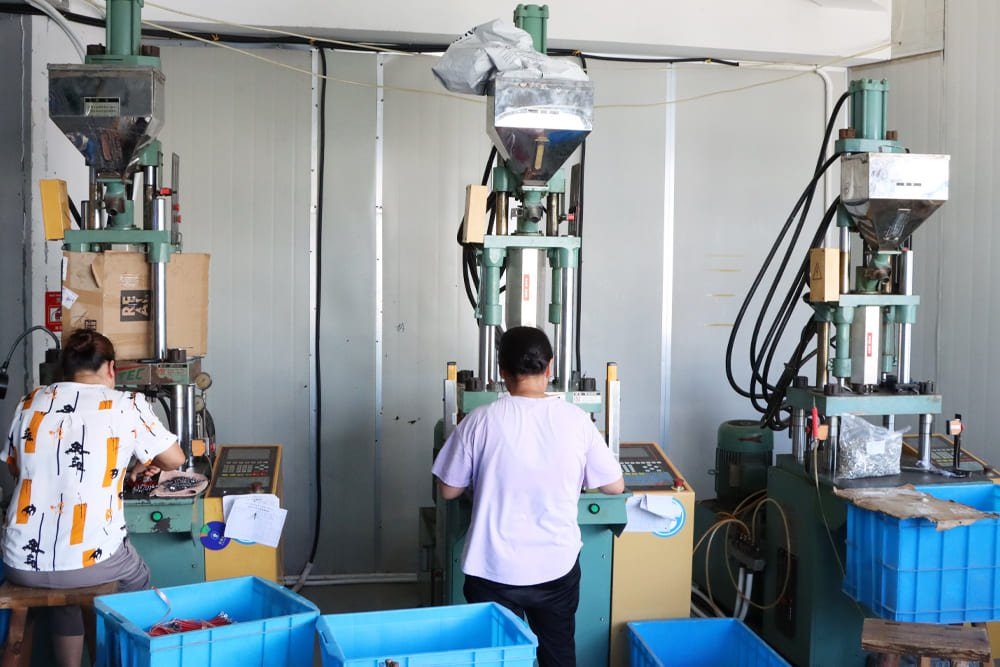
- 35~160톤 사출기 약 24대 — Nissei, FANUC ROBOSHOT α-S50iB, Arburg, Donghua — 마이크로 부품부터 대형 하우징까지, 인서트 및 오버몰드 작업 포함
사출 성형
기어는 FANUC ROBOSHOT을 포함한 일본 전전동 사출 성형기로 성형합니다. 전전동 구동은 안정적이고 반복 가능한 사이클을 제공하며, 이는 작은 모듈 치가 사출마다 필요로 하는 것입니다.
- 기어박스는 성형 하우징과 함께 같은 공장에서 조립됩니다.
- 매일 가공하는 재료: POM, 나일론, PC, ABS.
트랜스미션 설계 및 엔지니어링
마이크로 및 소형 구동에서는 도면이 확정되기 전부터 엔지니어링을 시작할 수 있습니다. 지원은 성형만이 아니라 트랜스미션 전체를 다룹니다. 고정밀 맞춤 제작은 당사의 핵심 강점 중 하나입니다. 정밀 금형과 고정밀 기어는 재고 부품을 개조하는 것이 아니라 도면대로 설계하고 제작합니다.
- 맞물림 해석 및 기어 형상 설계
- 치형 수정(팁 및 루트 릴리프)
- 치근 강도 및 접촉 응력 해석
- 트랜스미션 시뮬레이션 및 몰드 플로 분석
- 정밀 기어 금형 인서트와 구리 전극을 사내 가공 — 마이크로 캐비티용 GF AgieCharmilles 슬로 와이어 방전(E350) 및 형조 방전(P350)
성형 가능한 기어 유형
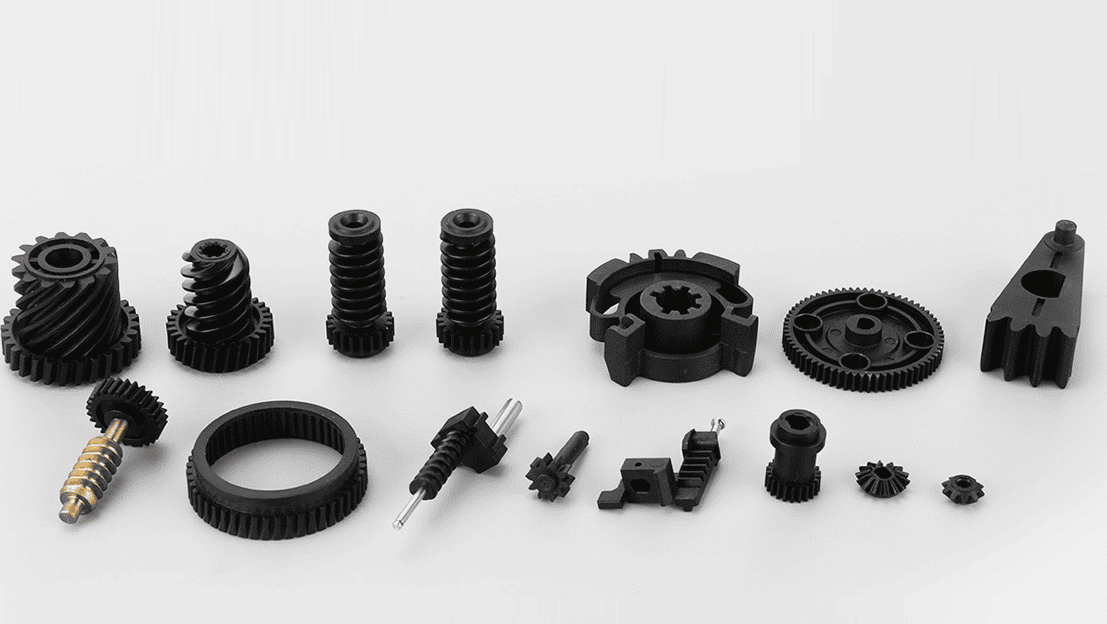
일곱 가지 기어 형태가 액추에이터, 가전, 기기에 쓰이는 거의 모든 소형 구동을 아우릅니다.
재료
네 가지 엔지니어링 플라스틱이 대부분의 기어와 하우징 작업을 아우릅니다. 도면과 하중 조건을 검토한 뒤 등급을 추천해 드립니다.
POM
폴리옥시메틸렌 · 아세탈
기어의 주력 재료: 강성이 높고 마찰이 낮으며 치수 안정성이 뛰어나고, 금형에서 바로 선명한 치형이 나옵니다.
Nylon
폴리아미드 · PA
인성과 내마모성이 뛰어나고 충격 강도도 좋습니다 — 고하중 기어와 웜 휠에 흔히 선택됩니다.
PC
폴리카보네이트
높은 충격 강도와 내열성. 인성이 가장 중요한 까다로운 부품에 사용됩니다.
ABS
아크릴로니트릴 부타디엔 스티렌
성형이 쉽고 경제적이며 강성이 높습니다 — 기어박스 하우징과 커버의 표준 선택입니다.
도면에서 생산까지
8단계, 각 단계마다 품질 게이트가 있습니다. DFM 포함 도면 검토부터 출하 전 최종 재검사까지.
도면 검토 및 DFM
치형, 공차, 성형성을 검토하고 금형 견적 전에 DFM 피드백을 보내드립니다.
변속 설계 확정
기어 형상, 감속비, 재료를 고객과 확정합니다. 필요 시 맞물림 해석과 금형 유동 해석을 수행합니다.
금형 제작
금형은 자체 금형실에서 설계·가공하며, 캐비티는 도면대로 절삭합니다.
T1 샘플
새 금형의 첫 성형품(T1)을 제작해 측정을 준비합니다.
샘플 검사 보고서
양면 맞물림 측정과 핵심 치수를 측정하고, 보고서를 샘플과 함께 보내드립니다.
고객 승인
샘플과 보고서를 승인하신 후에만 양산을 시작합니다.
양산
승인된 부품을 사출 성형기에서 생산하며, 생산 중 일정 간격으로 검사합니다.
최종 검사 및 출하
완성품은 포장 전에 재검사합니다. 출하되는 것은 승인하신 제품입니다.
품질 검사
검사는 공정의 네 지점에 내장되어 있습니다:
입고 재료 검사
수지는 도착 시 확인한 뒤에야 생산에 투입됩니다.
초품 검사
신규 또는 수정된 금형의 첫 부품을 도면과 대조해 측정하고 생산을 승인합니다.
공정 중 검사
생산 도중에도 일정 간격으로 부품을 확인합니다. 마지막에만 하는 것이 아닙니다.
최종 검사
완성된 부품은 포장과 출하 전에 검사합니다.
검사 보고서와 재료 인증서는 요청 시 제공됩니다 — 문의하실 때 귀사의 입고 검사에 필요한 서류를 알려주세요.
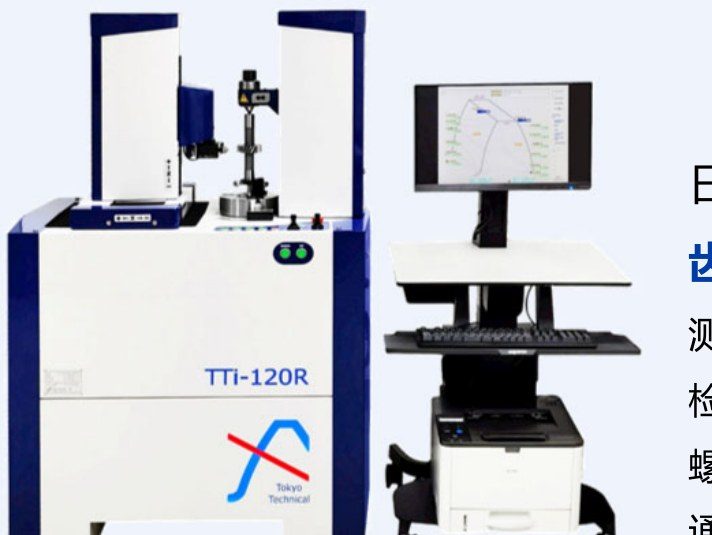
기어 측정 및 구동 시험
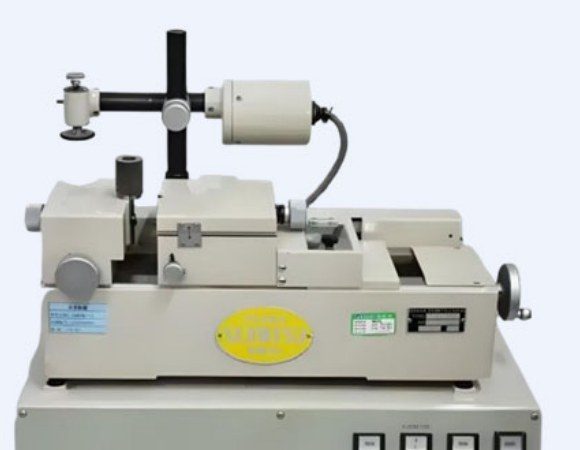
기어 열과 완성 기어박스는 구동으로서도 시험합니다 — 측정, 소음, 토크, 내구성.
측정된 정밀도 — 샘플 시험 보고서
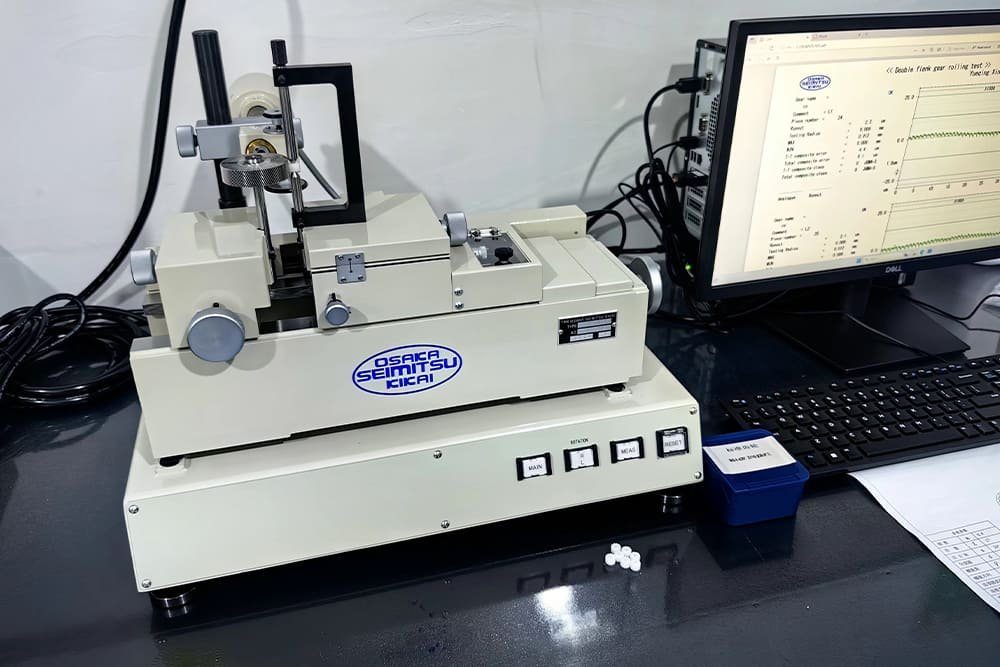
당사 생산 샘플 기어 1개를 Osaka Seimitsu 양면 맞물림 시험기로 측정했습니다. 샘플: 모듈 0.320, 잇수 9개.
- 기어 정밀도
- JGMA 0급(샘플 실측)
- 치대치 복합 오차
- 2.8 µm
- 총 복합 오차
- 4.1 µm
- 흔들림(런아웃)
- 1.4 µm
이것은 샘플 1개의 측정 보고서입니다. 당사의 금형과 성형이 마이크로 기어에서 도달하는 정밀도 수준을 보여줍니다. 모든 부품에 대한 일괄 보장은 아닙니다. 고객의 부품은 도면과 그 공차에 따라 측정됩니다.
공장 투어
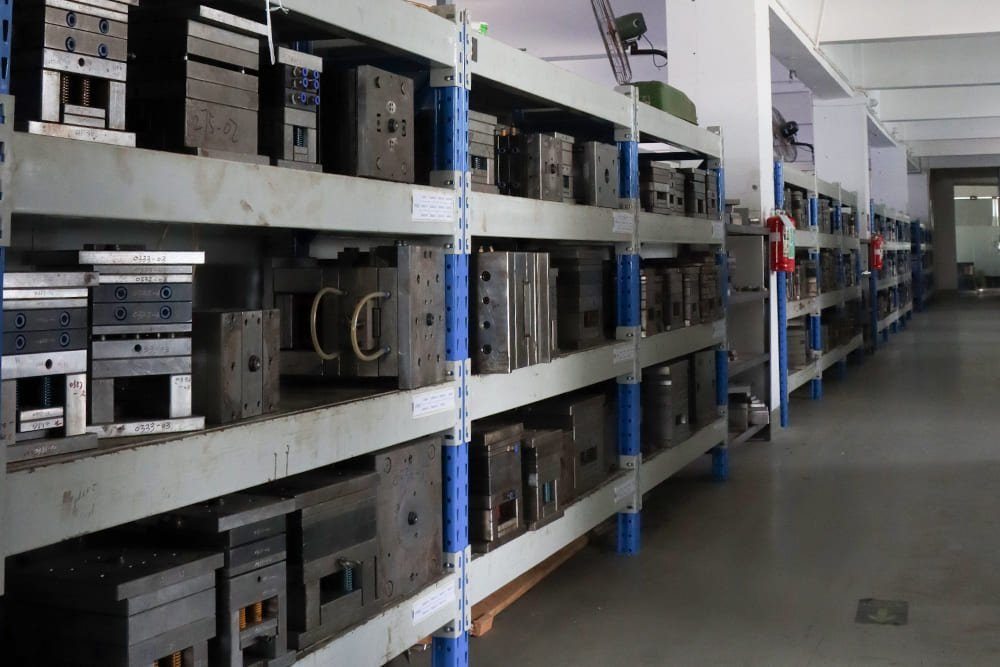
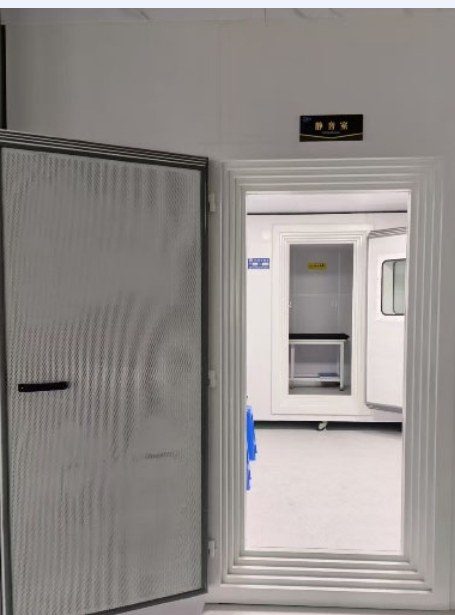
공장의 나머지 공간 그대로 — 성형, 금형, 금형 보관, 그리고 금형을 조립하고 유지보수하는 벤치.
저희 금형 공방을 활용하세요
도면을 보내주시면 성형 가능 여부와 비용을 솔직하게 알려드리겠습니다.