Capacités
Outillage, moulage et inspection dans une seule usine à Wenzhou — chaque étape critique, du plan à la production en série, se fait chez nous, sous un même toit.
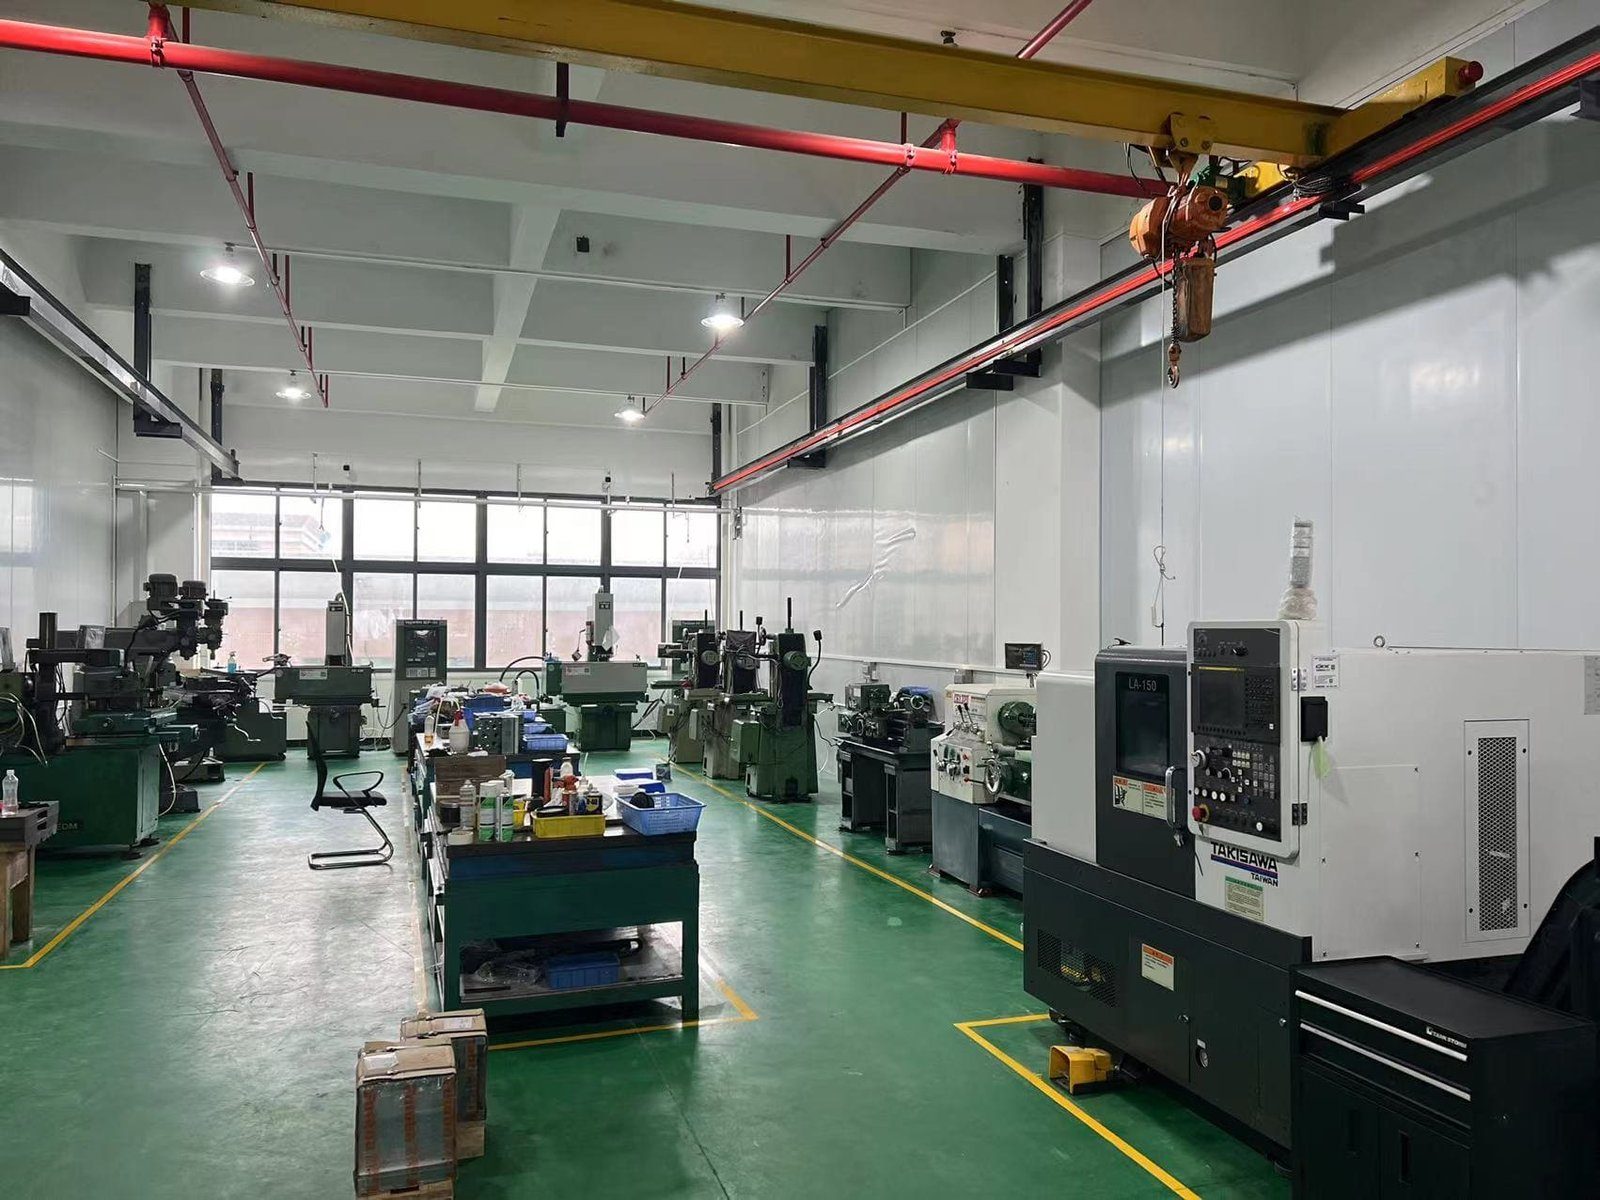
Outillage interne
C'est à l'outillage qu'un engrenage en plastique se gagne ou se perd : la précision du profil des dents est usinée dans le moule, pas ajoutée après. Nos moules sont conçus, usinés, essayés et entretenus dans notre propre atelier.
- Conception et usinage du moule — empreintes de dents usinées selon votre plan, avec compensation du retrait pour le matériau choisi.
- Essais de moule en interne — les premières injections sont moulées et mesurées ici, puis l'outil est corrigé.
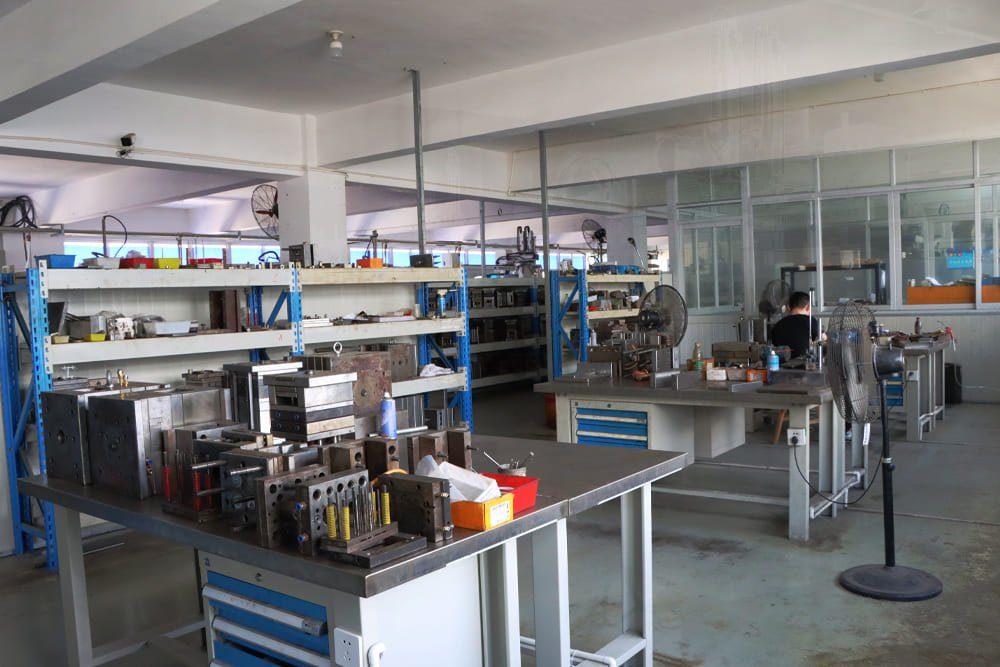
- Réparation et maintenance — quand un moule a besoin de travail en plein projet, notre propre atelier s'en charge ; la production n'attend pas un atelier extérieur.
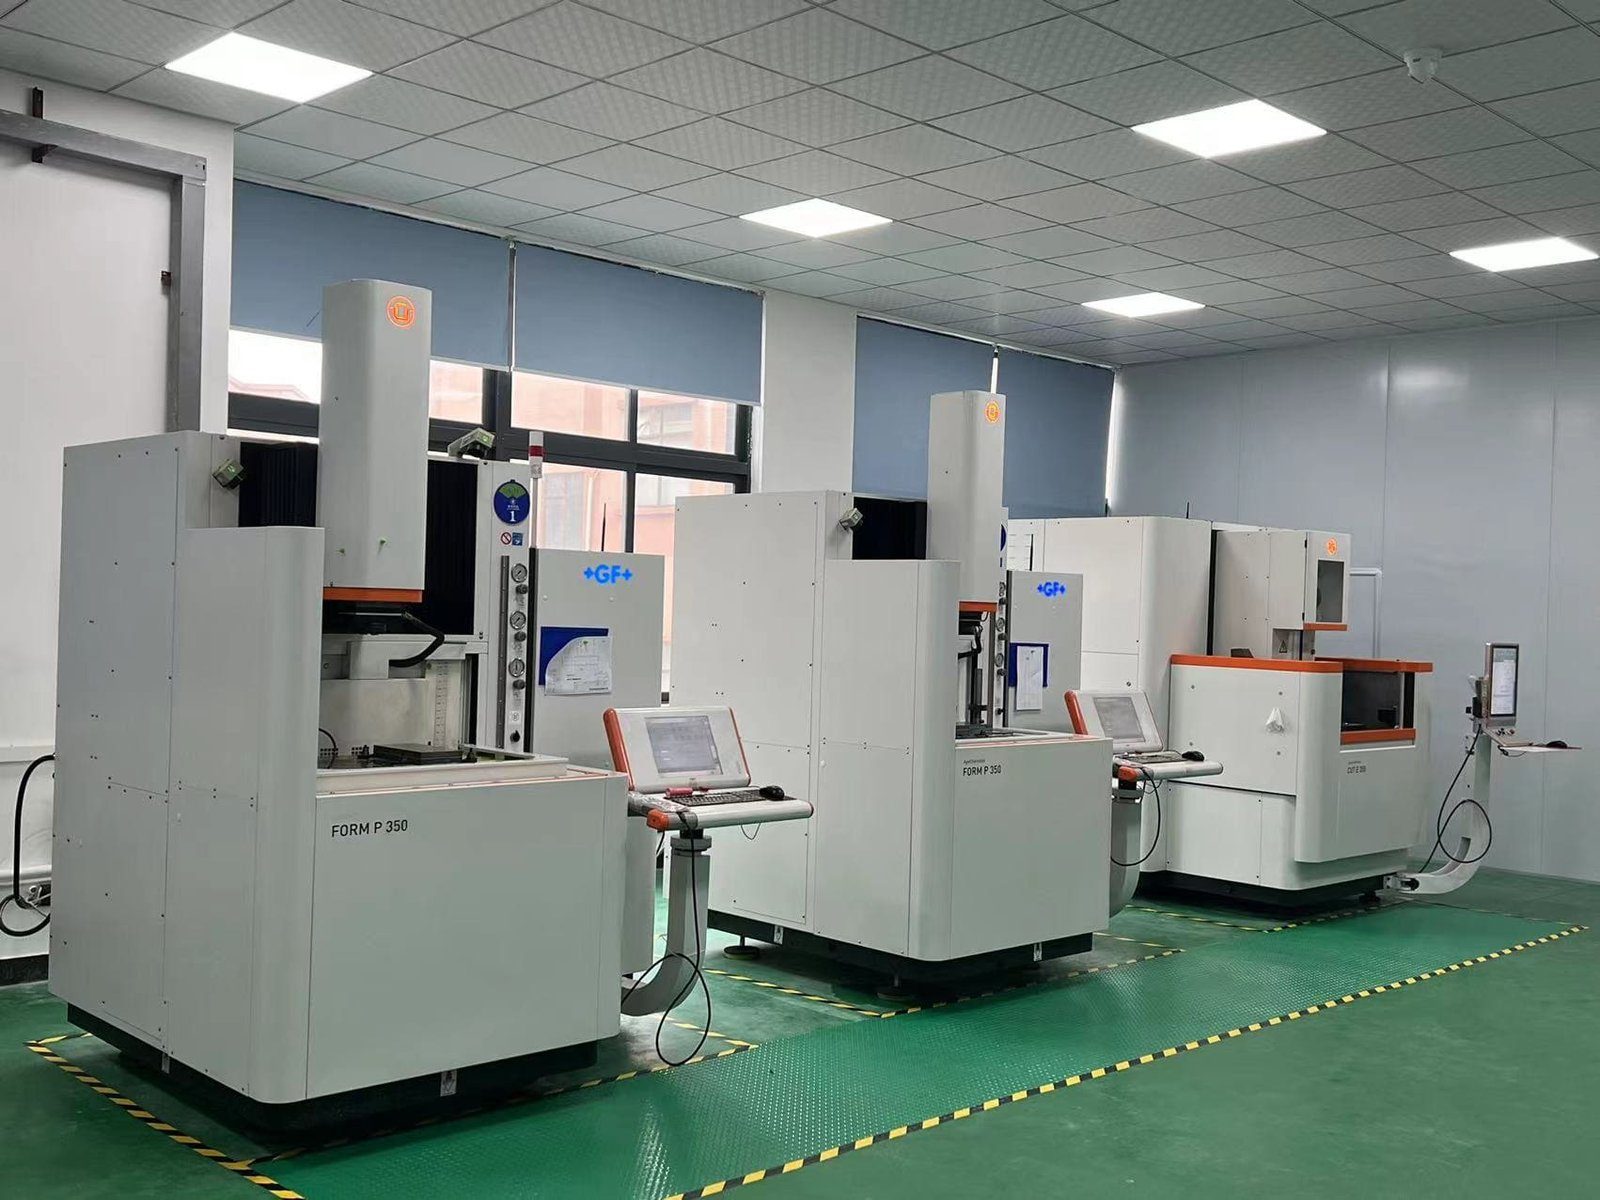
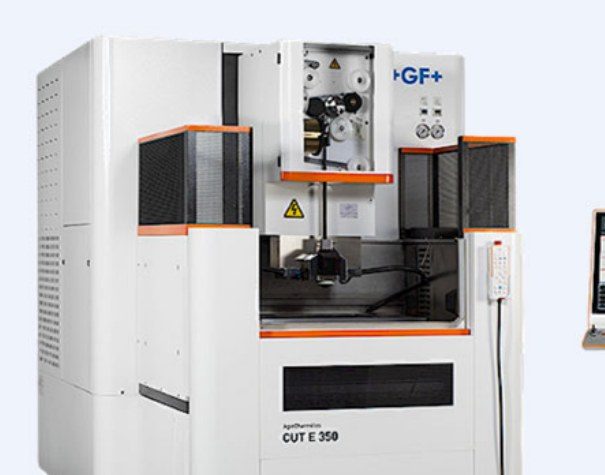
- Érosion à fil lent et électrodes de précision pour cavités de micro-engrenages jusqu'au module M0,1
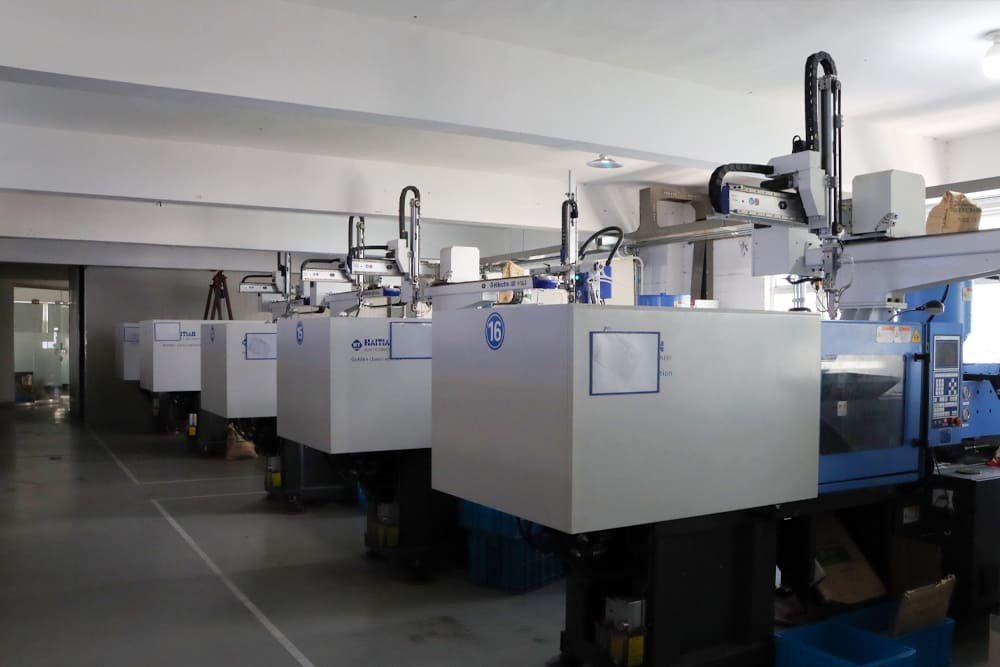
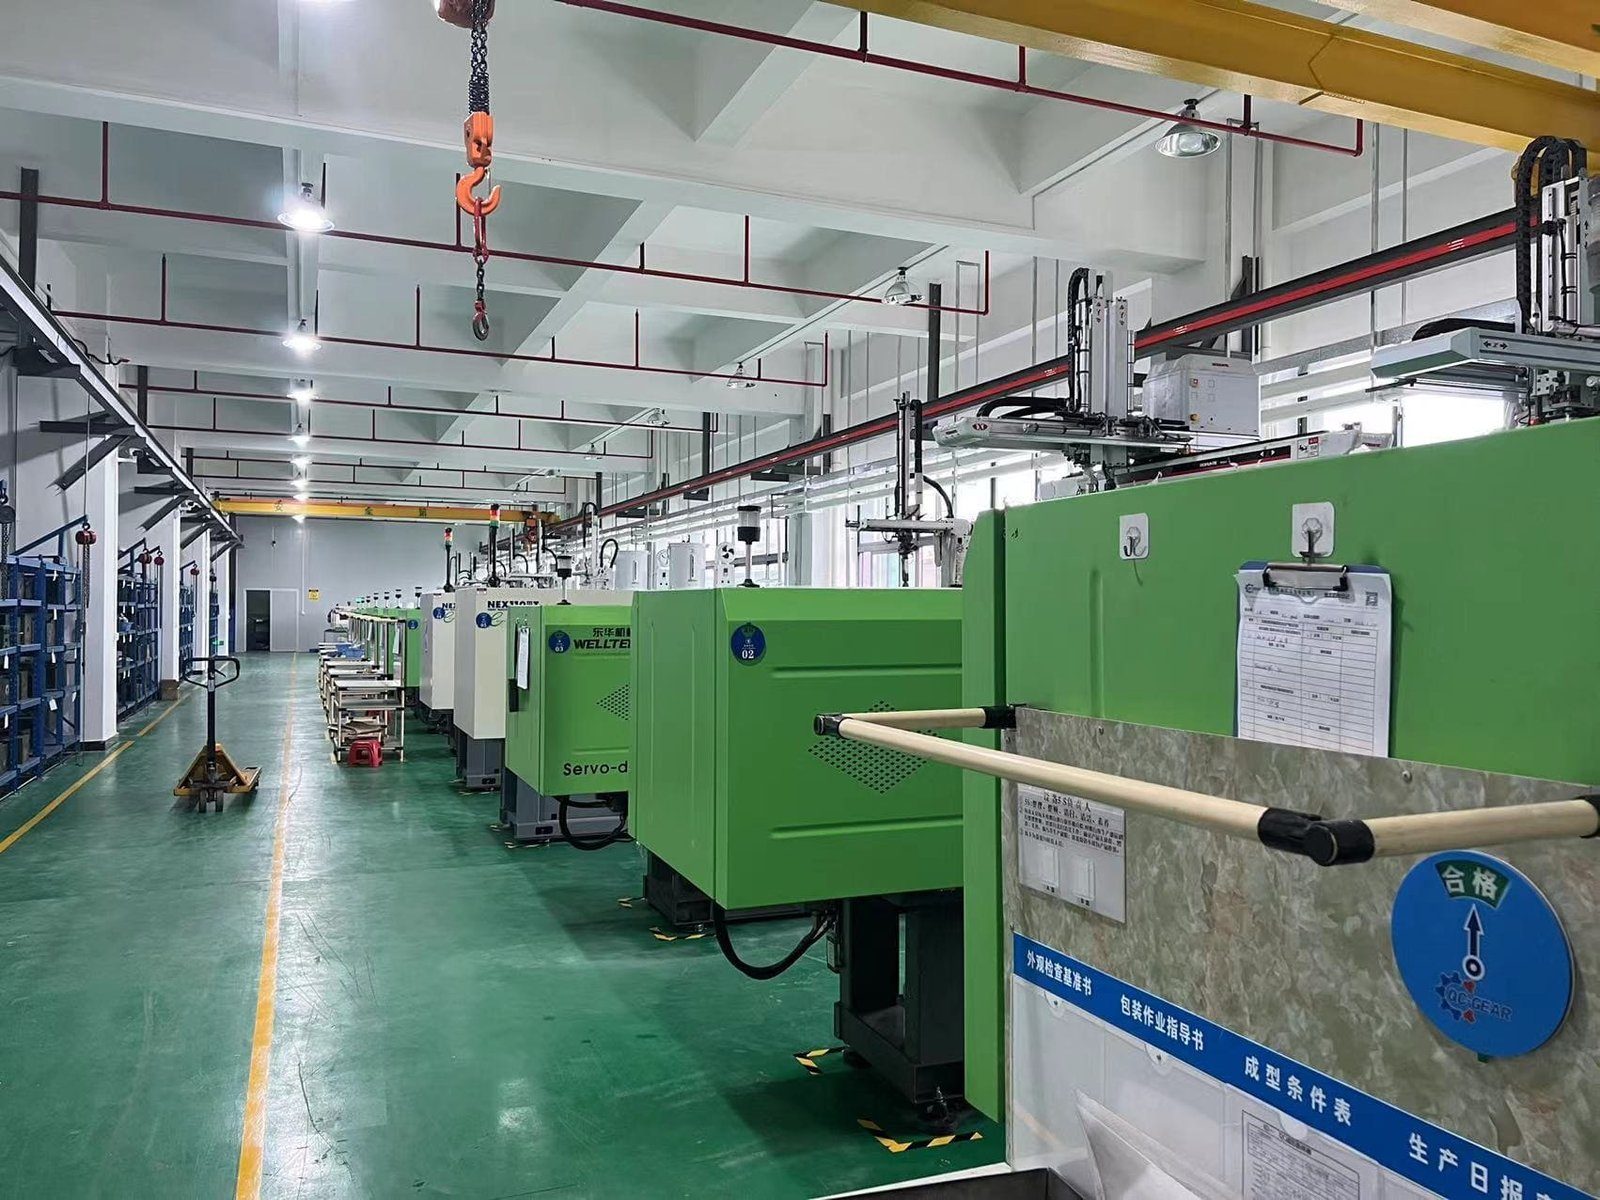
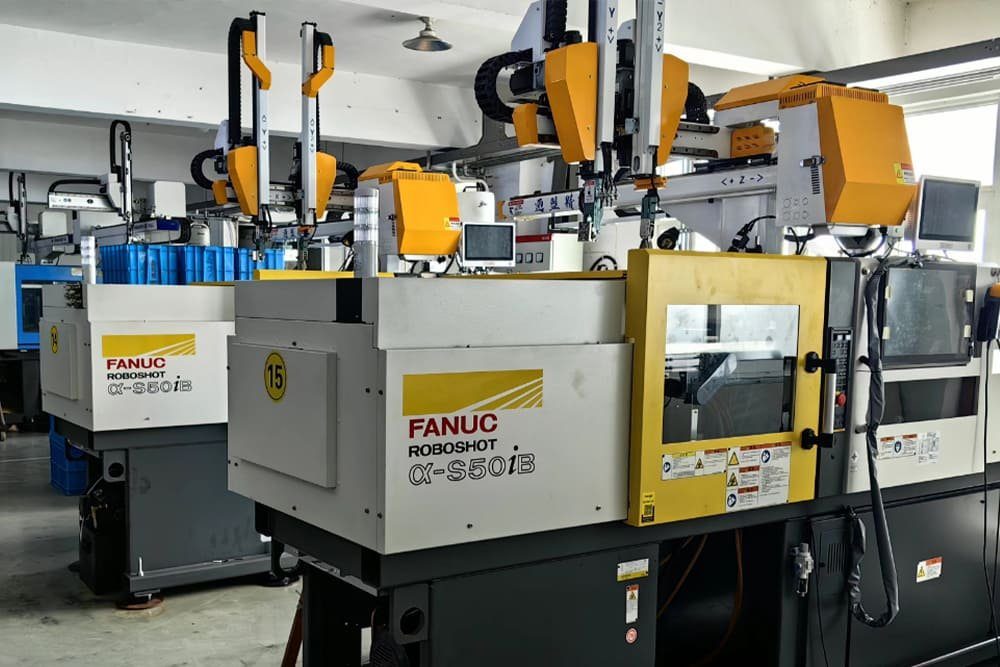
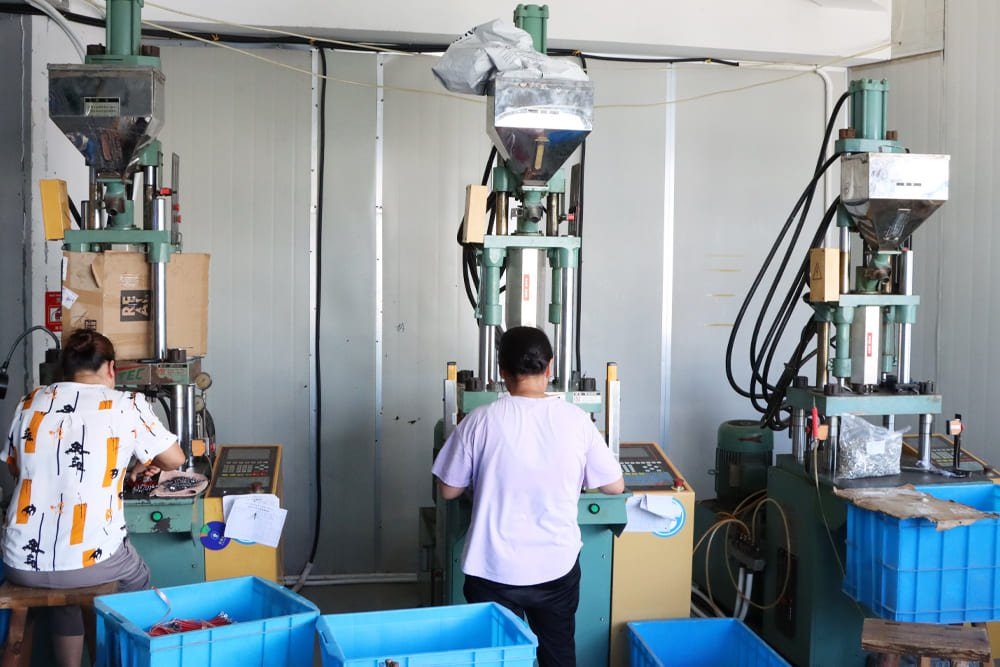
- Capacité de moulage d'environ 24 machines de 35 à 160 t — Nissei, FANUC ROBOSHOT α-S50iB, Arburg et Donghua — des pièces micro aux carters plus grands, y compris le travail à insert et le surmoulage
Moulage par injection
Les engrenages sont moulés sur des machines de moulage par injection japonaises entièrement électriques, dont FANUC ROBOSHOT. L'entraînement entièrement électrique donne des cycles stables et répétables — ce qu'exigent les dents de petit module, injection après injection.
- Les boîtes d'engrenages sont assemblées avec leurs carters moulés dans la même usine.
- Matériaux transformés chaque jour : POM, nylon, PC et ABS.
Conception & ingénierie de transmission
Pour les micro-entraînements et petits entraînements, l'ingénierie peut commencer avant que votre plan soit définitif. L'accompagnement couvre toute la transmission, pas seulement le moulage : Le travail sur mesure de haute précision est l'un de nos points forts : moules de précision et engrenages de haute précision sont conçus et fabriqués selon votre plan, et non adaptés à partir de pièces en stock.
- Analyse d'engrènement et conception de la géométrie des engrenages
- Correction du profil de dent (dépouilles de tête et de pied)
- Analyse de la résistance du pied de dent et des contraintes de contact
- Simulation de transmission et analyse de remplissage du moule (mold-flow)
- Inserts de moule de précision et électrodes en cuivre usinés en interne — érosion à fil lent GF AgieCharmilles (E350) et érosion par enfonçage (P350) pour cavités micro
Types d'engrenages que nous moulons
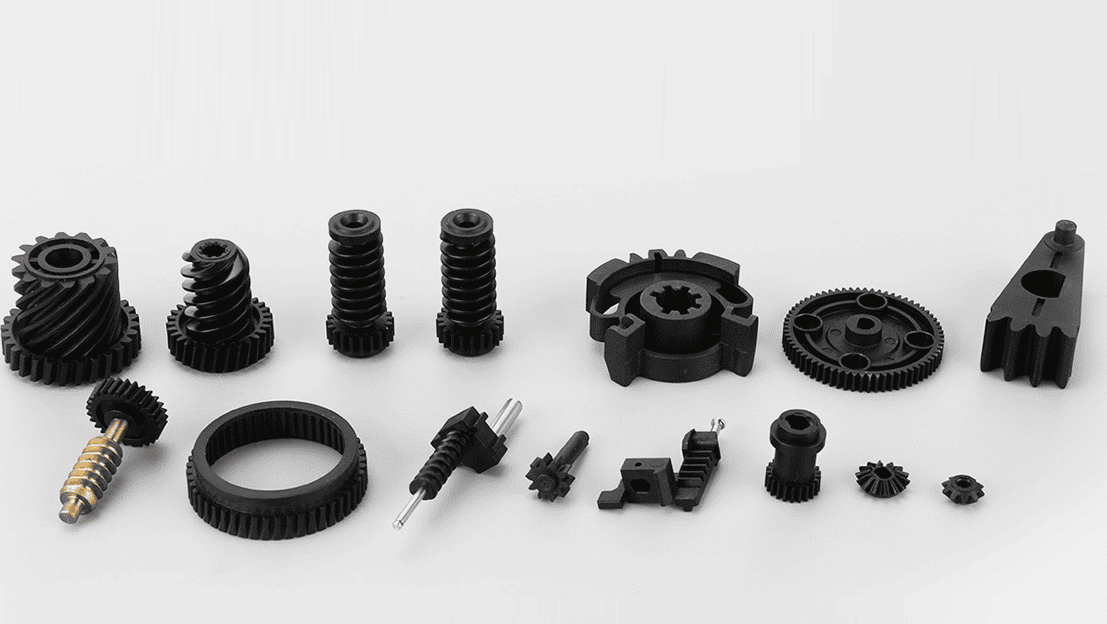
Sept formes d'engrenages couvrent presque tous les petits entraînements utilisés dans les actionneurs, les appareils et les dispositifs.
Matériaux
Quatre plastiques techniques couvrent la plupart des travaux d'engrenages et de carters. Nous recommanderons un grade après examen de votre plan et de votre cas de charge.
POM
Polyoxyméthylène · Acétal
Le matériau de base des engrenages : rigide, à faible frottement et dimensionnellement stable, avec une définition nette des dents dès la sortie du moule.
Nylon
Polyamide · PA
Tenace et résistant à l'usure, avec une bonne résistance aux chocs — un choix fréquent pour les engrenages à charge plus élevée et les roues à vis sans fin.
PC
Polycarbonate
Haute résistance aux chocs et à la chaleur ; utilisé pour les composants exigeants et les pièces où la ténacité compte le plus.
ABS
Acrylonitrile butadiène styrène
Facile à mouler, économique et rigide — le choix standard pour les carters et couvercles de boîtes d'engrenages.
Du plan à la production
Huit étapes, chacune avec son propre point de contrôle qualité — de la revue du plan avec DFM à la réinspection finale avant expédition.
Revue du plan & DFM
Nous vérifions la géométrie des dents, les tolérances et la moulabilité, et vous envoyons nos remarques DFM avant de chiffrer l'outillage.
Conception de transmission confirmée
Géométrie, rapport et matériaux sont confirmés avec vous — analyse d'engrènement et simulation de remplissage si l'entraînement l'exige.
Fabrication du moule
Le moule est conçu et usiné dans notre propre atelier d'outillage, empreintes taillées selon votre plan.
Échantillons T1
Les premières pièces du nouveau moule (T1) sont moulées et préparées pour la mesure.
Rapport d'inspection des échantillons
Les échantillons sont mesurés — engrènement double flanc et cotes clés — et le rapport accompagne les échantillons.
Votre approbation
La production ne démarre qu'après votre approbation des échantillons et du rapport.
Production de série
Les pièces approuvées sont produites sur nos presses, avec des contrôles à intervalles fixes pendant la production.
Inspection finale & expédition
Les pièces finies sont réinspectées avant l'emballage — nous expédions ce que vous avez approuvé.
Inspection qualité
L'inspection est intégrée au processus, en quatre points :
Matériaux entrants
La résine est contrôlée à l'arrivée avant d'être libérée pour la production.
Inspection du premier article
Les premières pièces d'un moule nouveau ou corrigé sont mesurées par rapport au plan avant l'approbation de la production.
Contrôles en cours de production
Les pièces sont contrôlées à intervalles pendant la série, pas seulement à la fin.
Inspection finale
Les pièces finies sont inspectées avant emballage et expédition.
Rapports d'inspection et certificats matière disponibles sur demande — dites-nous lors de votre demande quels documents votre contrôle qualité d'entrée exige.
Mesure d'engrenages & essais d'entraînement
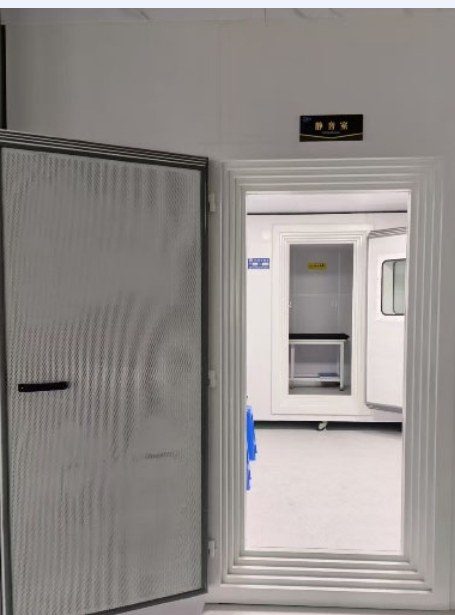
Les trains d'engrenages et les réducteurs complets sont aussi testés comme entraînements — mesure, bruit, couple et endurance :
Précision mesurée — Rapport d'essai d'un échantillon
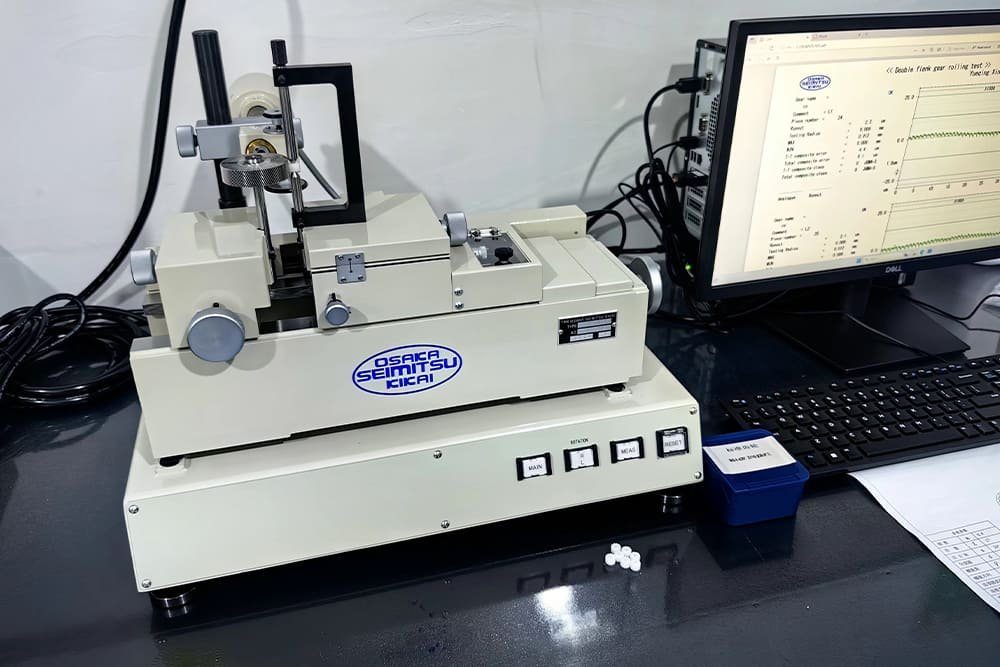
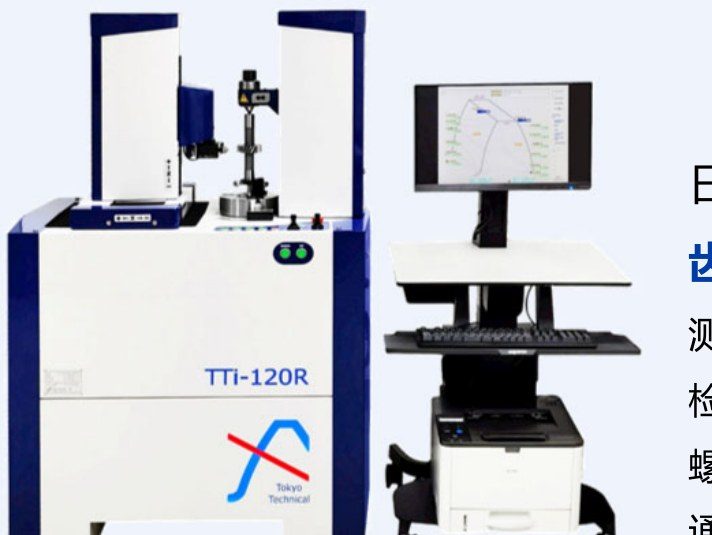
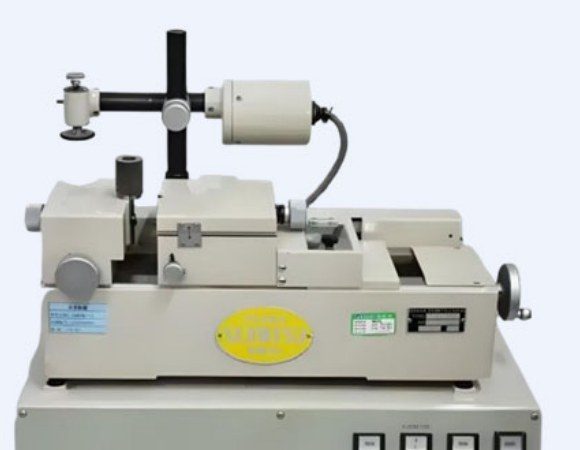
Un engrenage échantillon de notre production, mesuré sur notre contrôleur d'engrènement double flanc Osaka Seimitsu. L'échantillon : module 0.320, 9 dents.
- Précision d'engrenage
- JGMA Classe 0 — mesuré sur l'échantillon
- Erreur composée dent à dent
- 2.8 µm
- Erreur composée totale
- 4.1 µm
- Faux-rond (runout)
- 1.4 µm
Il s'agit d'un rapport de mesure d'échantillon : il documente le niveau de précision que notre outillage et notre moulage atteignent sur les micro-engrenages. Ce n'est pas une garantie générale pour toutes les pièces : vos pièces sont mesurées par rapport à votre plan et à ses tolérances.
Visite de l'usine
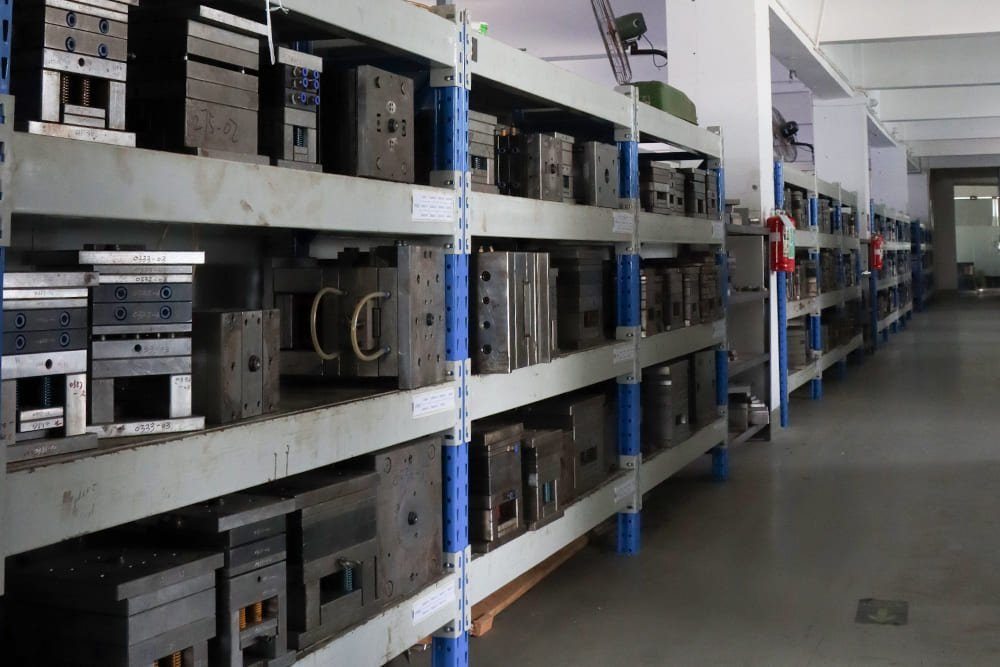
Le reste des ateliers, tels qu'ils sont — moulage, outillage, stockage des moules et les établis où les moules sont assemblés et entretenus.
Mettez notre atelier d'outillage au travail
Envoyez un plan et nous vous dirons honnêtement si nous pouvons le mouler — et combien cela coûtera.