Capaciteiten
Matrijzenmakerij, spuitgieten en inspectie in één fabriek in Wenzhou — elke kritische stap, van tekening tot serieproductie, gebeurt in eigen huis, onder één dak.
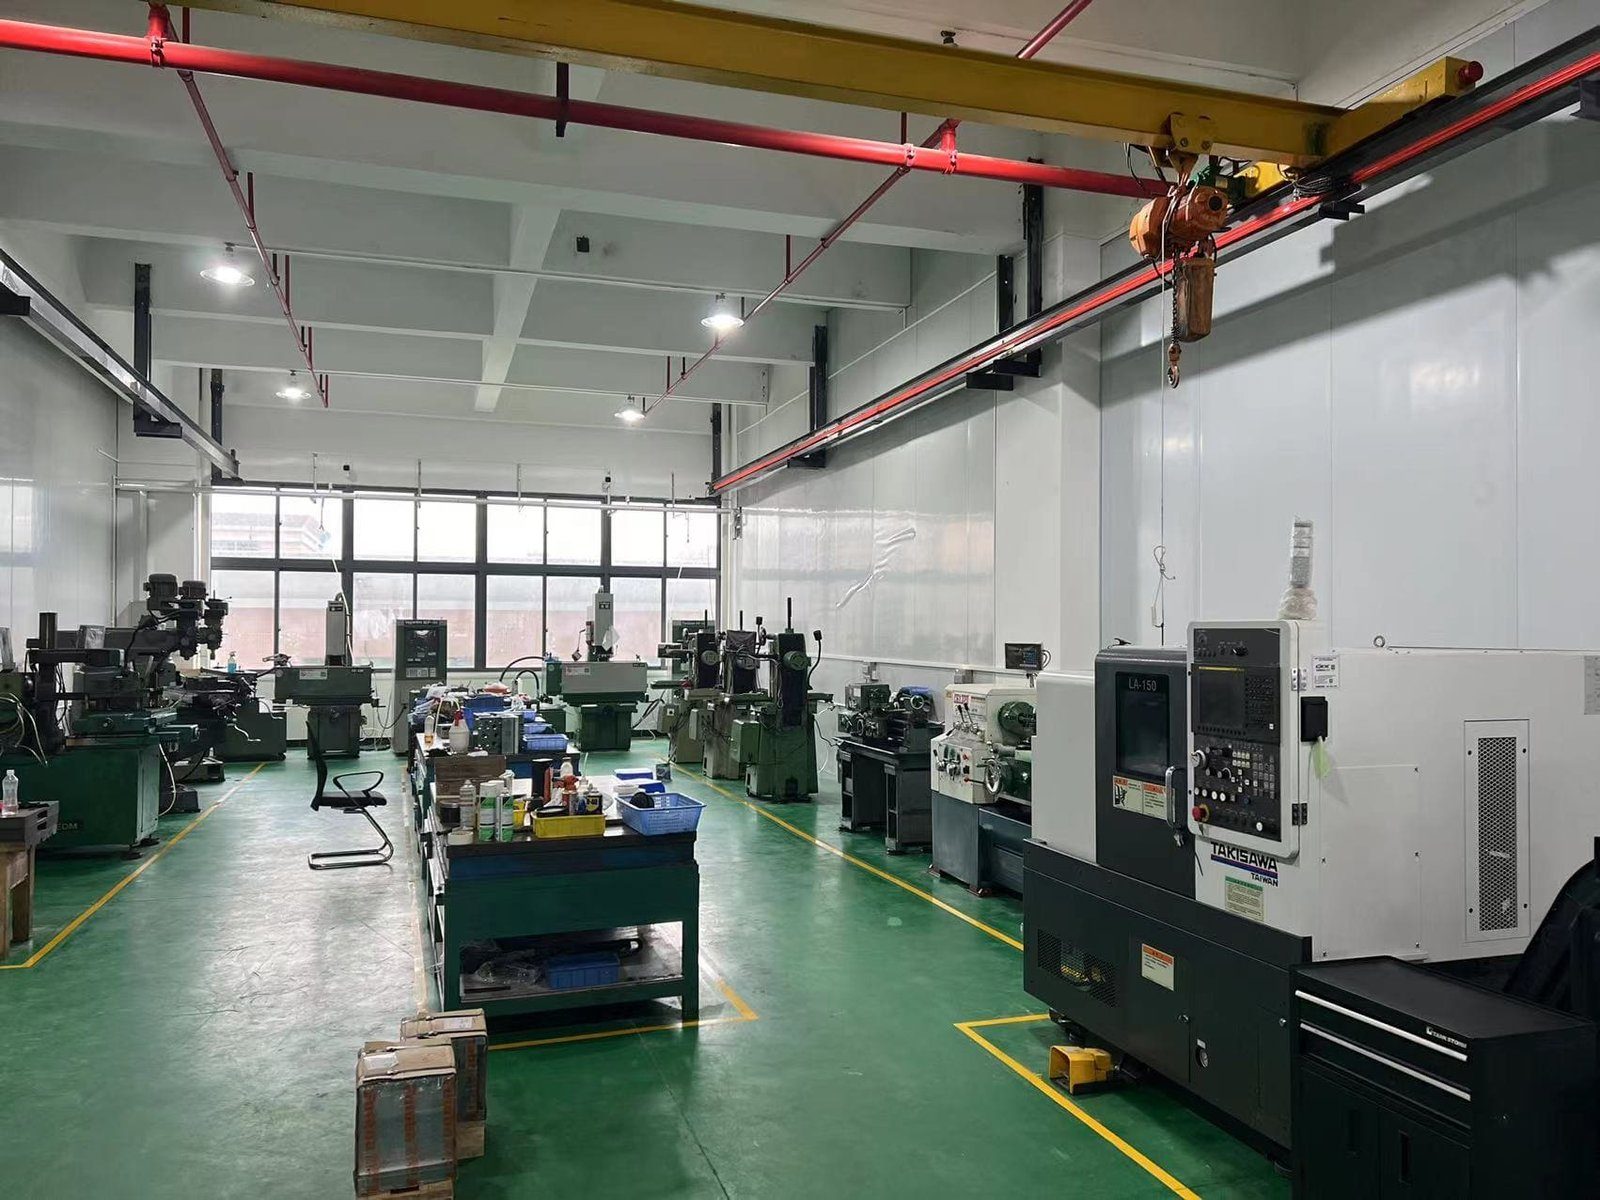
Eigen matrijzenmakerij
Bij de matrijs wordt een kunststof tandwiel gewonnen of verloren: de nauwkeurigheid van het tandprofiel wordt in de matrijs gesneden, niet later toegevoegd. Onze matrijzen worden in onze eigen matrijzenmakerij ontworpen, bewerkt, beproefd en onderhouden.
- Matrijsontwerp & -bewerking — tandholtes gesneden volgens uw tekening, met krimpcompensatie voor het gekozen materiaal.
- Matrijsbeproeving in eigen huis — de eerste shots worden hier gespuitgiet en gemeten, daarna wordt het gereedschap gecorrigeerd.
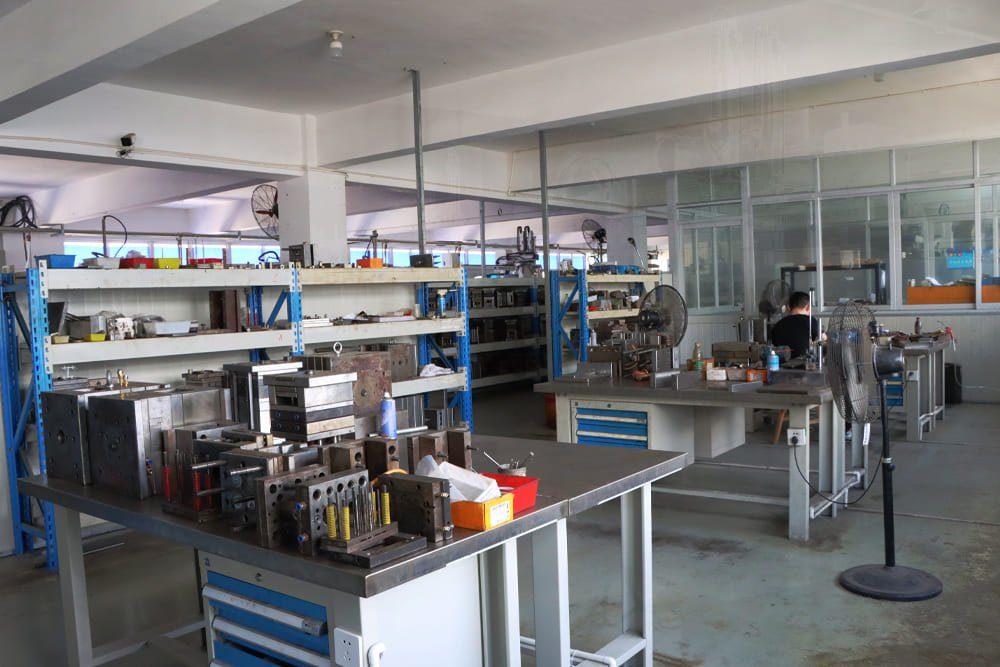
- Reparatie & onderhoud — wanneer een matrijs midden in een project werk nodig heeft, regelt onze eigen matrijzenmakerij dat; de productie wacht niet op een externe werkplaats.
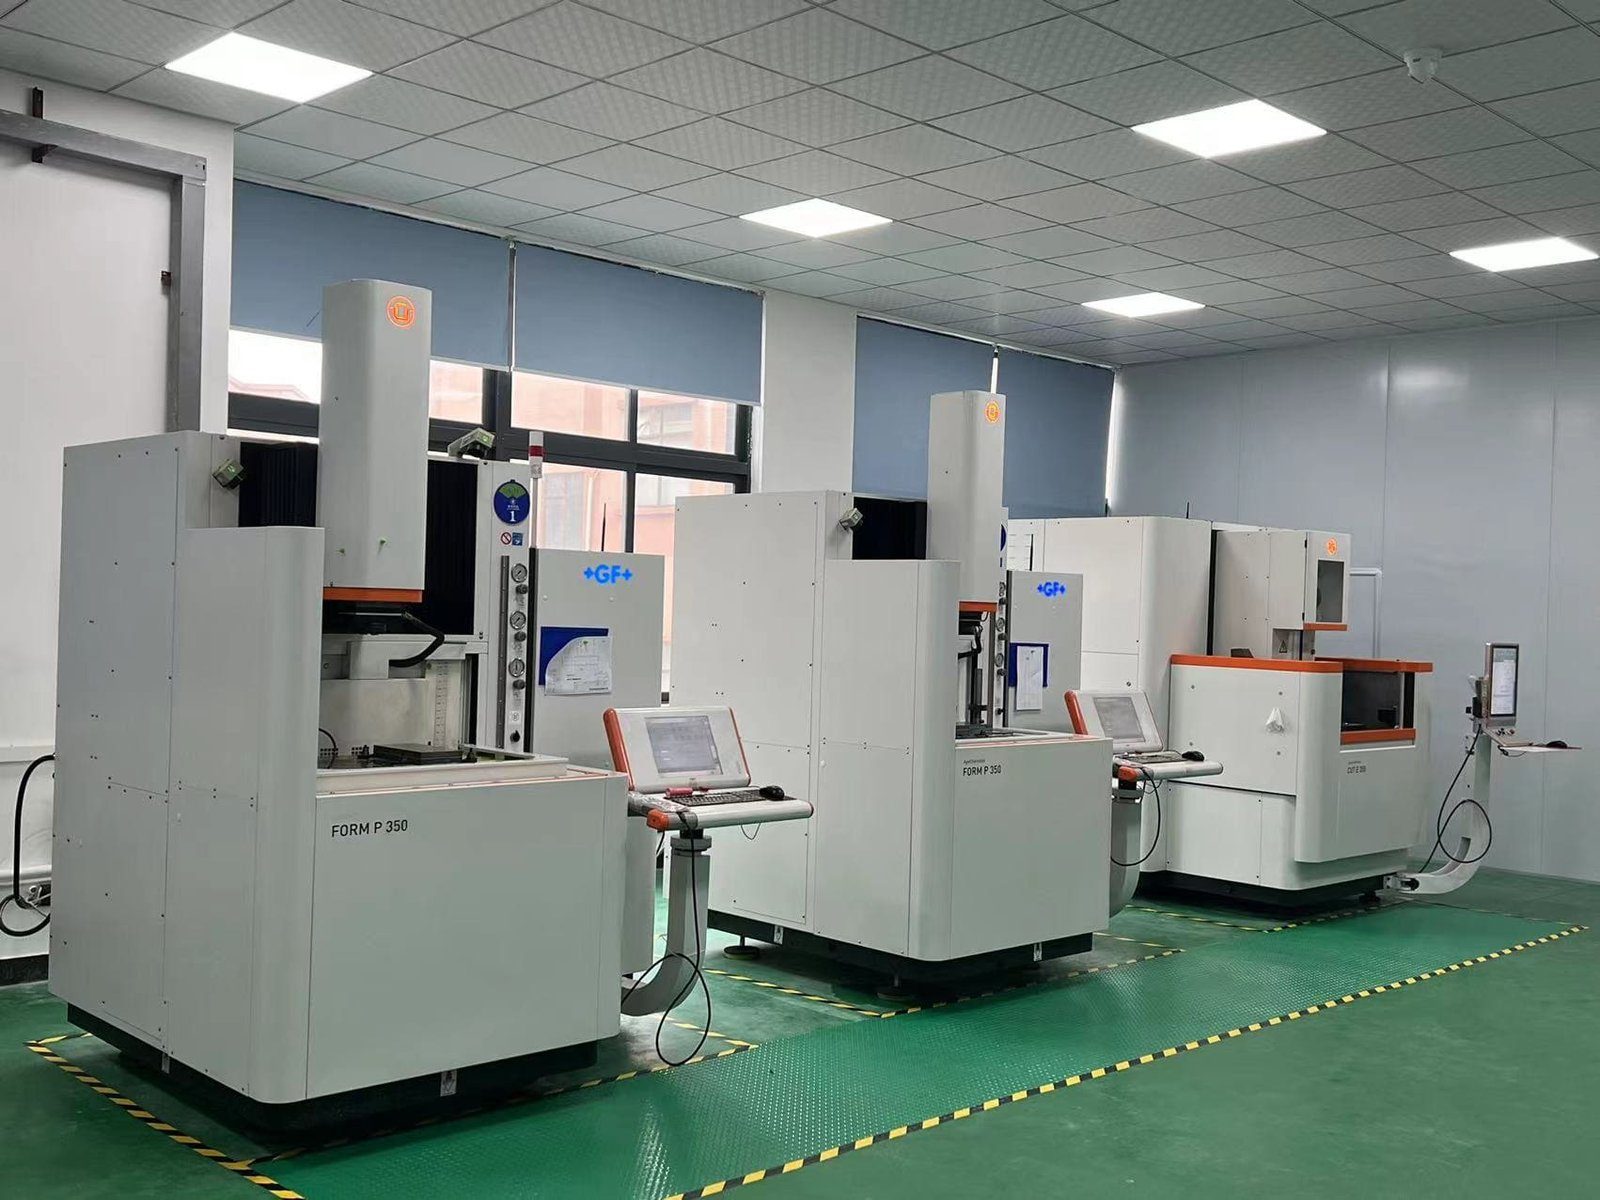
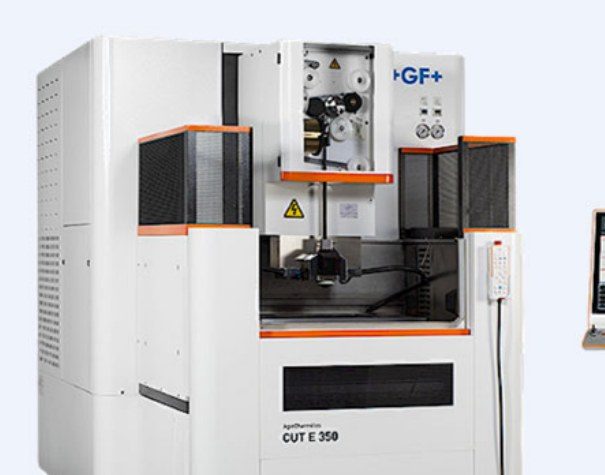
- Langzaamdraaderosie en precisie-elektroden voor microtandwielholtes tot module M0,1
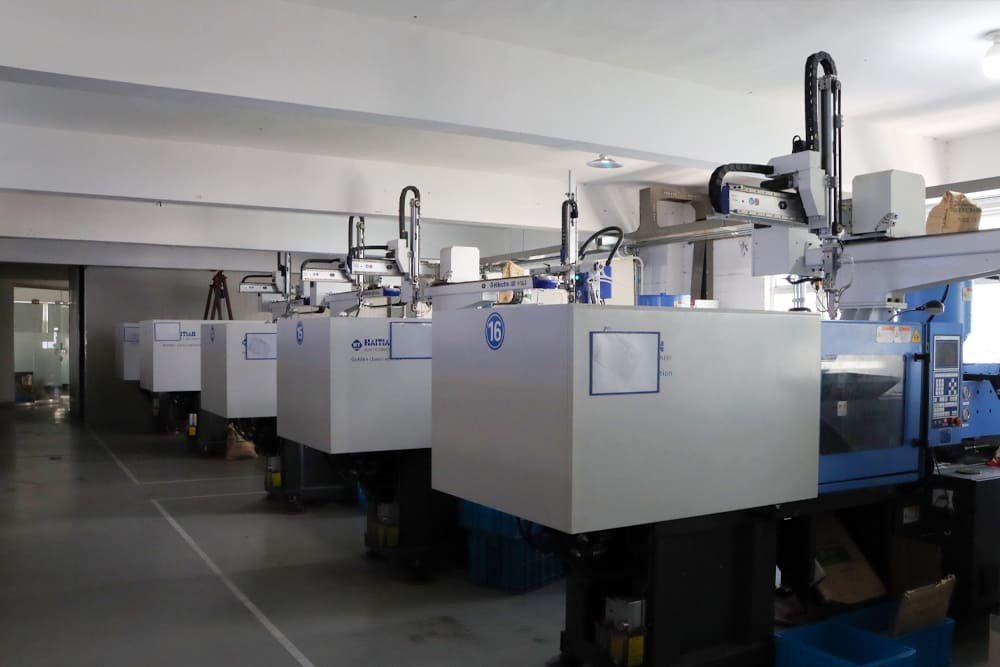
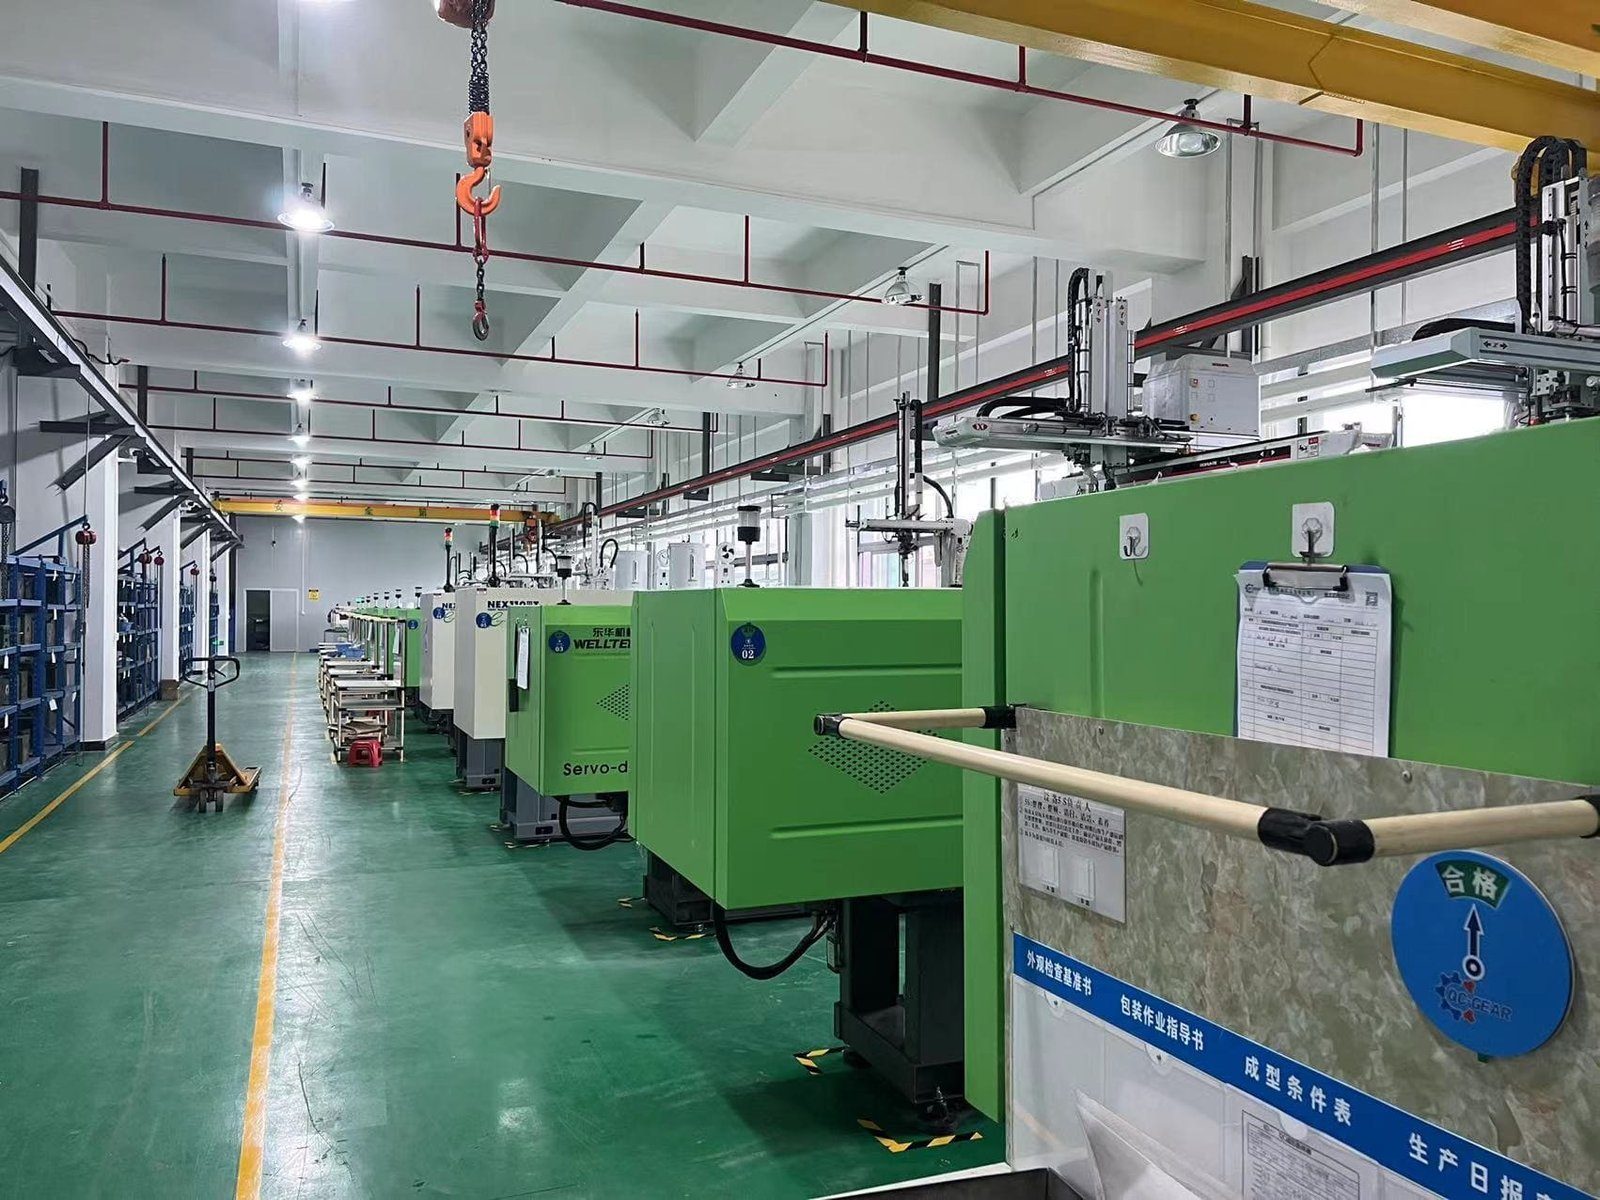
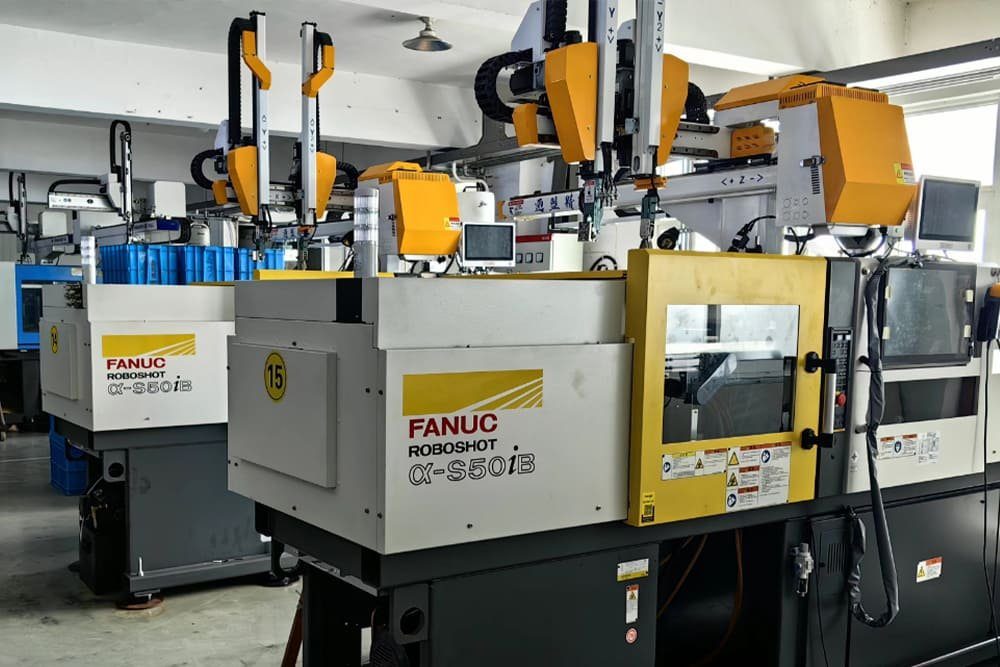
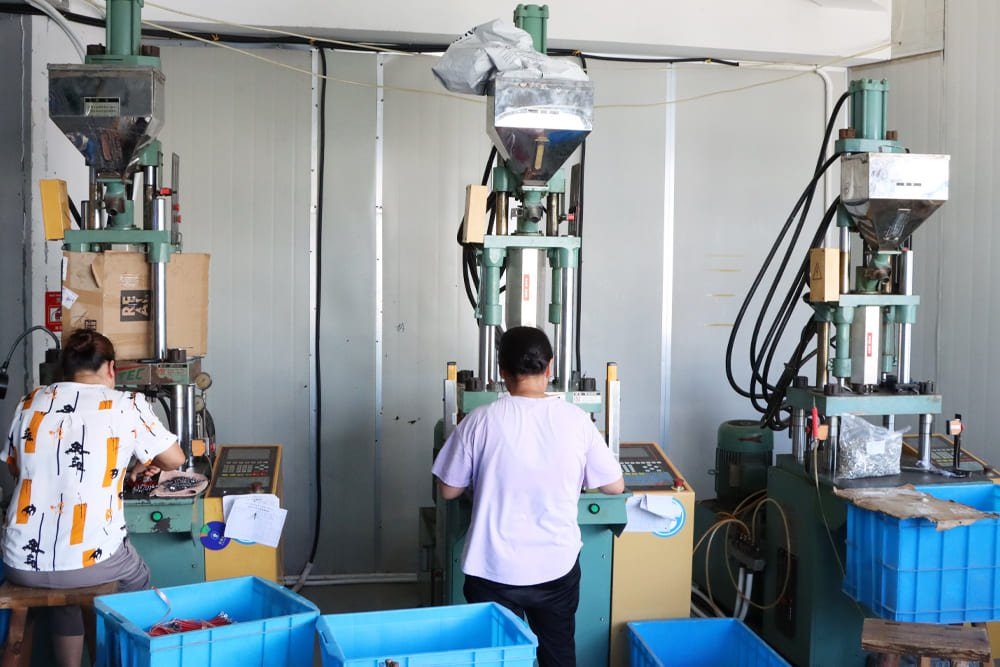
- Ongeveer 24 spuitgietmachines van 35 tot 160 t — Nissei, FANUC ROBOSHOT α-S50iB, Arburg en Donghua — van micro-onderdelen tot grotere behuizingen, inclusief inleg- en omspuitwerk
Spuitgieten
Tandwielen worden gespuitgiet op Japanse volledig elektrische spuitgietmachines, waaronder FANUC ROBOSHOT. De volledig elektrische aandrijving geeft stabiele, herhaalbare cycli — wat tanden met kleine module nodig hebben, shot na shot.
- Tandwielkasten worden met hun gespuitgiete behuizingen in dezelfde fabriek gemonteerd.
- Dagelijks verwerkte materialen: POM, nylon, PC en ABS.
Transmissieontwerp & engineering
Bij micro- en kleine aandrijvingen kan de engineering beginnen vóór uw tekening definitief is. De ondersteuning omvat de hele transmissie, niet alleen het spuitgieten: Hoognauwkeurig maatwerk is een van onze sterke punten: precisiematrijzen en hoognauwkeurige tandwielen worden naar uw tekening ontworpen en gemaakt — niet aangepast uit voorraad.
- Ingrijpanalyse en ontwerp van de tandwielgeometrie
- Tandprofielcorrectie (kop- en voetontlasting)
- Sterkteanalyse van tandvoet en contactspanning
- Transmissiesimulatie en moldflow-analyse
- Precisie-matrijsinzetstukken en koperelektroden in eigen huis — GF AgieCharmilles langzaamdraaderosie (E350) en zinkerosie (P350) voor microholtes
Tandwieltypen die wij spuitgieten
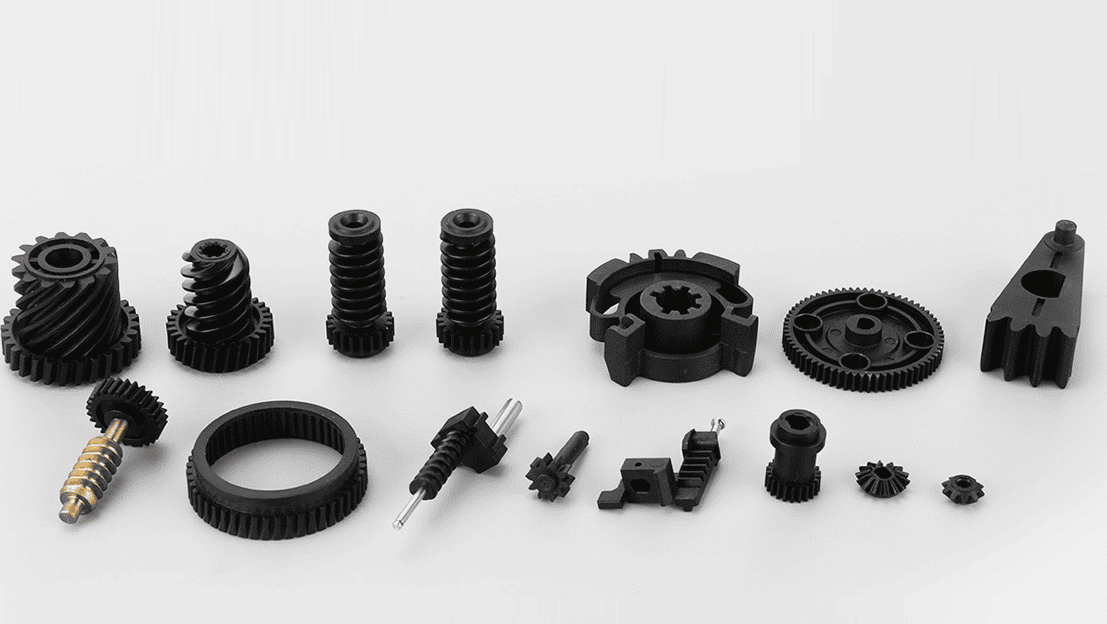
Zeven vertandingsvormen dekken vrijwel elke kleine aandrijving in actuatoren, apparaten en toestellen.
Materialen
Vier technische kunststoffen dekken de meeste tandwiel- en behuizingstaken. Wij bevelen een kwaliteit aan na beoordeling van uw tekening en belasting.
POM
Polyoxymethyleen · Acetaal
Het werkpaard onder de tandwielmaterialen: stijf, wrijvingsarm en maatvast, met scherpe tandafbeelding rechtstreeks uit de matrijs.
Nylon
Polyamide · PA
Taai en slijtvast, met goede slagvastheid — een veelgemaakte keuze voor zwaarder belaste tandwielen en wormwielen.
PC
Polycarbonaat
Hoge slagvastheid en hittebestendigheid; gebruikt voor veeleisende componenten en delen waar taaiheid het belangrijkst is.
ABS
Acrylonitril-butadieen-styreen
Makkelijk te spuitgieten, voordelig en stijf — de standaardkeuze voor tandwielkastbehuizingen en deksels.
Van tekening tot productie
Acht stappen, elk met een eigen kwaliteitspoort — van tekeningreview met DFM tot een eindinspectie vóór verzending.
Tekeningreview & DFM
Wij controleren tandgeometrie, toleranties en spuitgietbaarheid en sturen DFM-feedback voordat wij het gereedschap offreren.
Transmissieontwerp bevestigd
Geometrie, verhouding en materiaal worden met u bevestigd — waar nodig met ingrijpanalyse en vormvulanalyse.
Matrijsbouw
De matrijs wordt in onze eigen gereedschapmakerij ontworpen en gemaakt, met de holtes gesneden volgens uw tekening.
T1-monsters
De eerste delen uit de nieuwe matrijs (T1) worden gegoten en klaargemaakt voor meting.
Monsterinspectierapport
De monsters worden gemeten — dubbelzijdige afrolmeting en kritieke maten — en het rapport gaat mee met de monsters.
Uw goedkeuring
De productie start pas nadat u de monsters en het rapport hebt goedgekeurd.
Serieproductie
Goedgekeurde delen draaien op onze spuitgietmachines, met controles op vaste intervallen tijdens de productie.
Eindinspectie & verzending
Afgewerkte delen worden vóór het verpakken opnieuw geïnspecteerd — wij verzenden wat u hebt goedgekeurd.
Kwaliteitsinspectie
Inspectie is op vier punten in het proces ingebouwd:
Inkomende materialen
Hars wordt bij aankomst gecontroleerd voordat het voor productie wordt vrijgegeven.
Eerste-artikelinspectie
De eerste delen van een nieuwe of gecorrigeerde matrijs worden tegen de tekening gemeten voordat de productie wordt goedgekeurd.
Tussentijdse controles
Delen worden tijdens de productierun met intervallen gecontroleerd, niet alleen aan het einde.
Eindinspectie
Afgewerkte delen worden vóór verpakking en verzending geïnspecteerd.
Inspectierapporten en materiaalcertificaten zijn op aanvraag verkrijgbaar — vertel ons bij uw aanvraag welke documentatie uw inkomende kwaliteitscontrole nodig heeft.
Tandwielmeting & aandrijftests
Tandwieltreinen en complete tandwielkasten worden ook als aandrijving getest — meting, geluid, koppel en uithoudingsvermogen:
Gemeten precisie — monstertestrapport
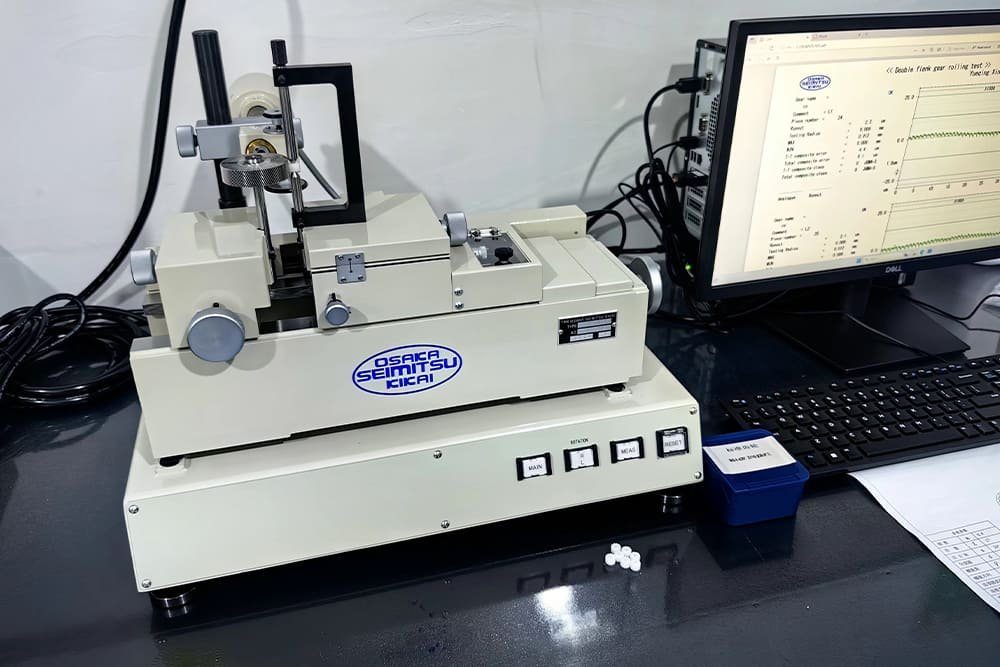
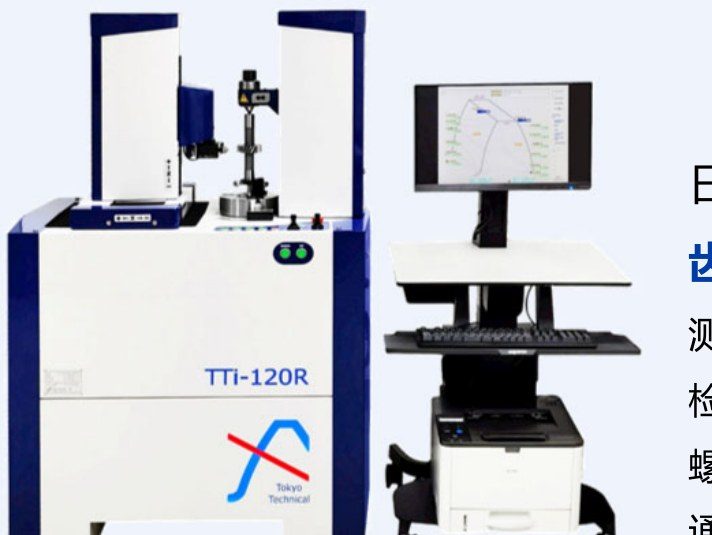
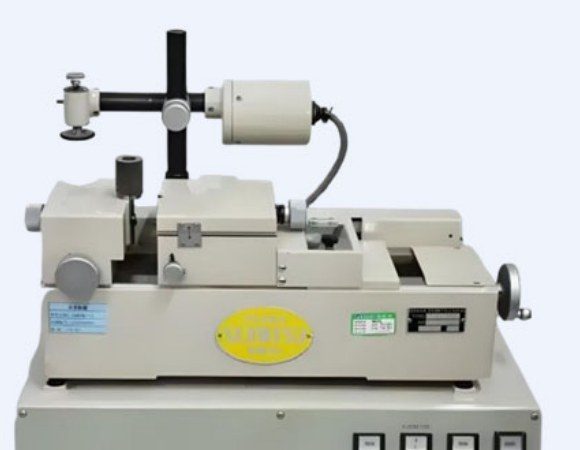
Eén monstertandwiel uit onze productie, gemeten op onze dubbelzijdige afroltester van Osaka Seimitsu. Het monster: moduul 0.320, 9 tanden.
- Tandwielnauwkeurigheid
- JGMA klasse 0 — gemeten op het monster
- Samengestelde fout tand-op-tand
- 2.8 µm
- Totale samengestelde fout
- 4.1 µm
- Rondloopafwijking
- 1.4 µm
Dit is een monstermeetrapport: het documenteert het precisieniveau dat ons gereedschap en spuitgieten bereiken bij microtandwielen. Het is geen algemene garantie voor elk deel: uw delen worden gemeten tegen uw tekening en de toleranties daarvan.
Fabrieksrondleiding
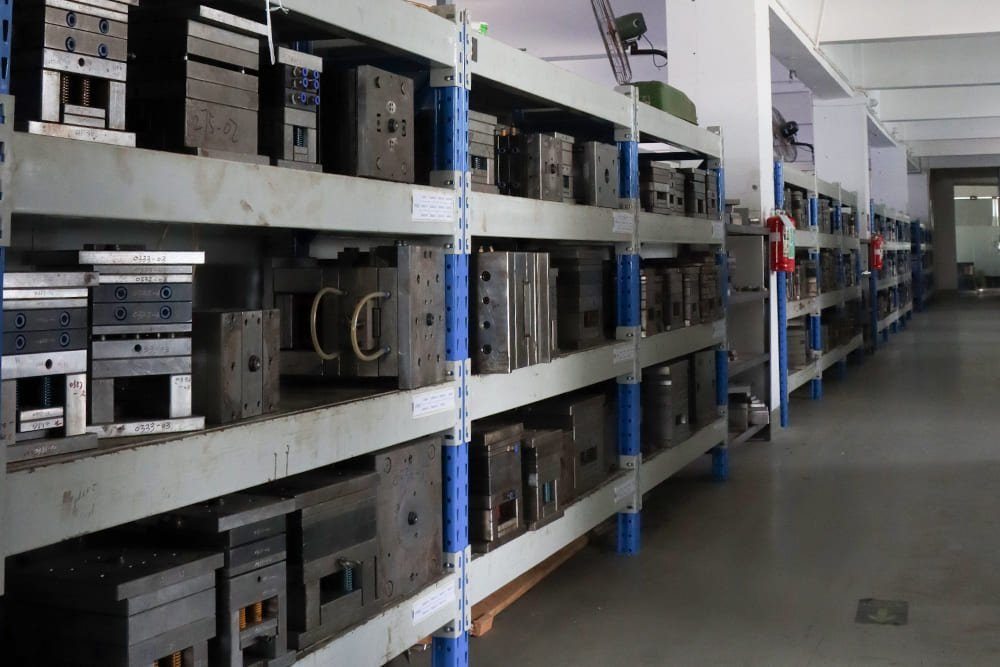
De rest van de vloer, zoals die is — spuitgieten, matrijzenmakerij, matrijzenopslag en de banken waar matrijzen worden gemonteerd en onderhouden.
Zet onze matrijzenmakerij aan het werk
Stuur een tekening en wij vertellen u eerlijk of wij het kunnen spuitgieten — en wat het kost.