Capacità
Stampi, stampaggio e controllo in un'unica fabbrica a Wenzhou — ogni fase critica, dal disegno alla produzione di serie, avviene in casa, sotto lo stesso tetto.
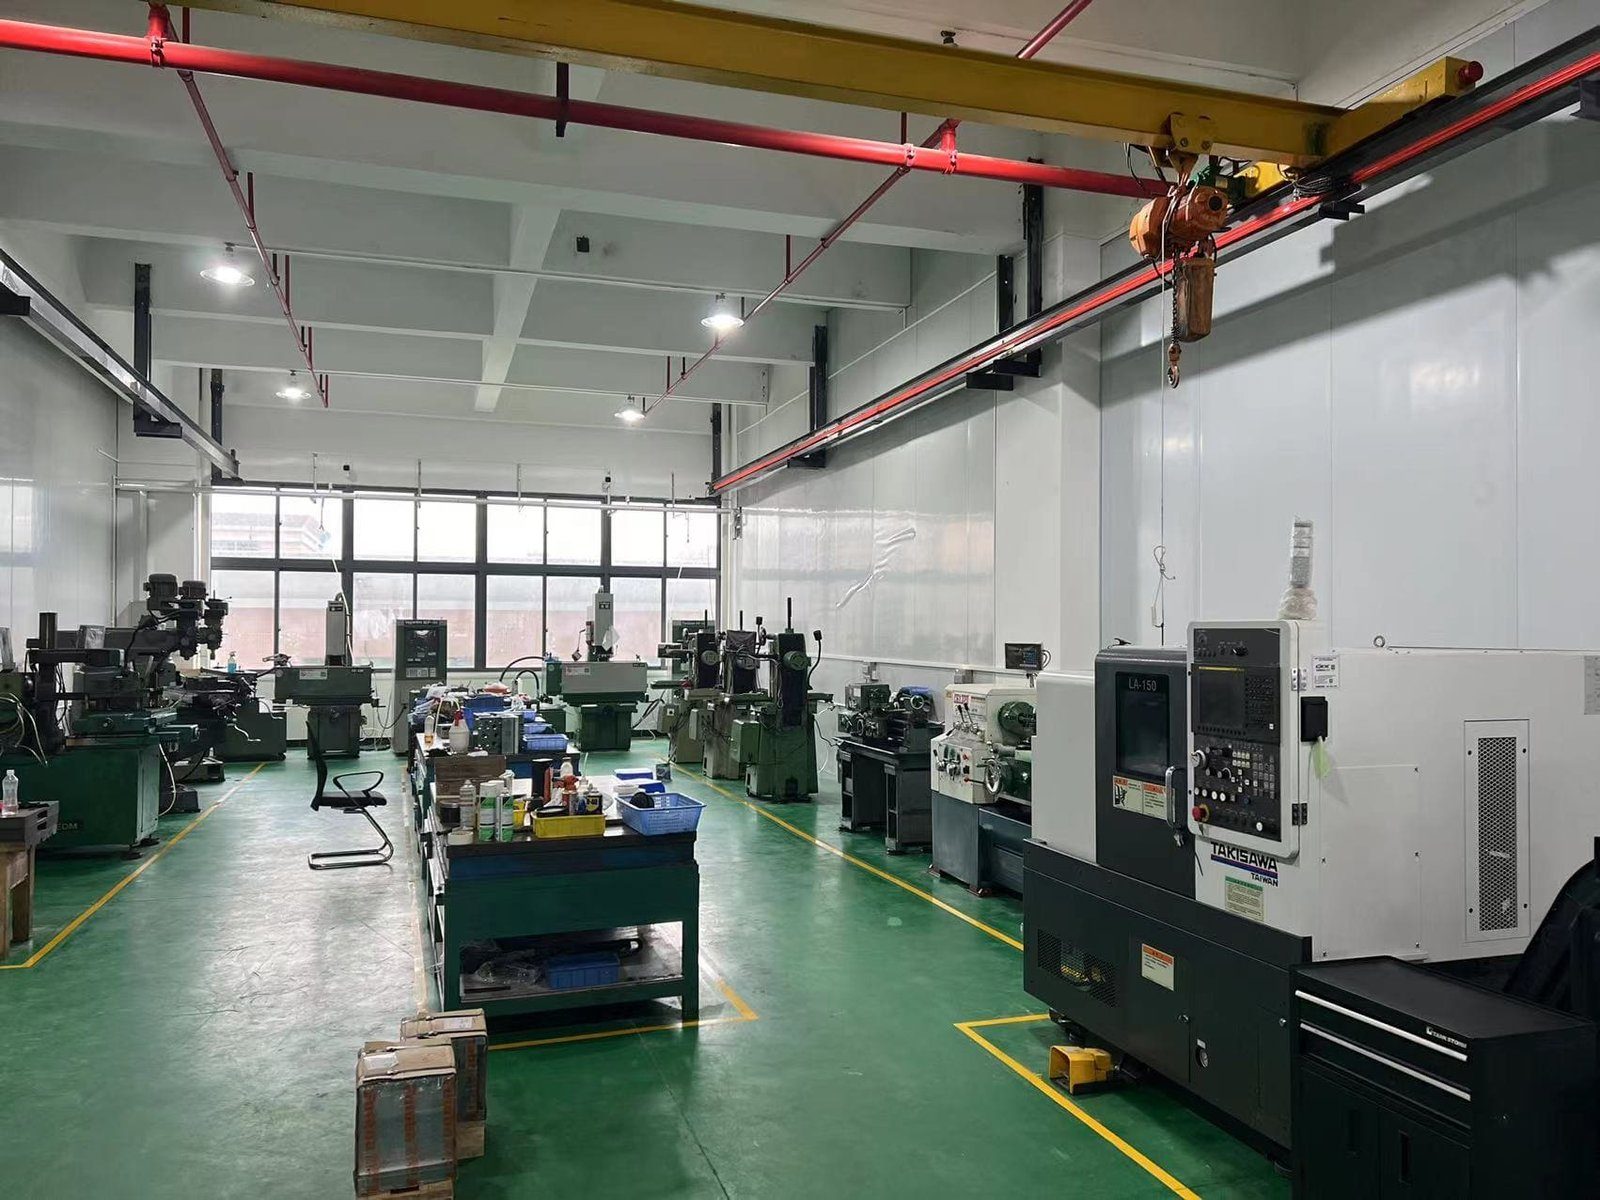
Stampi interni
È nello stampo che un ingranaggio in plastica si vince o si perde: la precisione del profilo del dente viene tagliata nello stampo, non aggiunta dopo. I nostri stampi sono progettati, lavorati, provati e mantenuti nella nostra officina.
- Progettazione e lavorazione dello stampo — cavità dei denti tagliate secondo il vostro disegno, con compensazione del ritiro per il materiale scelto.
- Prove stampo in sede — le prime stampate vengono prodotte e misurate qui, poi l'attrezzatura viene corretta.
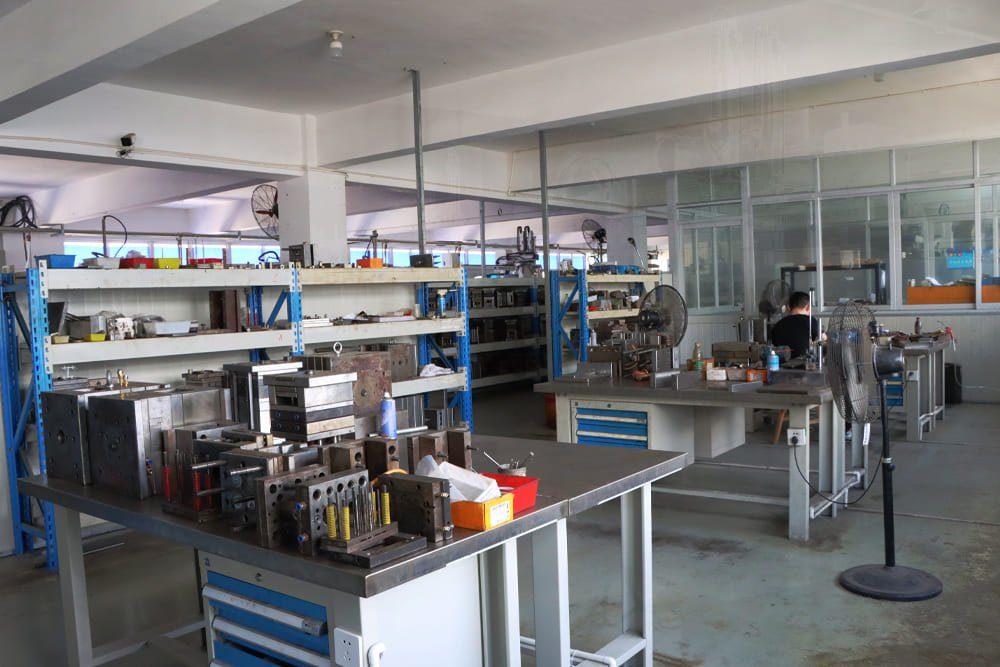
- Riparazione e manutenzione — quando uno stampo ha bisogno di lavoro a metà progetto, la nostra officina se ne occupa; la produzione non aspetta un'officina esterna.
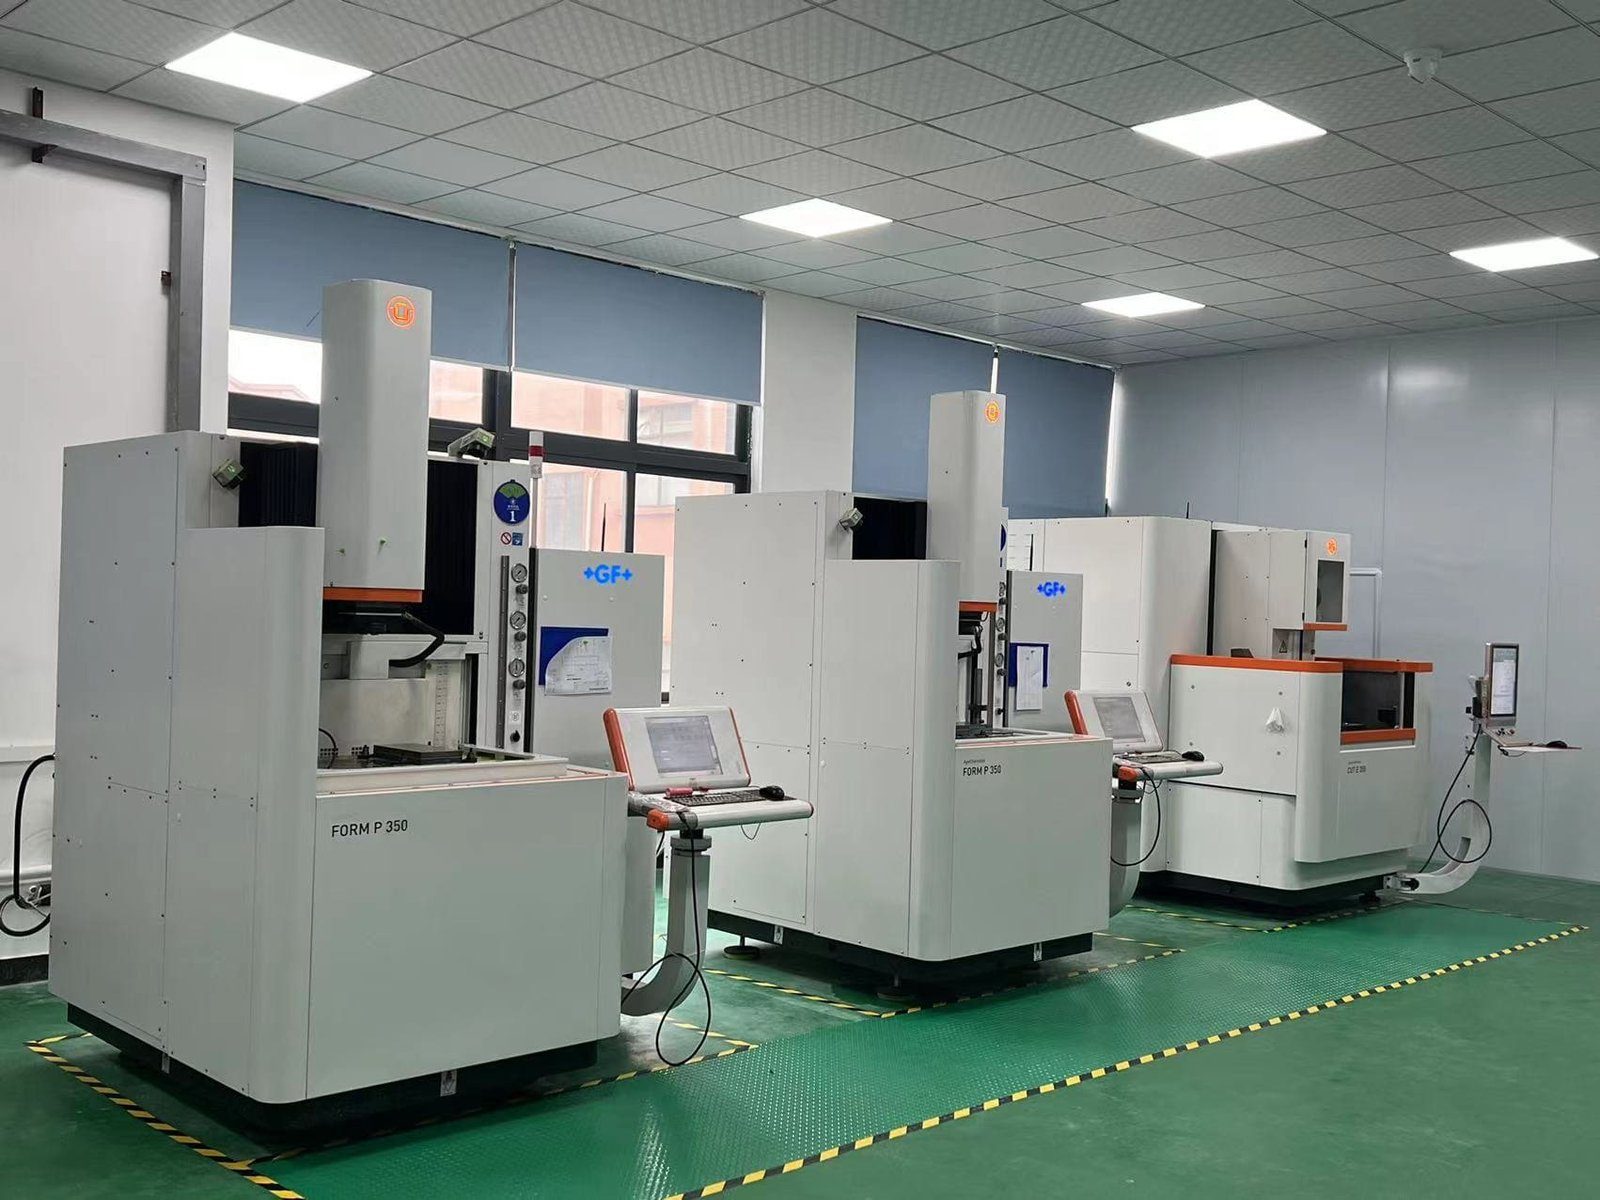
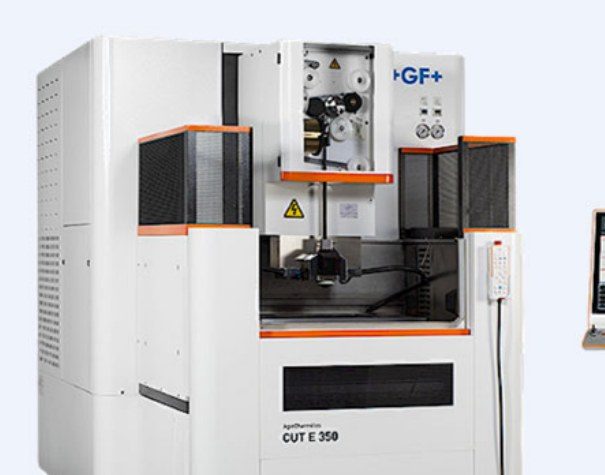
- Elettroerosione a filo lento ed elettrodi di precisione per cavità di microingranaggi fino al modulo M0,1
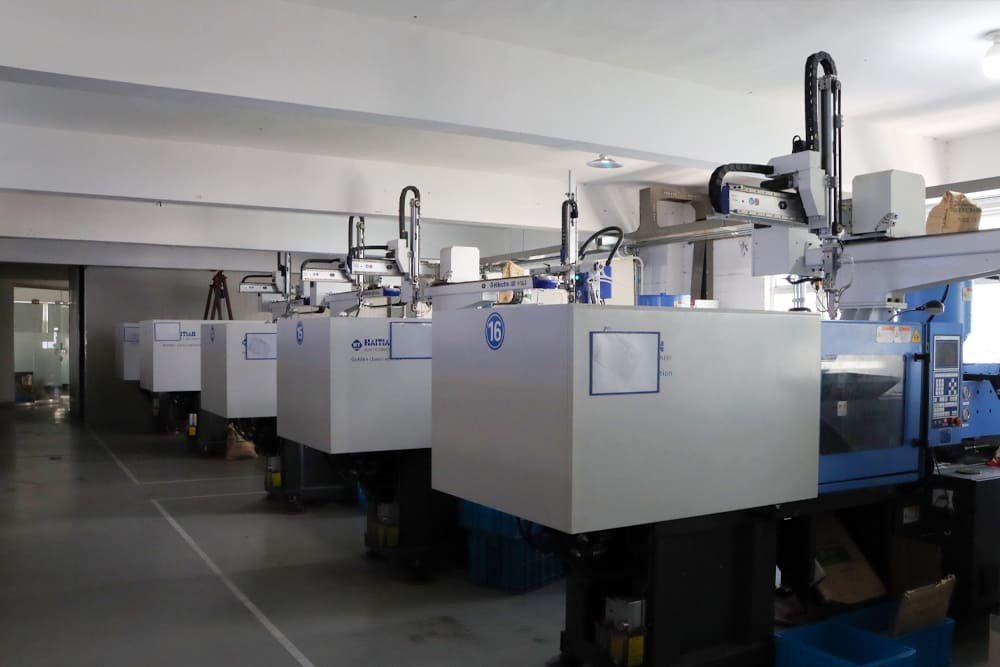
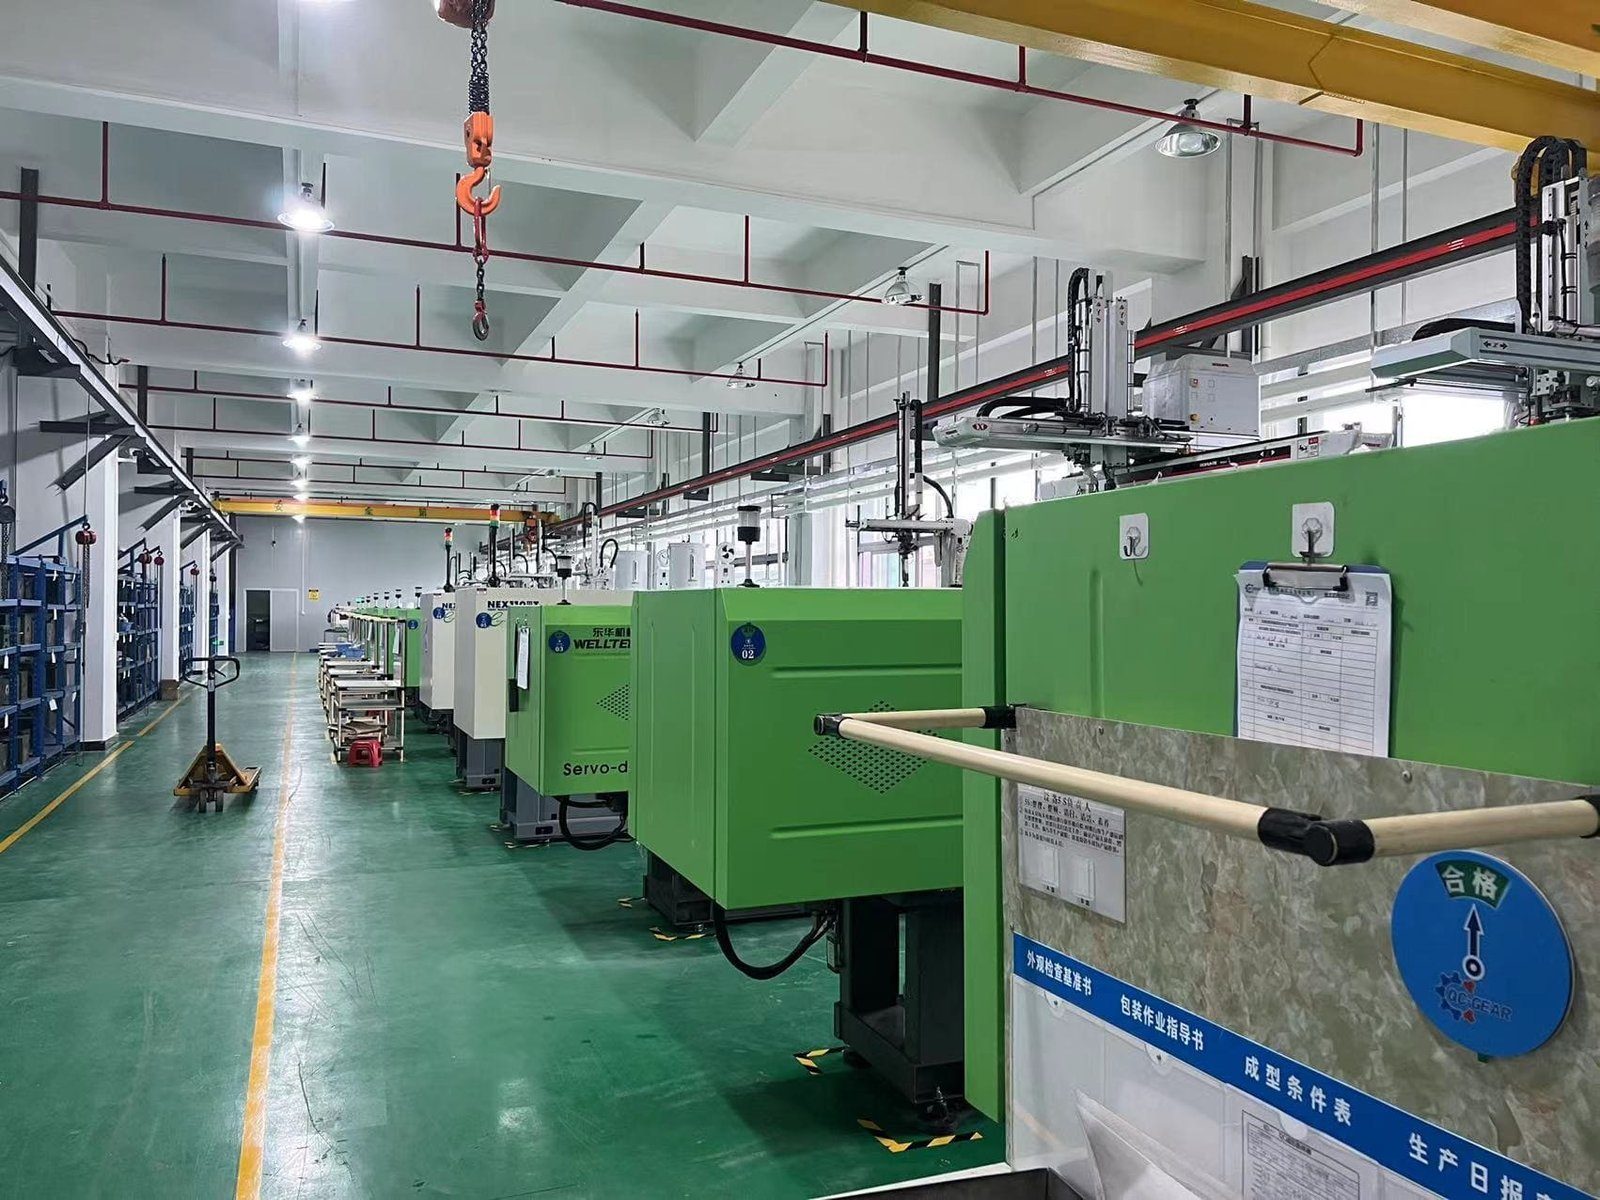
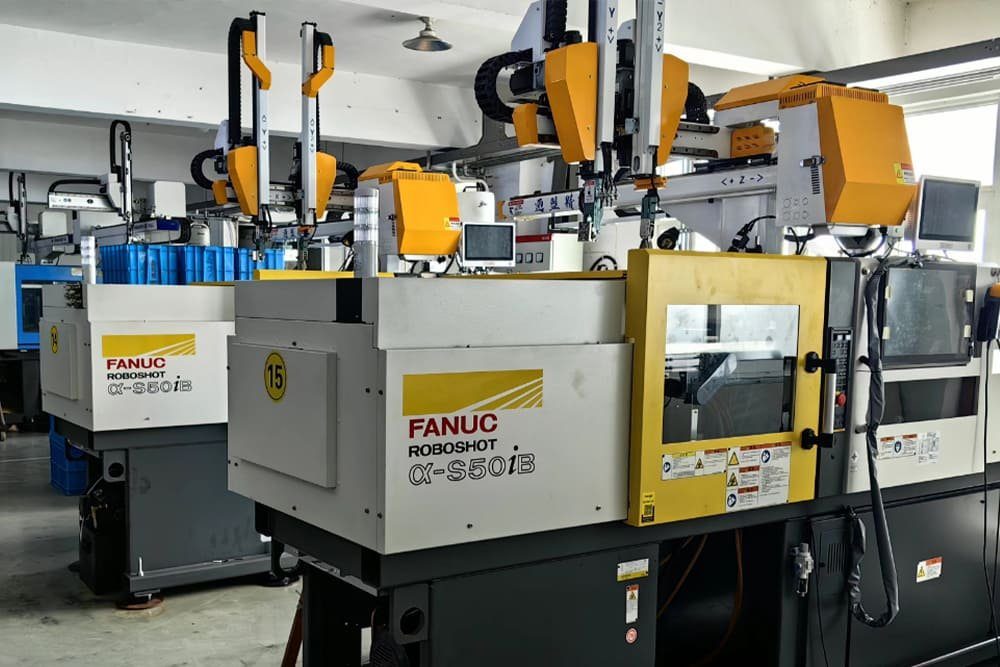
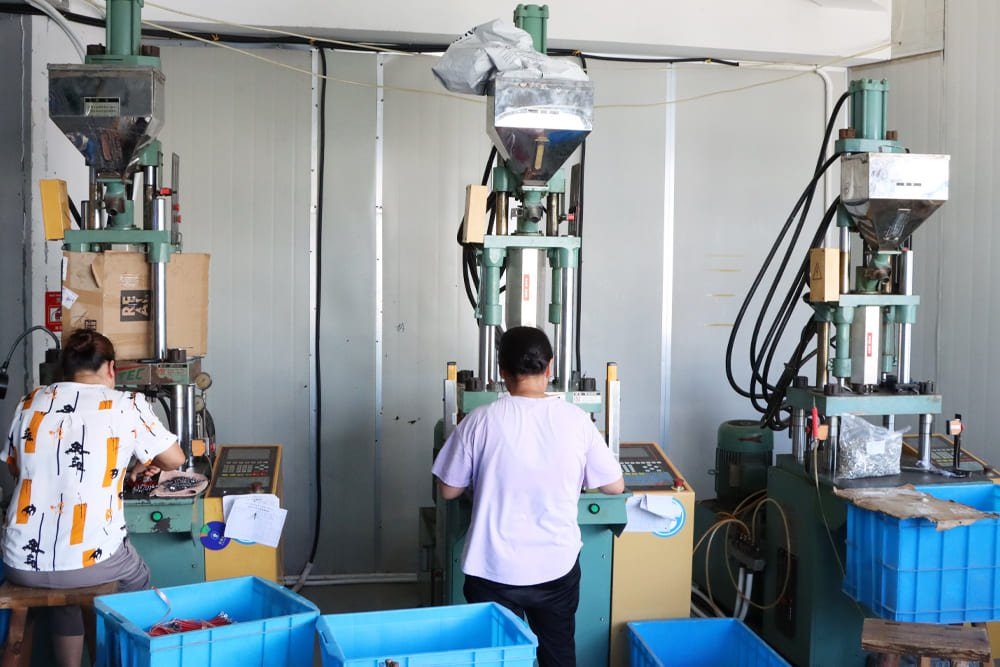
- Capacità di stampaggio di circa 24 macchine da 35 a 160 t — Nissei, FANUC ROBOSHOT α-S50iB, Arburg e Donghua — dalle microparti alle carcasse più grandi, incluso il lavoro con inserti e il sovrastampaggio
Stampaggio a iniezione
Gli ingranaggi sono stampati su macchine a iniezione giapponesi interamente elettriche, incluse FANUC ROBOSHOT. L'azionamento interamente elettrico offre cicli stabili e ripetibili — ciò che serve ai denti di piccolo modulo, stampata dopo stampata.
- I riduttori vengono assemblati con le loro carcasse stampate nella stessa fabbrica.
- Materiali lavorati ogni giorno: POM, nylon, PC e ABS.
Progettazione e ingegneria delle trasmissioni
Per azionamenti micro e piccoli, l'ingegneria può iniziare prima che il vostro disegno sia definitivo. Il supporto copre l'intera trasmissione, non solo lo stampaggio: Il lavoro su misura ad alta precisione è uno dei nostri punti di forza: stampi di precisione ed ingranaggi ad alta precisione sono progettati e realizzati secondo il vostro disegno, non adattati da parti a magazzino.
- Analisi di ingranamento e progettazione della geometria degli ingranaggi
- Correzione del profilo del dente (scarico di testa e piede)
- Analisi di resistenza del piede del dente e delle tensioni di contatto
- Simulazione della trasmissione e analisi di riempimento stampo (mold-flow)
- Inserti stampo di precisione ed elettrodi in rame lavorati internamente — elettroerosione a filo lento GF AgieCharmilles (E350) e a tuffo (P350) per cavità micro
Tipi di ingranaggi che stampiamo
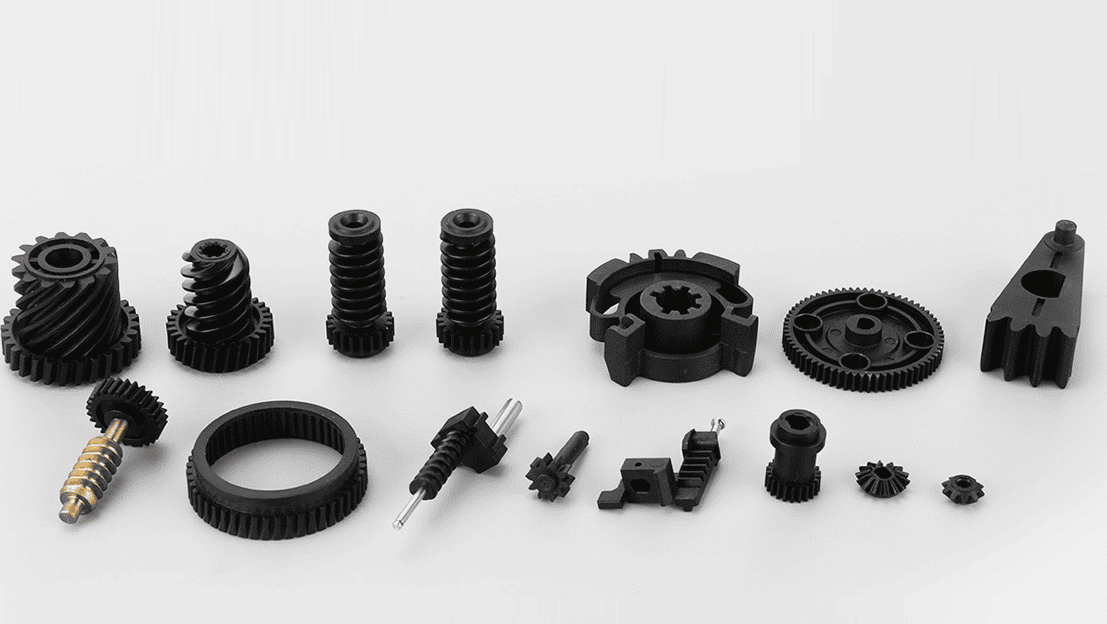
Sette forme di ingranaggio coprono quasi ogni piccolo azionamento usato in attuatori, elettrodomestici e dispositivi.
Materiali
Quattro plastiche tecniche coprono la maggior parte dei lavori su ingranaggi e carcasse. Consiglieremo un grado dopo aver esaminato il vostro disegno e il caso di carico.
POM
Poliossimetilene · Acetale
Il materiale da lavoro per ingranaggi: rigido, a basso attrito e dimensionalmente stabile, con definizione nitida dei denti direttamente dallo stampo.
Nylon
Poliammide · PA
Tenace e resistente all'usura, con buona resistenza agli urti — una scelta comune per ingranaggi a carico maggiore e ruote a vite senza fine.
PC
Policarbonato
Alta resistenza agli urti e al calore; usato per componenti impegnativi e parti dove la tenacità conta di più.
ABS
Acrilonitrile butadiene stirene
Facile da stampare, economico e rigido — la scelta standard per carcasse e coperchi di riduttori.
Dal disegno alla produzione
Otto fasi, ciascuna con il proprio punto di controllo qualità — dalla revisione del disegno con DFM alla reispezione finale prima della spedizione.
Revisione del disegno e DFM
Verifichiamo geometria dei denti, tolleranze e stampabilità e vi inviamo il feedback DFM prima di quotare lo stampo.
Progetto di trasmissione confermato
Geometria, rapporto e materiali vengono confermati con voi — con analisi di ingranamento e di riempimento stampo quando l'azionamento lo richiede.
Costruzione dello stampo
Lo stampo è progettato e lavorato nella nostra attrezzeria interna, con le cavità tagliate secondo il vostro disegno.
Campioni T1
I primi pezzi del nuovo stampo (T1) vengono stampati e preparati per la misurazione.
Rapporto di ispezione dei campioni
I campioni vengono misurati — ingranamento a doppio fianco e quote chiave — e il rapporto accompagna i campioni.
La vostra approvazione
La produzione parte solo dopo la vostra approvazione di campioni e rapporto.
Produzione di serie
I pezzi approvati girano sulle nostre presse, con controlli a intervalli fissi durante la produzione.
Ispezione finale e spedizione
I pezzi finiti vengono ricontrollati prima dell'imballo — spediamo ciò che avete approvato.
Controllo qualità
Il controllo è integrato nel processo, in quattro punti:
Materiali in ingresso
La resina viene controllata all'arrivo prima di essere rilasciata alla produzione.
Controllo del primo articolo
I primi pezzi di uno stampo nuovo o corretto vengono misurati rispetto al disegno prima che la produzione sia approvata.
Controlli in processo
I pezzi vengono controllati a intervalli durante la serie di produzione, non solo alla fine.
Controllo finale
I pezzi finiti vengono controllati prima di imballaggio e spedizione.
Rapporti di controllo e certificati dei materiali disponibili su richiesta — diteci in fase di richiesta quale documentazione serve al vostro controllo qualità in ingresso.
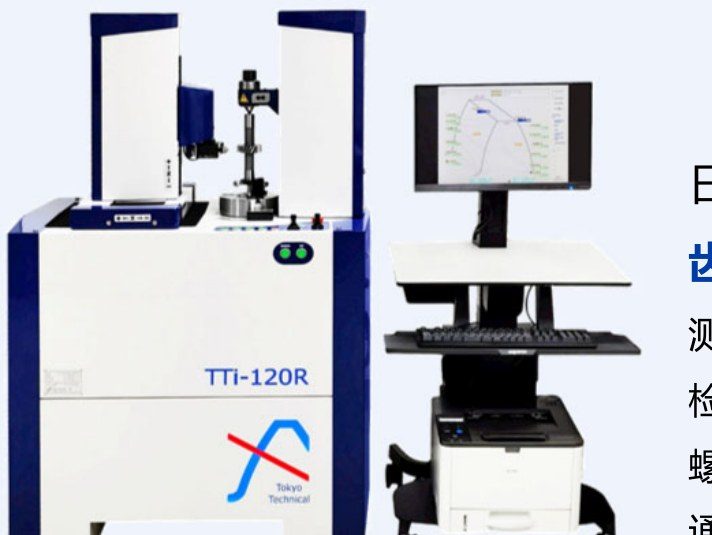
Misurazione ingranaggi e prove di azionamento
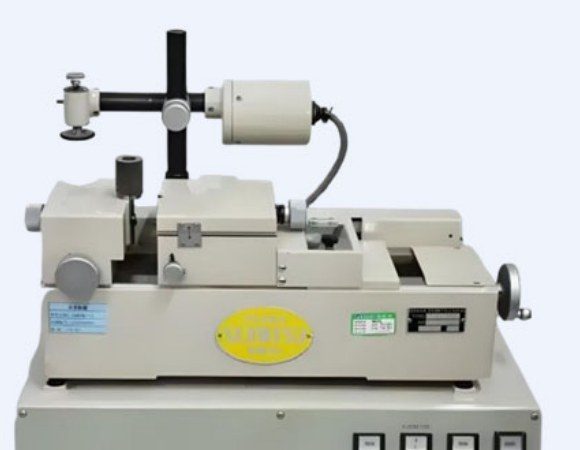
I treni di ingranaggi e i riduttori completi vengono provati anche come azionamenti — misurazione, rumore, coppia e resistenza:
Precisione misurata — Rapporto di prova di un campione
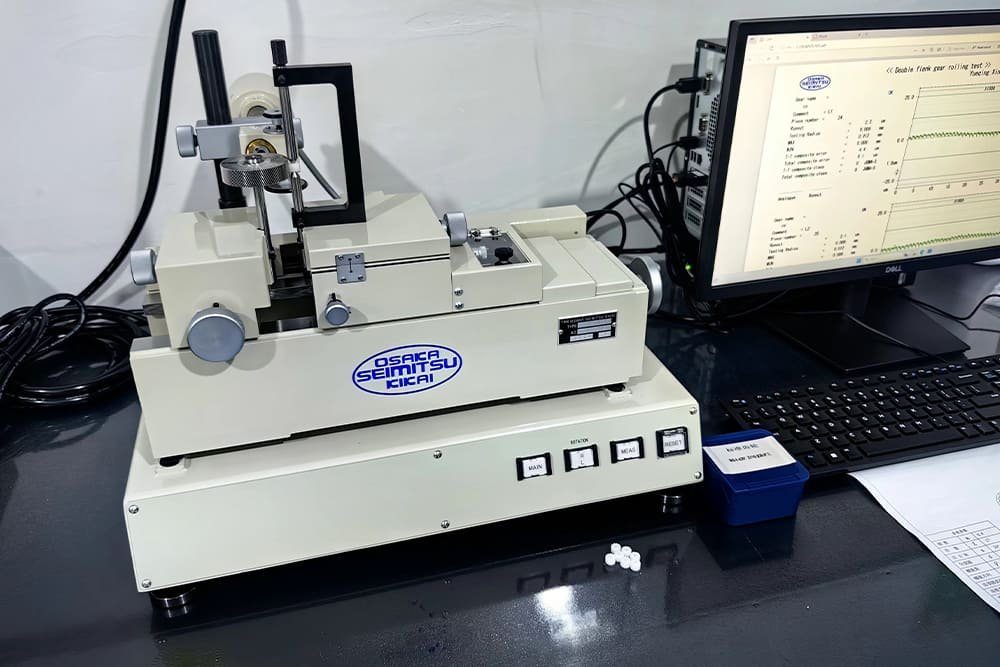
Un ingranaggio campione della nostra produzione, misurato sul nostro banco di ingranamento a doppio fianco Osaka Seimitsu. Il campione: modulo 0.320, 9 denti.
- Precisione dell'ingranaggio
- JGMA Grado 0 — misurato sul campione
- Errore composto dente-dente
- 2.8 µm
- Errore composto totale
- 4.1 µm
- Eccentricità (runout)
- 1.4 µm
Questo è un rapporto di misurazione di un campione: documenta il livello di precisione che la nostra attrezzatura e il nostro stampaggio raggiungono sui microingranaggi. Non è una garanzia generale per ogni pezzo: i vostri pezzi vengono misurati rispetto al vostro disegno e alle sue tolleranze.
Visita alla fabbrica
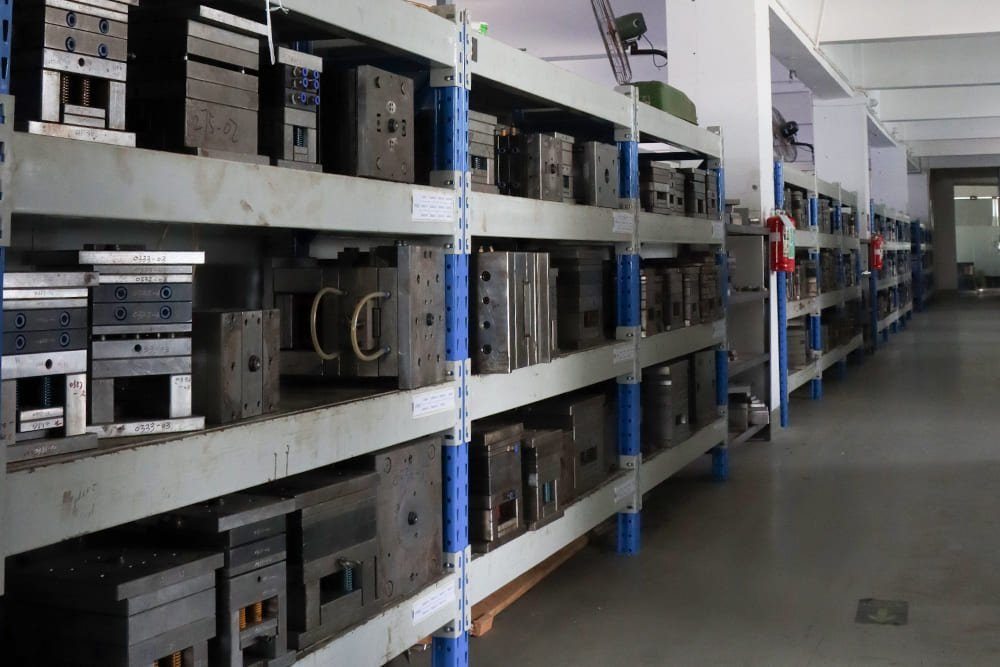
Il resto dello stabilimento, com'è — stampaggio, officina stampi, magazzino stampi e i banchi dove gli stampi vengono assemblati e mantenuti.
Mettete al lavoro la nostra officina stampi
Inviate un disegno e vi diremo onestamente se possiamo stamparlo — e quanto costerà.