設備・技術
金型、成形、検査を温州の1つの工場に集約 — 図面から量産までの重要な工程はすべて自社工場内、同じ屋根の下で行います。
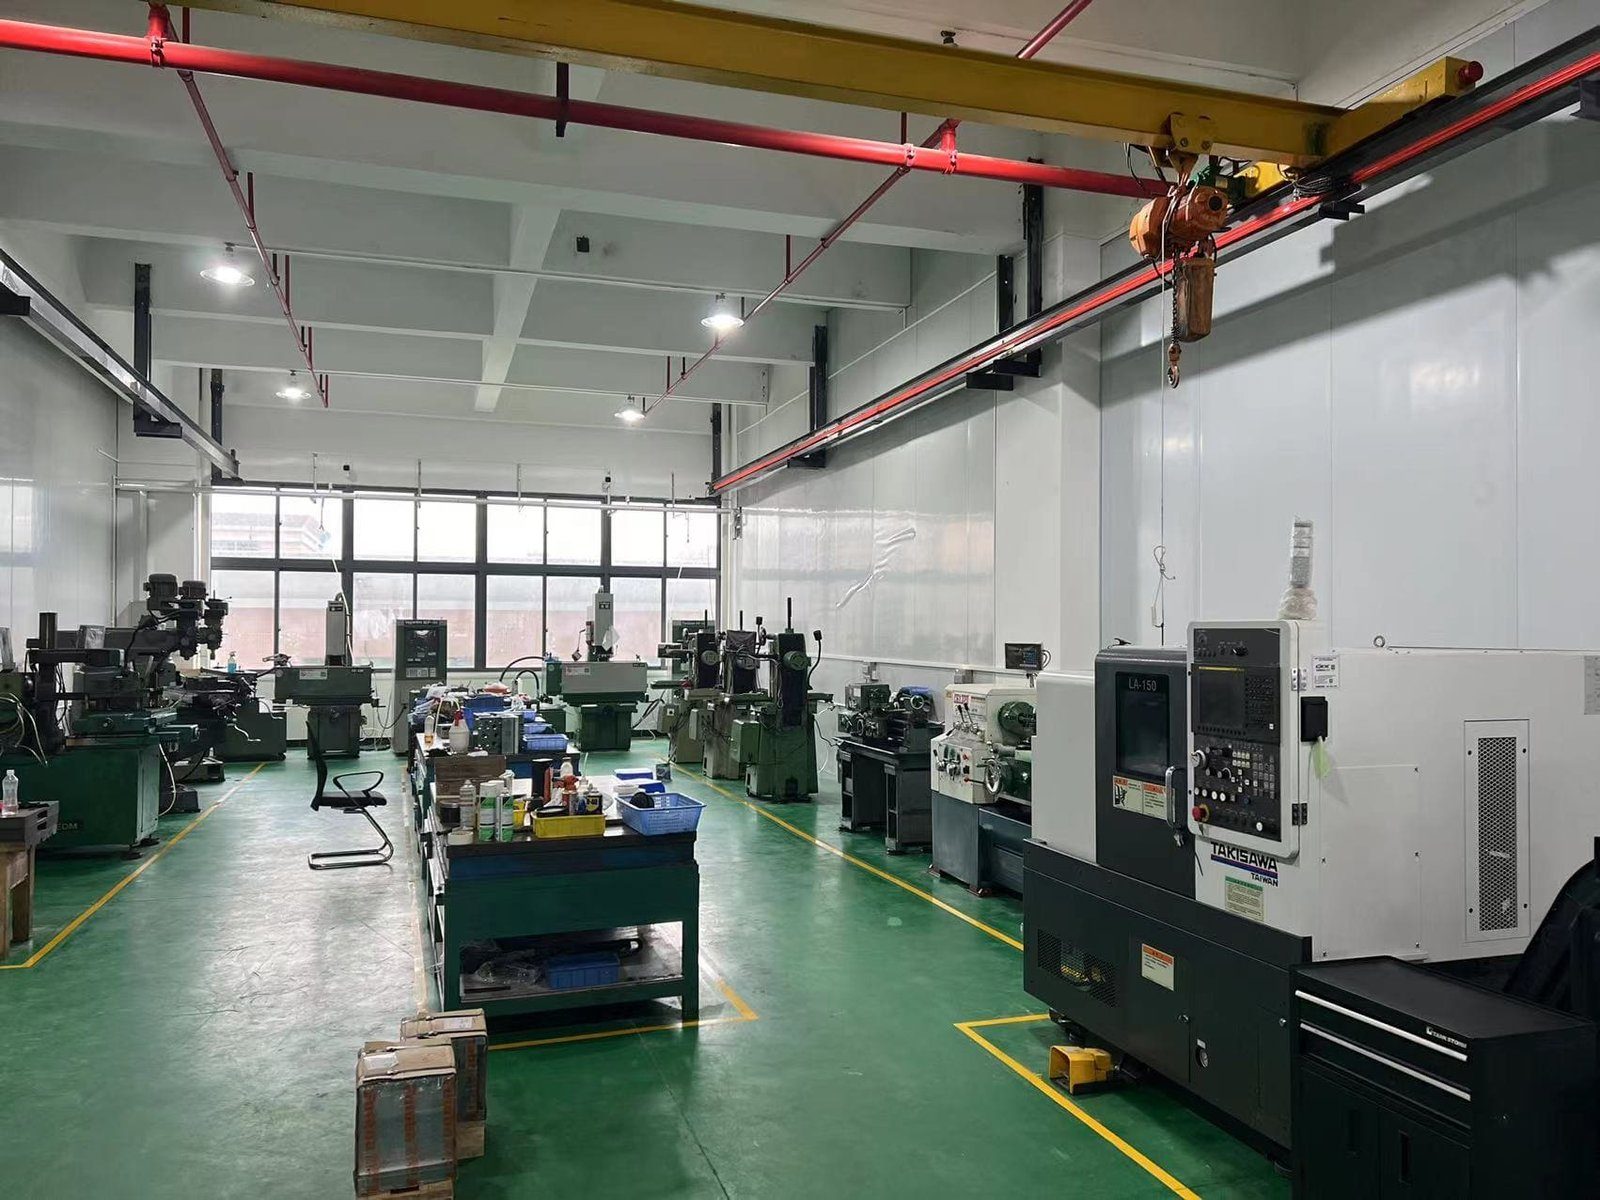
金型内製
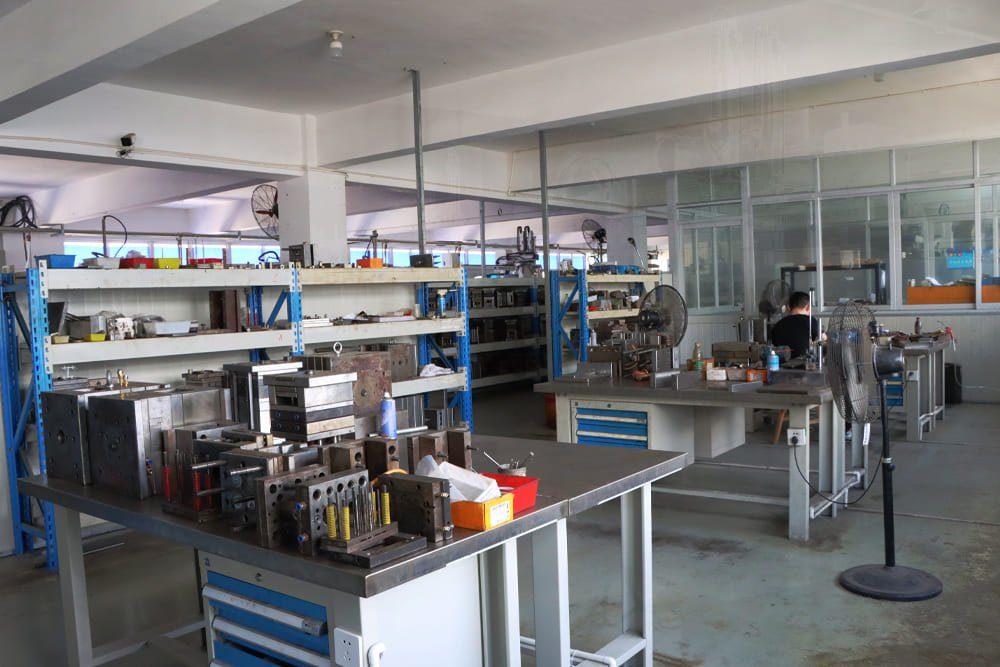
プラスチックギアの成否は金型で決まります:歯形の精度は金型に刻まれるもので、後から付け足すものではありません。当社の金型は自社金型工房で設計、加工、試作、メンテナンスを行います。
- 金型設計と加工 — 選択した材料の収縮補正を行い、図面通りにギアキャビティを加工します。
- 社内金型トライ — 最初のショットをここで成形・測定し、その後金型を修正します。
- 修理とメンテナンス — プロジェクトの途中で金型に手入れが必要になっても、自社金型工房が対応します。生産が外注先待ちになることはありません。
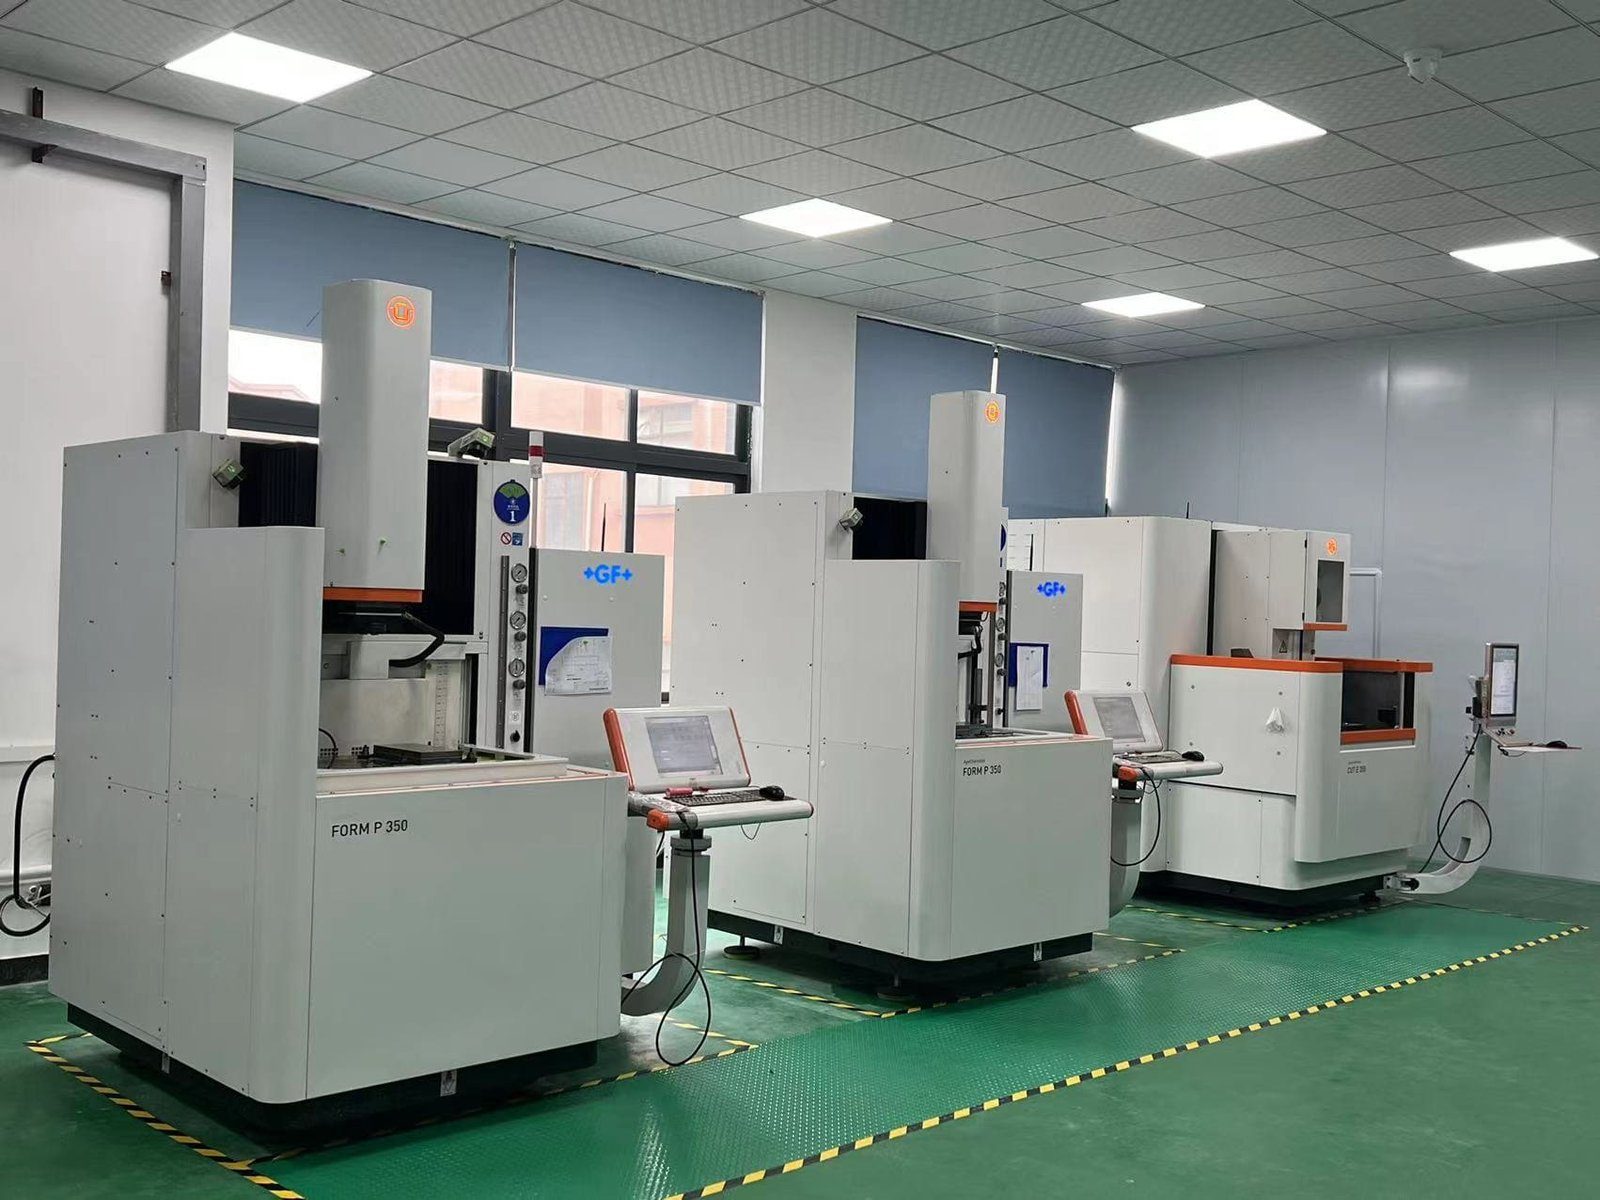
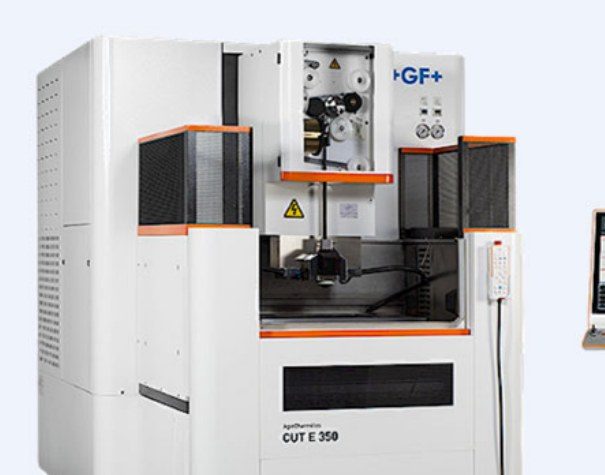
- モジュールM0.1までのマイクロギヤキャビティ向けスローワイヤ放電加工と精密電極
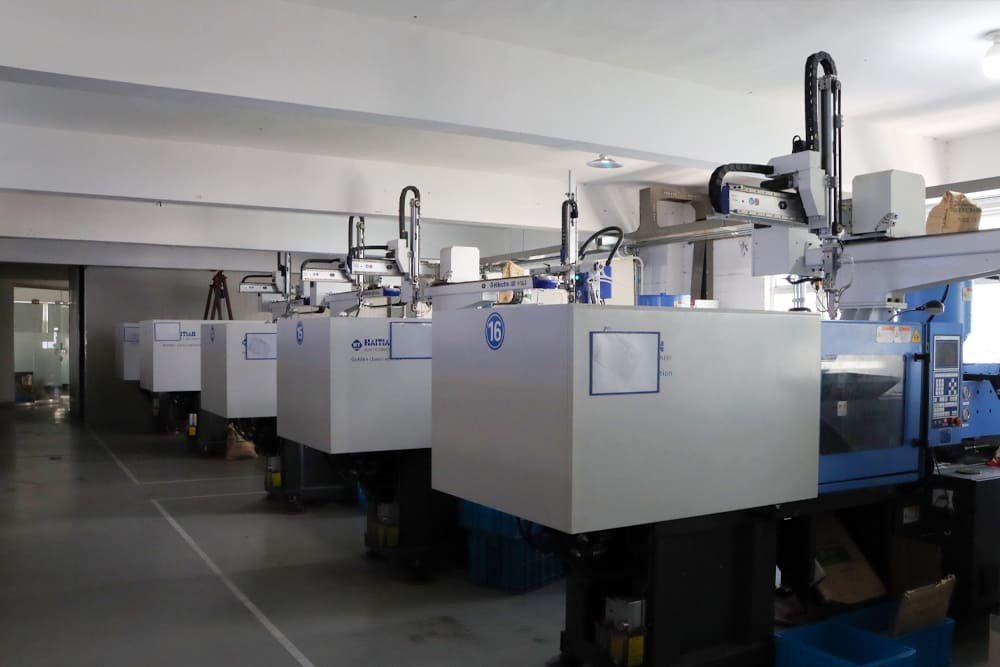
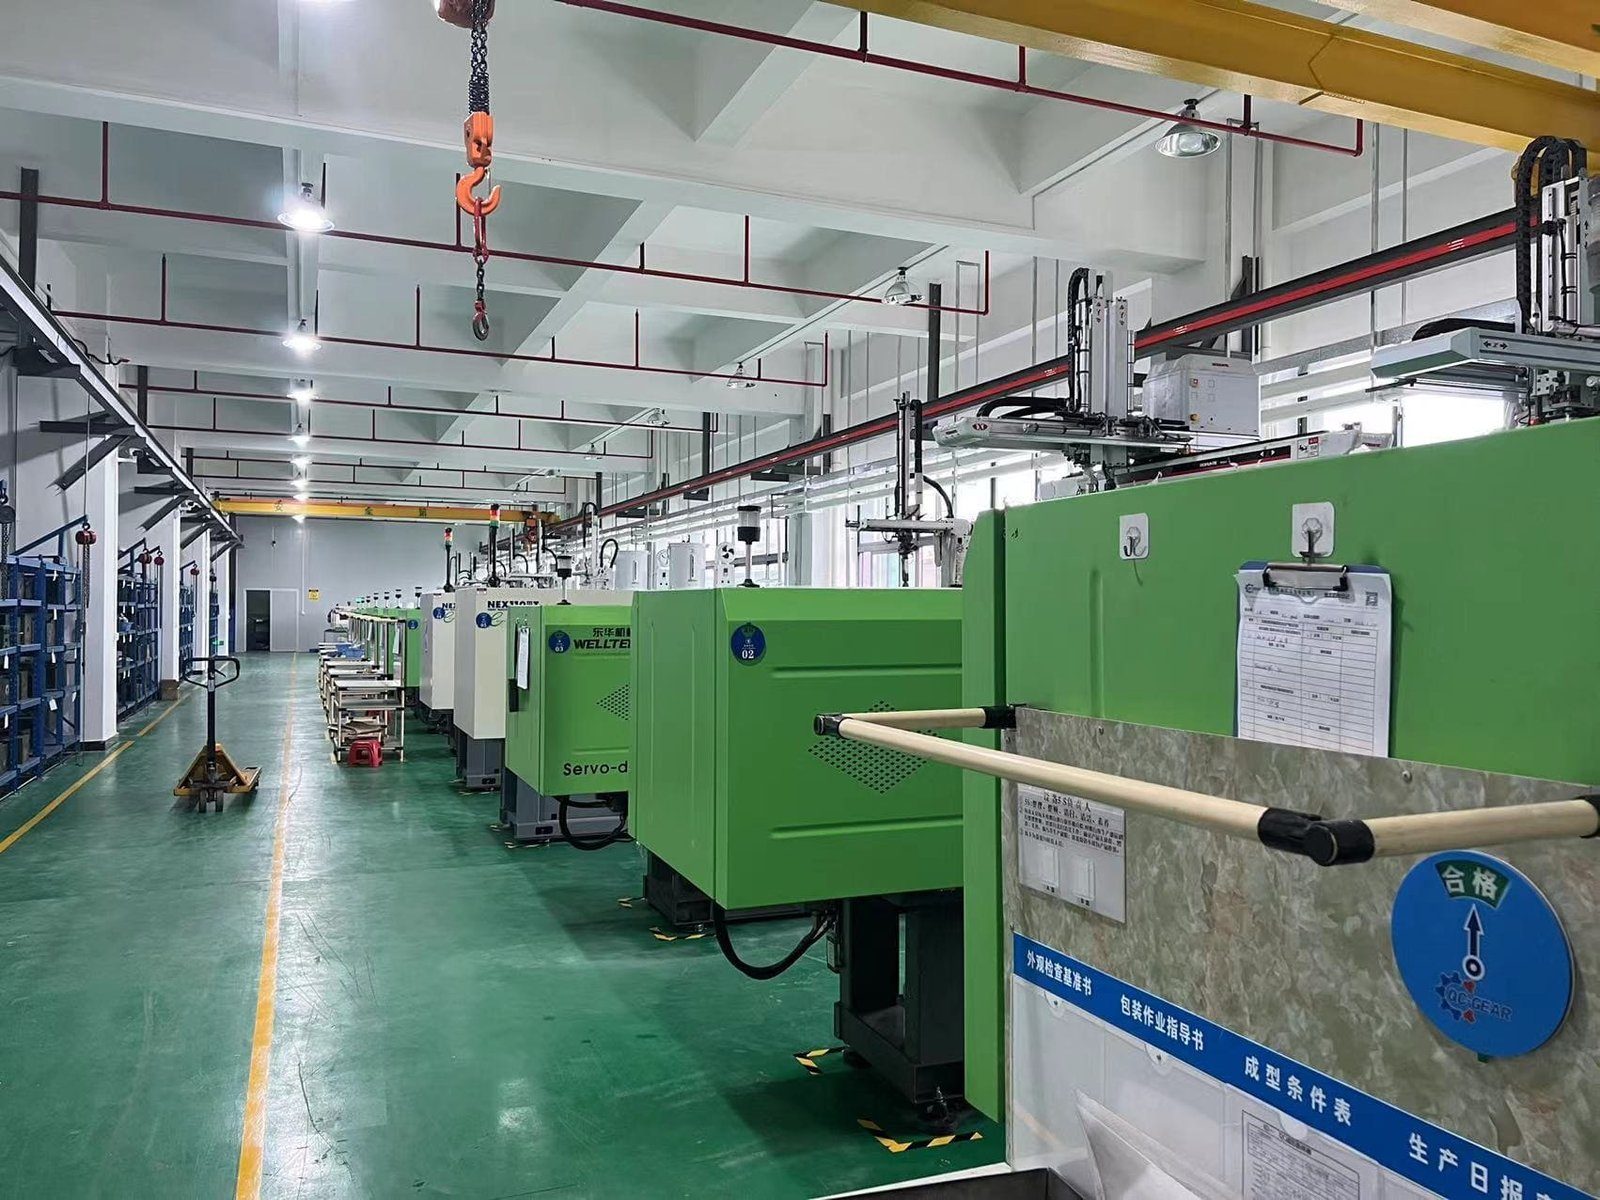
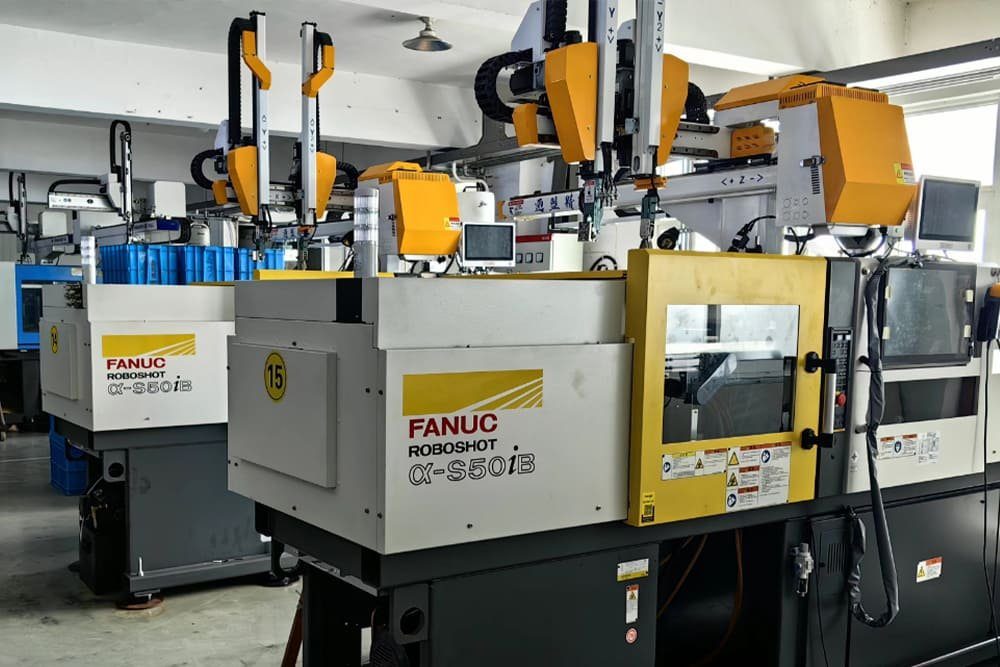
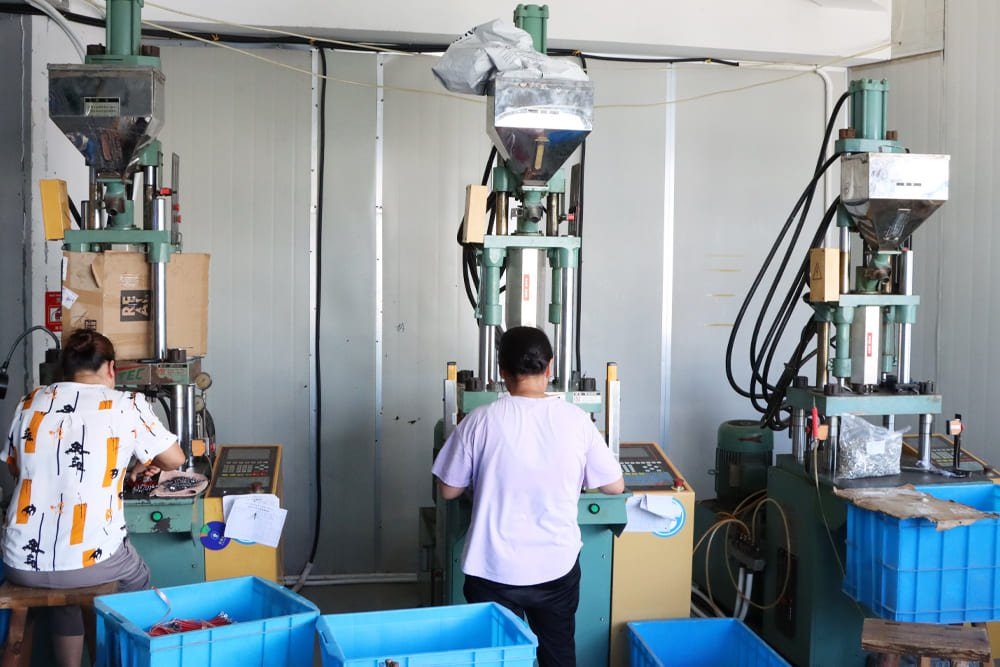
- 35〜160トンの射出成形機 約24台 — Nissei、FANUC ROBOSHOT α-S50iB、Arburg、Donghua — マイクロ部品から大きめのハウジングまで、インサート成形やオーバーモールドも対応
射出成形
ギアは FANUC ROBOSHOT を含む日本製全電動射出成形機で成形します。全電動駆動により安定して再現性の高いサイクルが得られ、小モジュール歯に必要な条件をショットごとに満たします。
- ギアボックスは成形ハウジングとともに同じ工場で組み立てます。
- 日常的に扱う材料:POM、ナイロン、PC、ABS。
トランスミッション設計・エンジニアリング
マイクロ駆動や小型駆動では、図面が固まる前からエンジニアリングを開始できます。支援は成形だけでなく、トランスミッション全体をカバーします。 高精度の特注製作は当社の強みの一つです。精密金型と高精度ギヤは、在庫部品の流用ではなく、図面どおりに設計・製作します。
- かみ合い解析とギヤ形状設計
- 歯形修整(歯先・歯元の逃げ)
- 歯元強度と接触応力の解析
- トランスミッションシミュレーションとモールドフロー解析
- 精密ギヤ金型インサートと銅電極を社内加工 — マイクロキャビティ向け GF AgieCharmilles スローワイヤ放電(E350)と形彫り放電(P350)
成形できるギアの種類
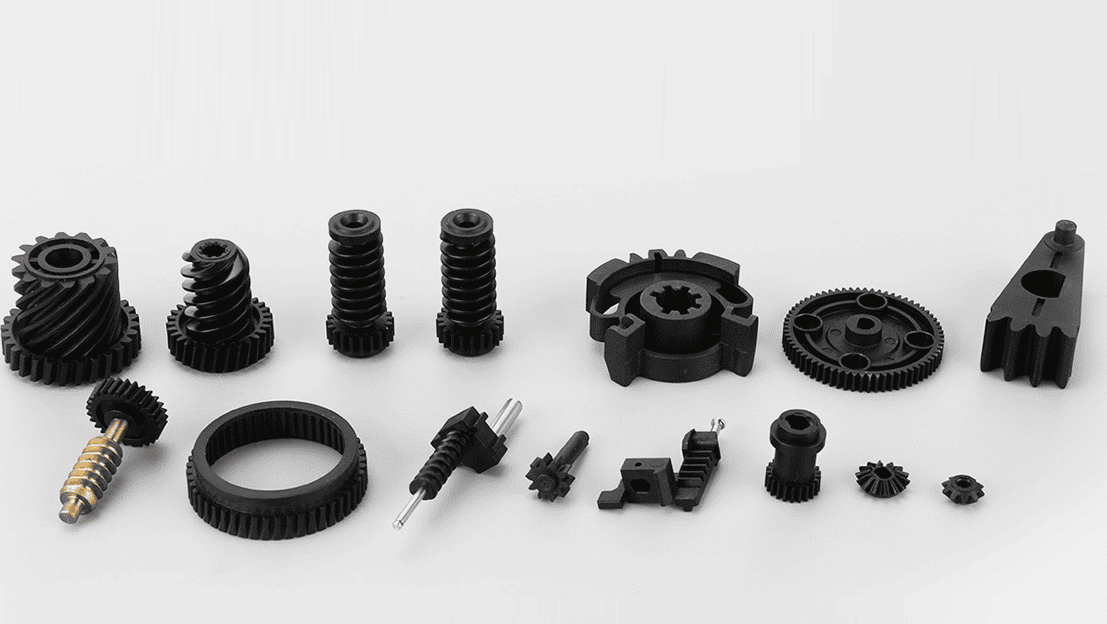
7種類のギア形状で、アクチュエータ、家電、機器に使われるほぼすべての小型駆動をカバーします。
材料
4種類のエンジニアリングプラスチックで、ほとんどのギアとハウジングの仕事をカバーします。図面と荷重条件を確認したうえでグレードを提案します。
POM
ポリオキシメチレン · アセタール
ギアの主力材料:剛性が高く、低摩擦で寸法安定性に優れ、金型からそのままシャープな歯形が得られます。
Nylon
ポリアミド · PA
靭性と耐摩耗性に優れ、耐衝撃性も良好 — 高荷重ギアやウォームホイールによく選ばれます。
PC
ポリカーボネート
高い耐衝撃性と耐熱性。靭性が最も重要な、要求の厳しい部品に使用します。
ABS
アクリロニトリル・ブタジエン・スチレン
成形しやすく、経済的で剛性が高い — ギアボックスのハウジングやカバーの標準的な選択肢です。
図面から量産まで
8つのステップ、それぞれに品質ゲートがあります。DFM付き図面レビューから出荷前の最終再検査まで。
図面レビューとDFM
歯形・公差・成形性を確認し、金型のお見積もり前にDFMフィードバックをお送りします。
伝動設計の確定
ギア形状・減速比・材料をお客様と確定します。必要に応じて噛合い解析と流動解析を行います。
金型製作
金型は自社の金型工場で設計・加工し、キャビティは図面どおりに切削します。
T1サンプル
新しい金型の初回成形品(T1)を作り、測定の準備をします。
サンプル検査レポート
両歯面噛合い測定と主要寸法を測定し、レポートをサンプルと一緒にお送りします。
お客様の承認
サンプルとレポートをご承認いただいてから量産を開始します。
量産
承認済みの部品を射出成形機で生産し、生産中も一定間隔で検査します。
最終検査と出荷
完成品は梱包前に再検査します。出荷するのはご承認いただいた製品です。
品質検査
検査は工程の4つのポイントに組み込まれています:
材料の受入検査
樹脂は到着時に確認してから生産に回します。
初品検査
新規または修正した金型の最初の部品を図面と照合して測定し、生産を承認します。
工程内検査
生産の途中でも定期的に部品を確認します。最後だけではありません。
最終検査
完成した部品は梱包・出荷前に検査します。
検査レポートと材料証明書はご要望に応じて提出します — お問い合わせの際、貴社の受入検査に必要な書類をお知らせください。
ギヤ測定と駆動試験
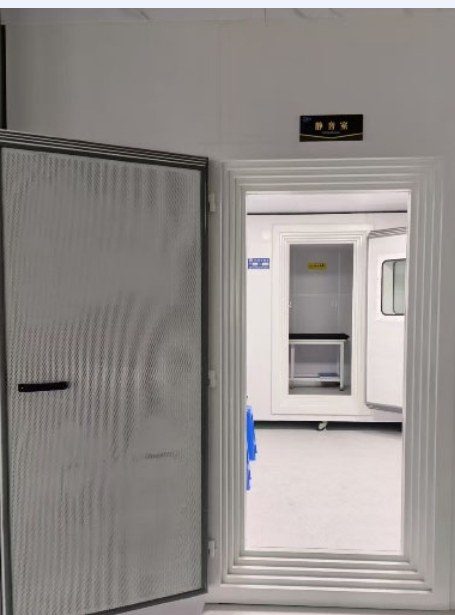
ギヤ列と完成ギヤボックスは、駆動としても試験します — 測定、騒音、トルク、耐久。
測定された精度 — サンプル試験レポート
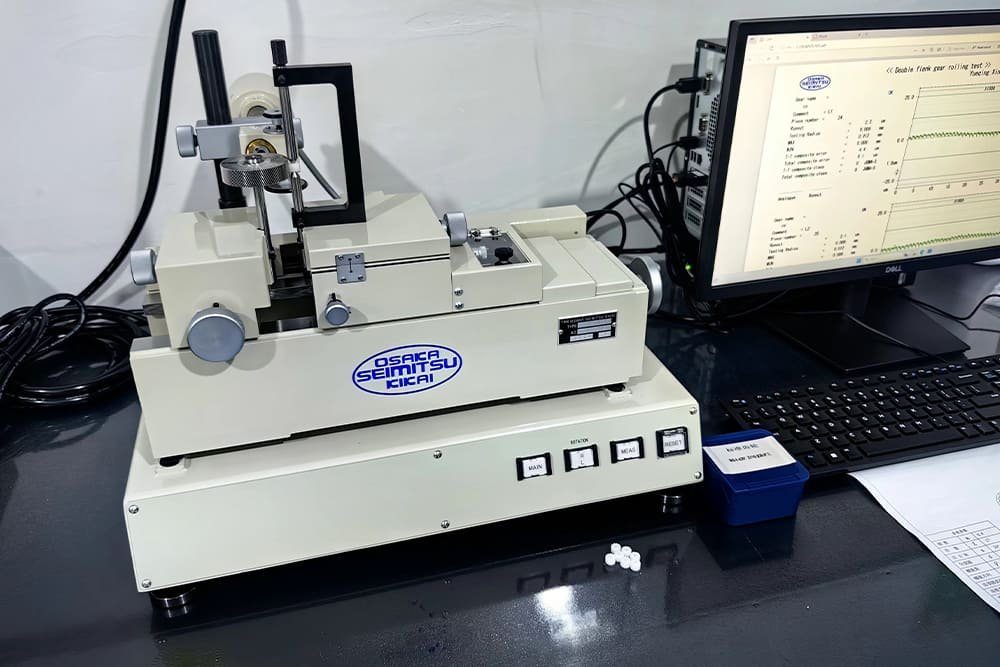
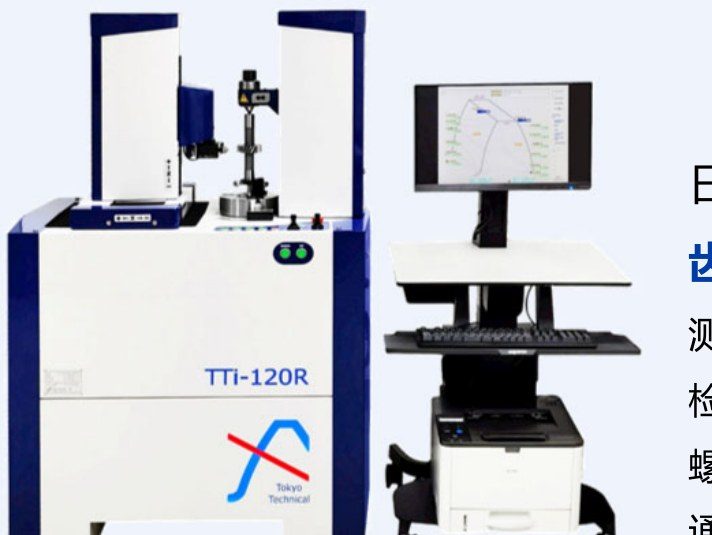
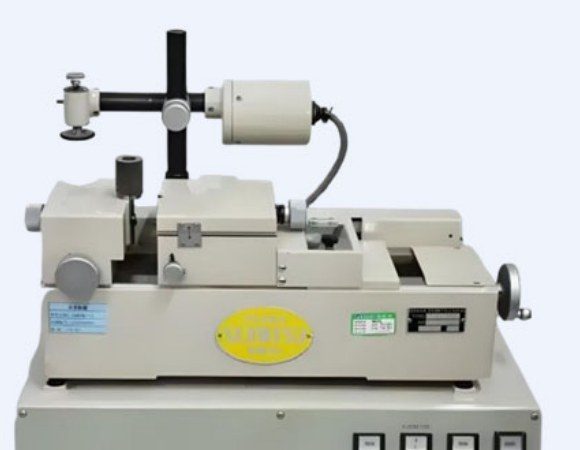
当社生産のサンプルギヤ1点を、大阪精密機械の両歯面噛合い試験機で測定しました。サンプル:モジュール0.320、歯数9。
- 歯車精度
- JGMA 0級(サンプル実測)
- 一歯合成誤差
- 2.8 µm
- 全合成誤差
- 4.1 µm
- 振れ
- 1.4 µm
これはサンプル1点の測定レポートです。当社の金型と成形が微小ギヤで到達する精度レベルを示すものであり、すべての部品への一律の保証ではありません。お客様の部品は図面とその公差に基づいて測定されます。
工場見学
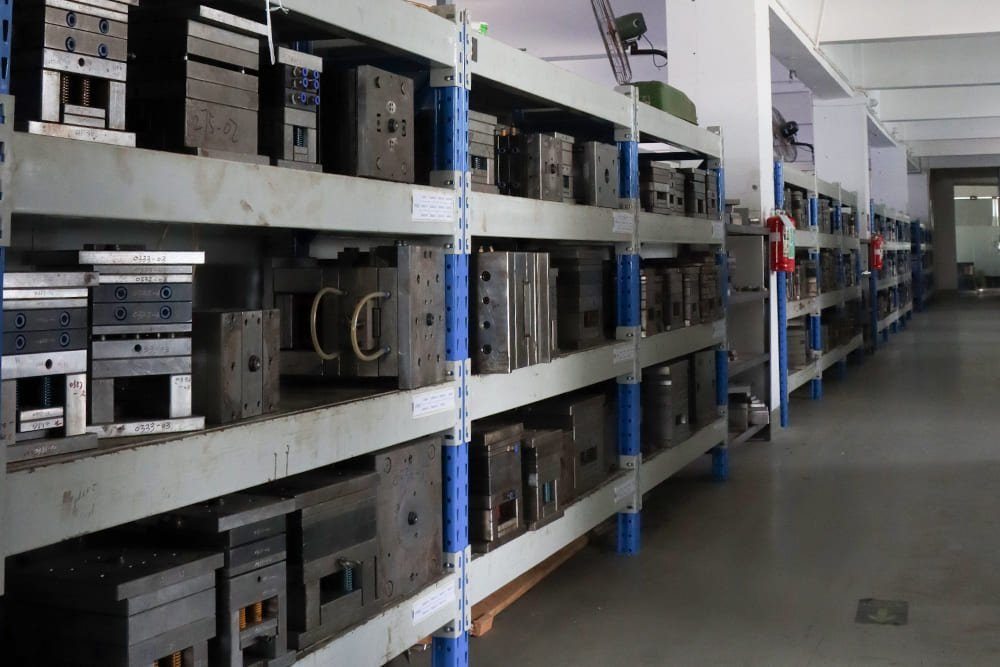
工場のその他のエリアをそのまま — 成形、金型、金型保管、そして金型の組立とメンテナンスを行うベンチ。
金型工房をお役立てください
図面をお送りいただければ、成形できるかどうか、そして費用を正直にお伝えします。