Możliwości
Formy, wtrysk i kontrola w jednej fabryce w Wenzhou — każdy krytyczny etap, od rysunku po produkcję seryjną, odbywa się u nas, pod jednym dachem.
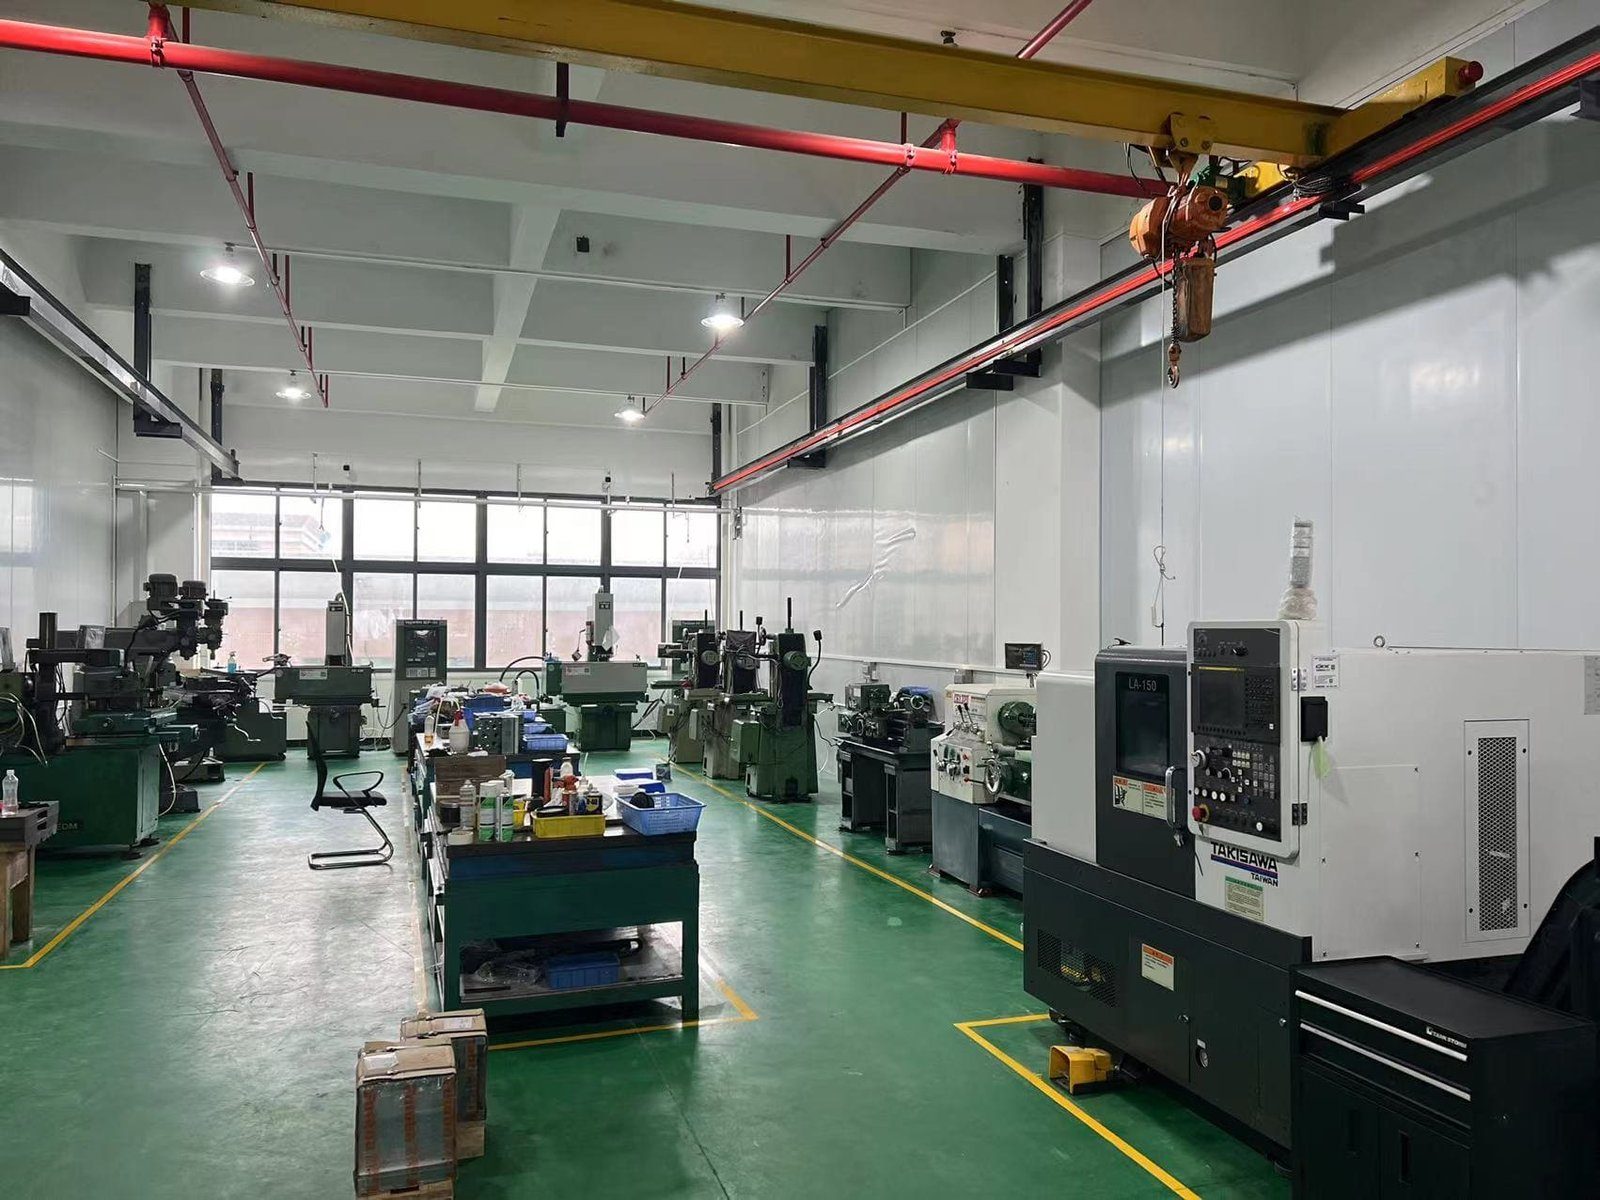
Własna narzędziownia
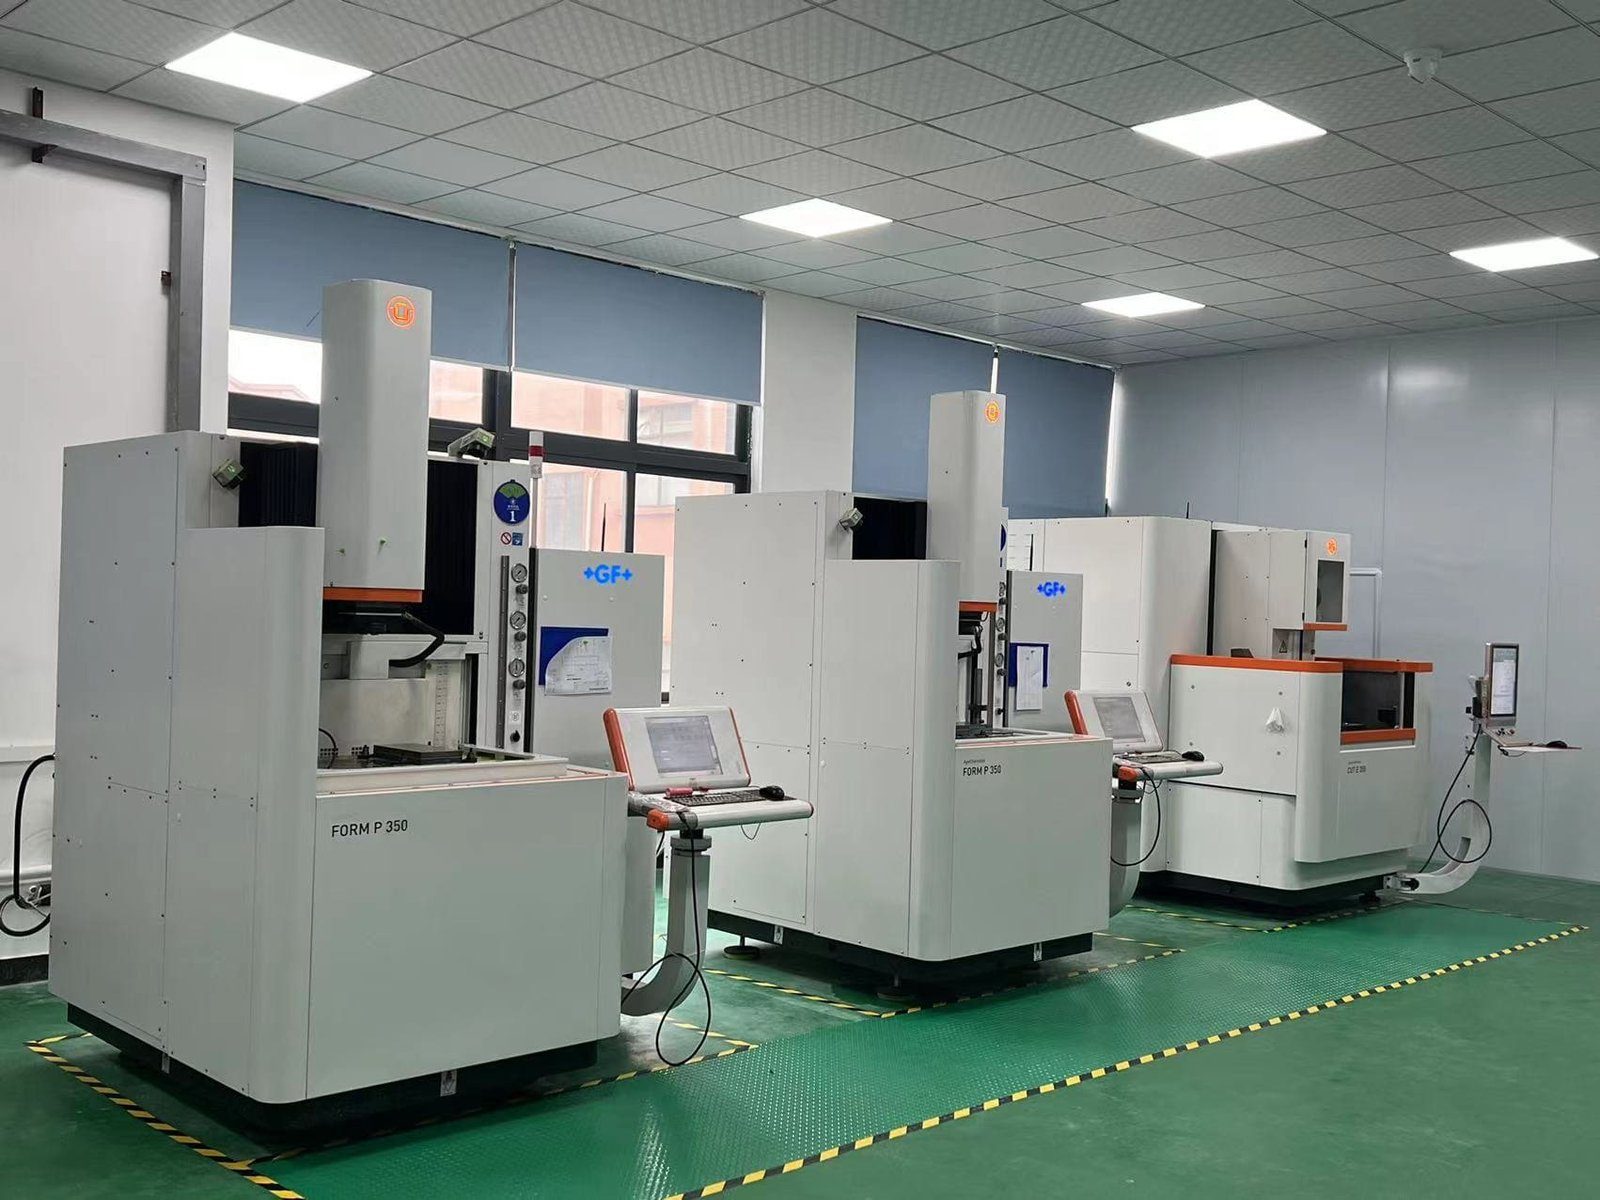
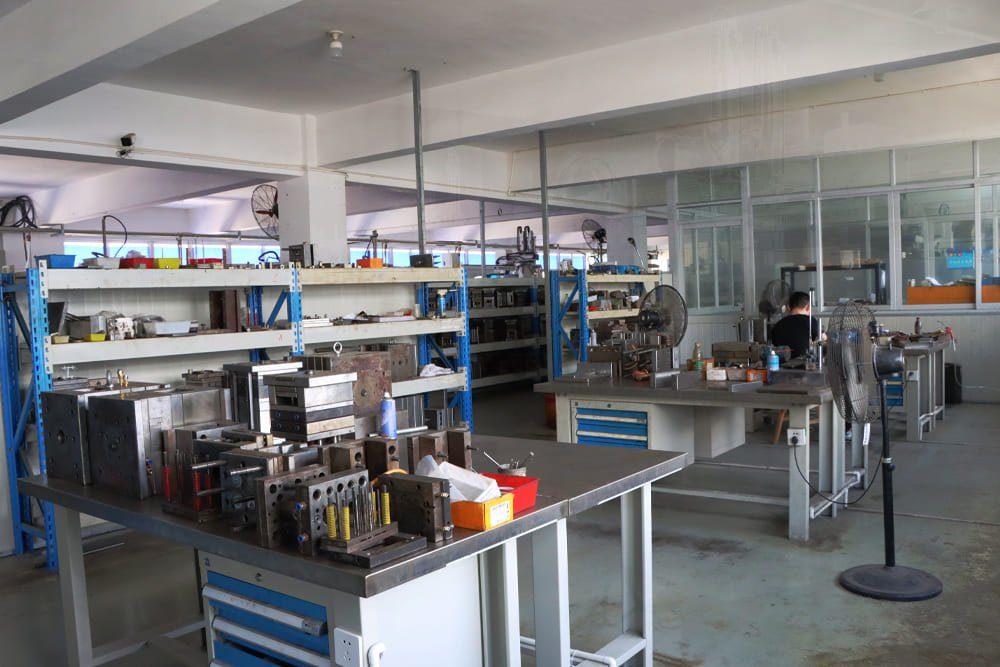
To na formie wygrywa się lub przegrywa koło zębate z tworzywa: dokładność profilu zęba wycina się w formie, a nie dodaje później. Nasze formy są projektowane, obrabiane, testowane i konserwowane we własnej narzędziowni.
- Projektowanie i obróbka formy — gniazda zębów wycinane według Twojego rysunku, z kompensacją skurczu dla wybranego materiału.
- Próby formy u nas — pierwsze wtryski są tu formowane i mierzone, a potem forma jest poprawiana.
- Naprawa i konserwacja — gdy forma wymaga pracy w połowie projektu, nasza własna narzędziownia się tym zajmuje; produkcja nie czeka na zewnętrzny warsztat.
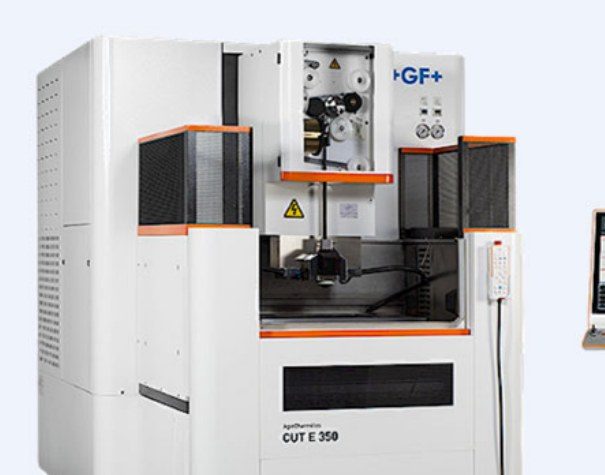
- Elektroerozja drutowa i elektrody precyzyjne do mikrownęk kół do modułu M0,1
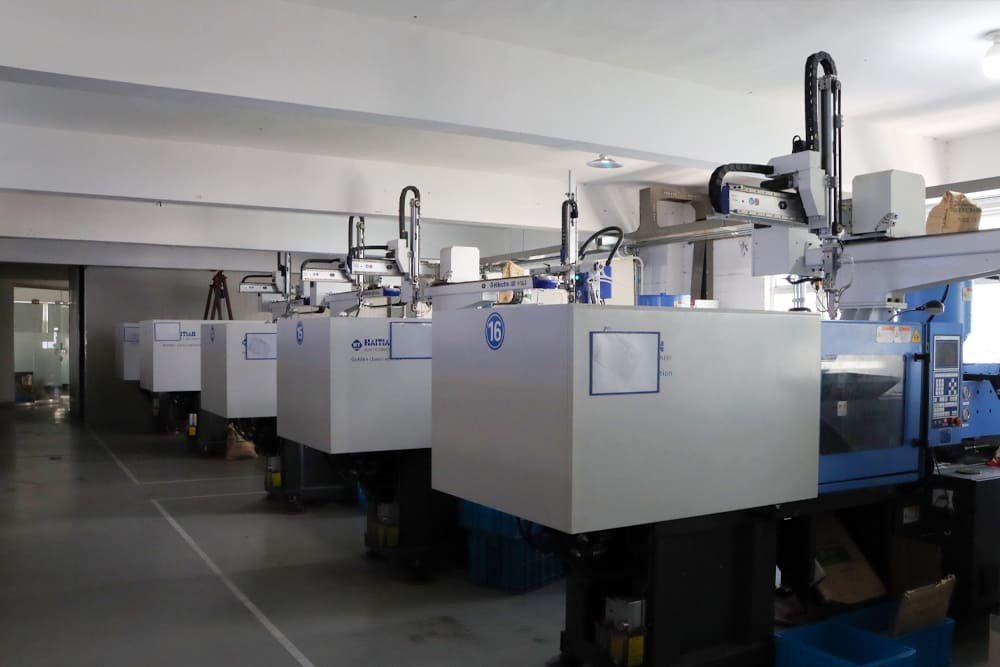
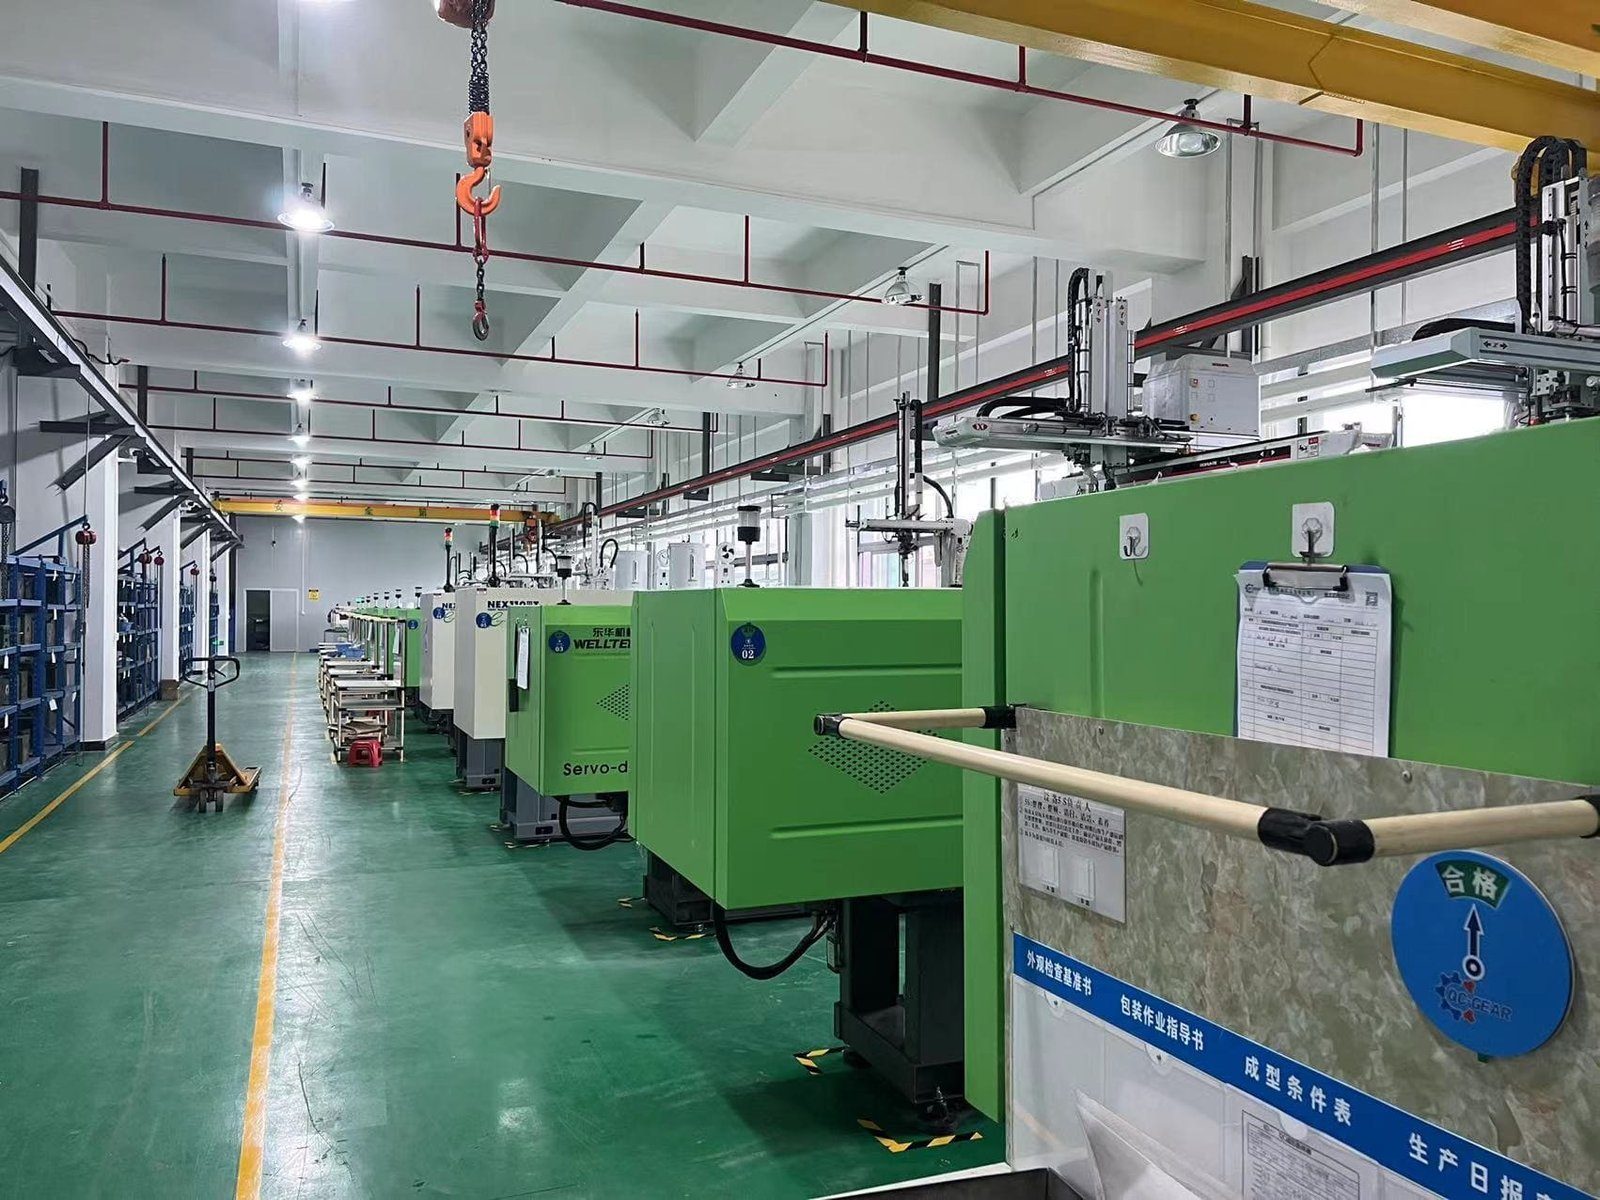
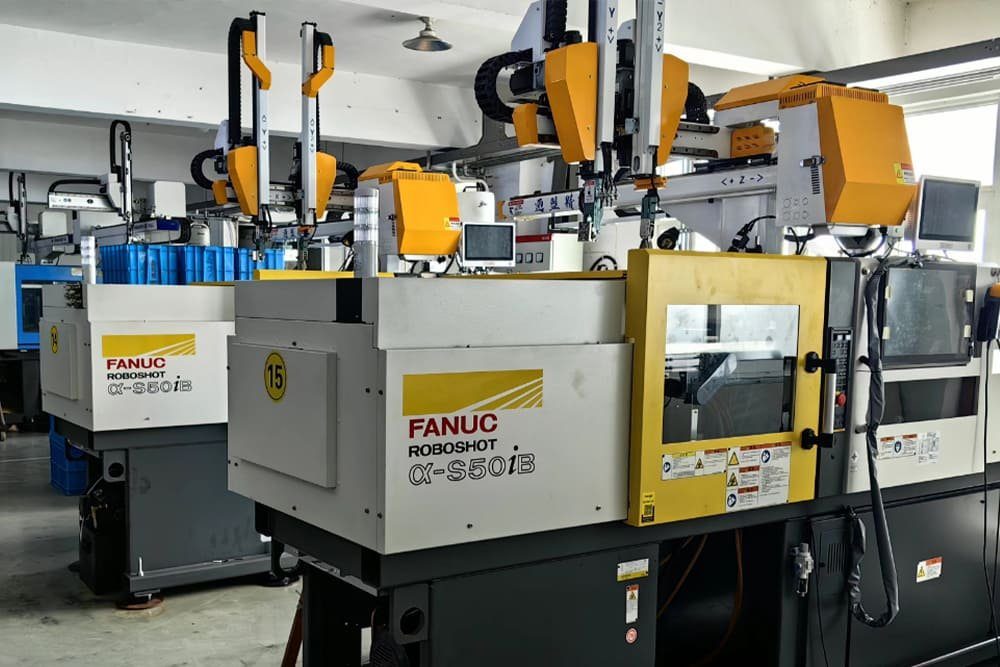
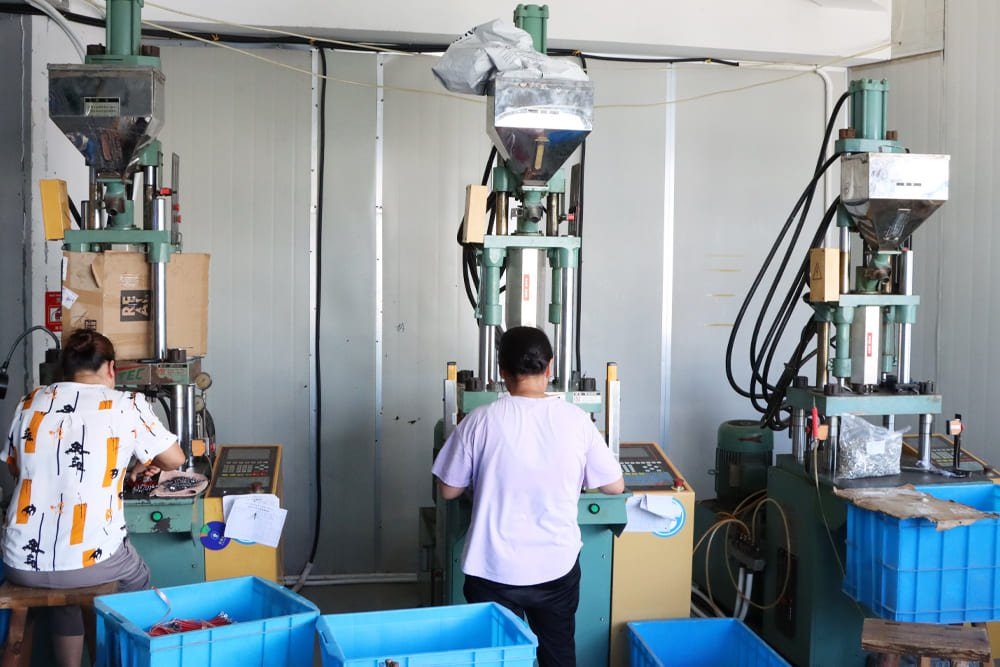
- Ok. 24 wtryskarki od 35 do 160 t — Nissei, FANUC ROBOSHOT α-S50iB, Arburg i Donghua — od mikroczęści po większe obudowy, w tym prace z wkładkami i natryskiwanie
Formowanie wtryskowe
Koła formujemy na japońskich w pełni elektrycznych wtryskarkach, w tym FANUC ROBOSHOT. W pełni elektryczny napęd daje stabilne, powtarzalne cykle — czego potrzebują zęby o małym module, wtrysk za wtryskiem.
- Przekładnie są montowane ze swoimi formowanymi obudowami w tej samej fabryce.
- Materiały przetwarzane codziennie: POM, nylon, PC i ABS.
Projektowanie i inżynieria przekładni
Przy napędach mikro i małych inżynieria może ruszyć, zanim rysunek będzie ostateczny. Wsparcie obejmuje całą przekładnię, nie tylko formowanie: Wysokoprecyzyjna praca na zamówienie to jedna z naszych mocnych stron: formy precyzyjne i koła o wysokiej precyzji projektujemy i wykonujemy wg rysunku, a nie dopasowujemy z magazynu.
- Analiza zazębienia i projekt geometrii kół
- Korekcja profilu zęba (odciążenie głowy i stopy)
- Analiza wytrzymałości stopy zęba i naprężeń stykowych
- Symulacja przekładni i analiza wypełniania formy (mold-flow)
- Precyzyjne wkładki form i elektrody miedziane wykonywane na miejscu — elektroerozja drutowa GF AgieCharmilles (E350) i wgłębna (P350) do mikrownęk
Rodzaje kół, które formujemy
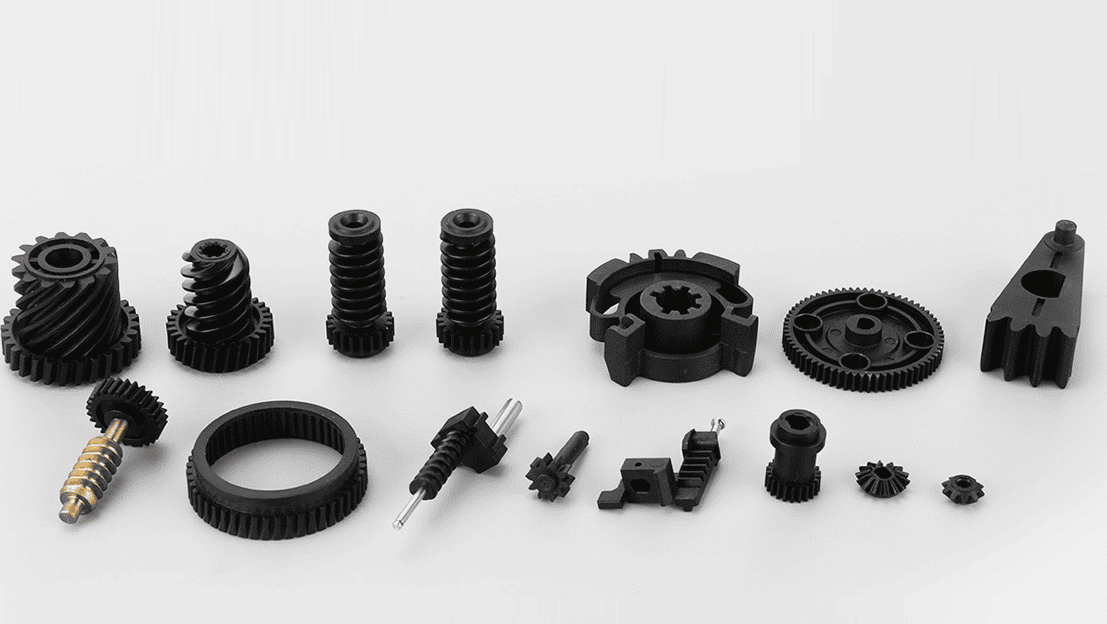
Siedem form uzębienia pokrywa niemal każdy mały napęd stosowany w siłownikach, urządzeniach domowych i przyrządach.
Materiały
Cztery tworzywa konstrukcyjne pokrywają większość zadań dla kół i obudów. Polecimy gatunek po przejrzeniu Twojego rysunku i przypadku obciążenia.
POM
Polioksymetylen · Acetal
Roboczy materiał na koła zębate: sztywny, o niskim tarciu i stabilny wymiarowo, z ostrym odwzorowaniem zębów prosto z formy.
Nylon
Poliamid · PA
Wytrzymały i odporny na zużycie, o dobrej udarności — częsty wybór do bardziej obciążonych kół i kół ślimakowych.
PC
Poliwęglan
Wysoka udarność i odporność na ciepło; stosowany do wymagających elementów i części, gdzie wytrzymałość liczy się najbardziej.
ABS
Akrylonitryl-butadien-styren
Łatwy w formowaniu, ekonomiczny i sztywny — standardowy wybór na obudowy i pokrywy przekładni.
Od rysunku do produkcji
Osiem etapów, każdy z własnym punktem kontroli jakości — od przeglądu rysunku z DFM po kontrolę końcową przed wysyłką.
Przegląd rysunku i DFM
Sprawdzamy geometrię zębów, tolerancje i formowalność oraz wysyłamy uwagi DFM przed wyceną formy.
Potwierdzenie projektu przekładni
Geometria, przełożenie i materiały są potwierdzane z Państwem — w razie potrzeby z analizą zazębienia i wypełniania formy.
Wykonanie formy
Forma jest projektowana i wykonywana w naszej własnej narzędziowni, z gniazdami ciętymi według Państwa rysunku.
Próbki T1
Pierwsze odlewy z nowej formy (T1) są formowane i przygotowywane do pomiarów.
Raport z kontroli próbek
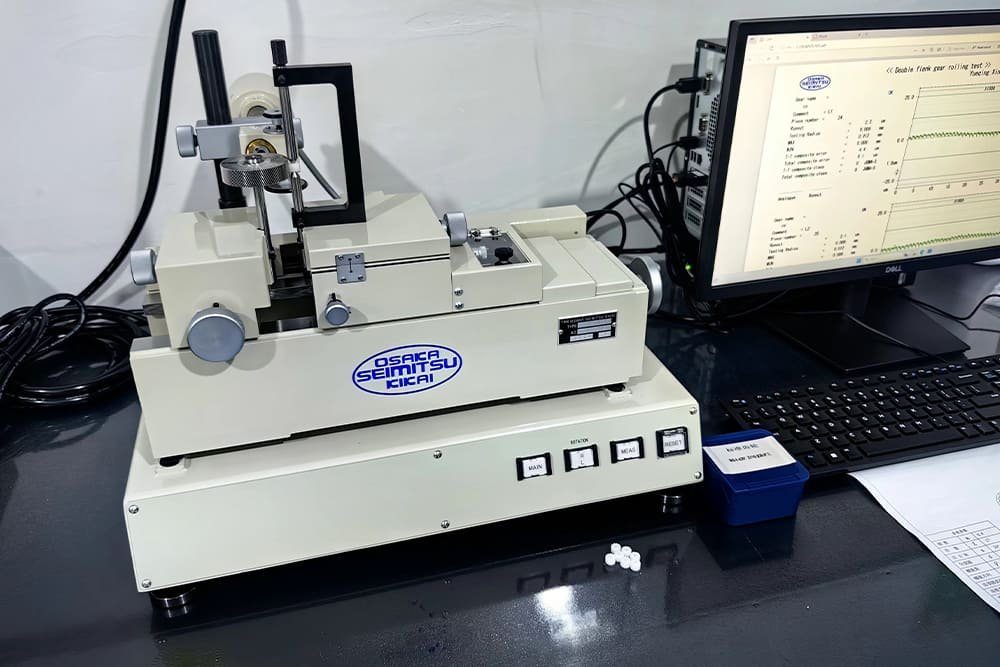
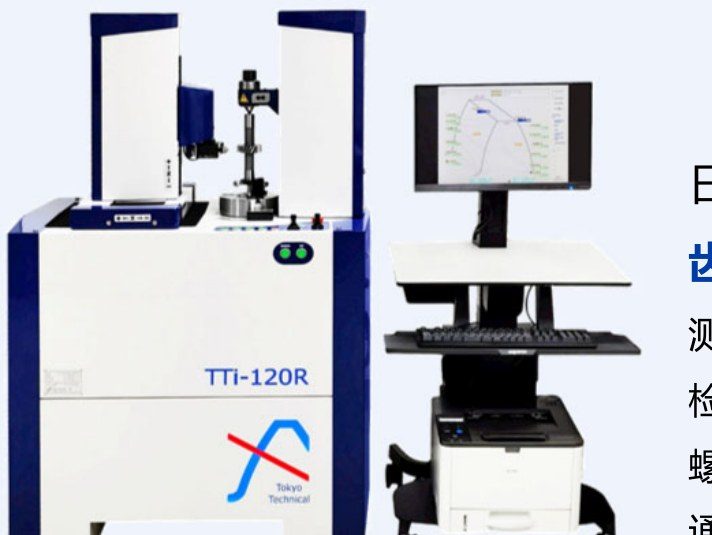
Próbki są mierzone — kontrola zazębienia dwustronnego i kluczowe wymiary — a raport trafia do Państwa wraz z próbkami.
Państwa akceptacja
Produkcja rusza dopiero po Państwa akceptacji próbek i raportu.
Produkcja seryjna
Zatwierdzone części pracują na naszych wtryskarkach, z kontrolami w stałych odstępach podczas produkcji.
Kontrola końcowa i wysyłka
Gotowe części są ponownie kontrolowane przed pakowaniem — wysyłamy to, co Państwo zatwierdzili.
Kontrola jakości
Kontrola jest wbudowana w proces, w czterech punktach:
Kontrola materiałów wejściowych
Granulat jest sprawdzany po przybyciu, zanim zostanie dopuszczony do produkcji.
Kontrola pierwszej sztuki
Pierwsze części z nowej lub poprawionej formy są mierzone względem rysunku, zanim produkcja zostanie zatwierdzona.
Kontrole międzyoperacyjne
Części są sprawdzane w odstępach podczas serii produkcyjnej, nie tylko na końcu.
Kontrola końcowa
Gotowe części są kontrolowane przed pakowaniem i wysyłką.
Raporty kontroli i certyfikaty materiałowe dostępne na życzenie — przy zapytaniu powiedz nam, jakiej dokumentacji potrzebuje Twoja kontrola wejściowa.
Pomiary kół i badania napędów
Wiązki kół i kompletne przekładnie badamy także jako napędy — pomiar, hałas, moment i wytrzymałość:
Zmierzona precyzja — raport z badania próbki
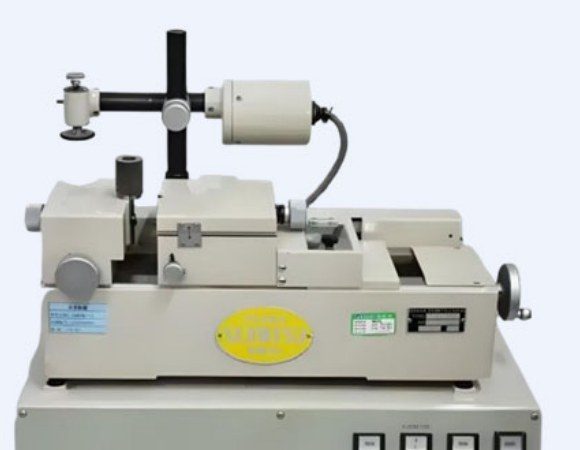
Jedno przykładowe koło z naszej produkcji, zmierzone na naszym dwustronnym testerze zazębienia Osaka Seimitsu. Próbka: moduł 0.320, 9 zębów.
- Dokładność koła
- JGMA klasa 0 — zmierzono na próbce
- Błąd złożony ząb do zęba
- 2.8 µm
- Całkowity błąd złożony
- 4.1 µm
- Bicie promieniowe
- 1.4 µm
Jest to raport z pomiaru jednej próbki: dokumentuje poziom precyzji, jaki nasze oprzyrządowanie i formowanie osiągają na mikrokołach. Nie jest to ogólna gwarancja dla każdej części: Państwa części są mierzone względem Państwa rysunku i jego tolerancji.
Wycieczka po fabryce
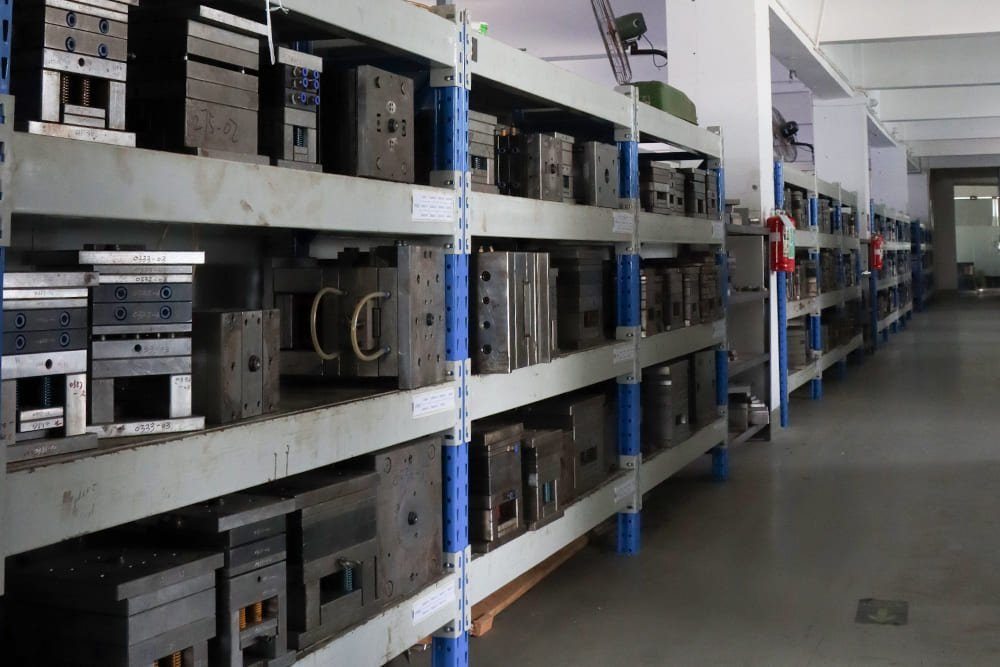
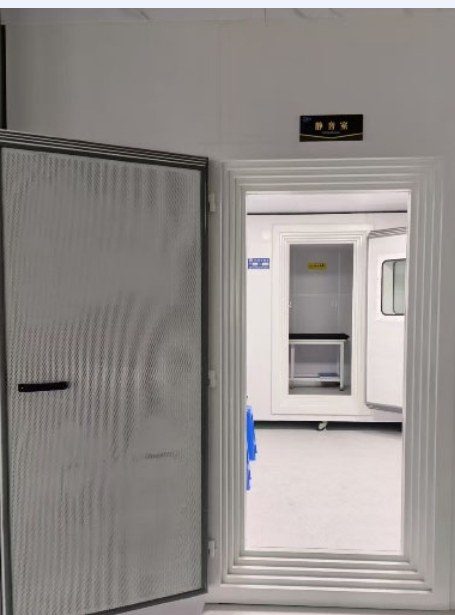
Reszta hali, taka jaka jest — wtrysk, narzędziownia, przechowywanie form i stoły, na których formy są składane i konserwowane.
Zatrudnij naszą narzędziownię
Wyślij rysunek, a uczciwie powiemy, czy możemy go wyformować — i ile to będzie kosztować.